
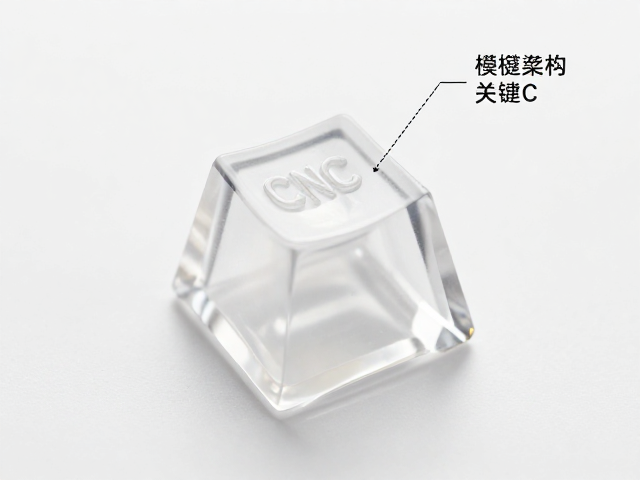
透明树脂键帽的CNC雕刻核心工艺解析
透明树脂键帽的生产通常始于高透明度的亚克力(PMI)或聚碳酸酯(PC)材料板材,CNC雕刻技术利用高精度数控机床对材料进行三维切削。与传统注塑工艺相比,CNC雕刻能够更精准地还原字符边缘的锐利度,减少因模具分模线导致的毛刺或阴影不均现象。这一过程对刀具路径规划要求极高,需严格控制切削速度与进刀量,以防止树脂材料在高速摩擦下产生发热熔融或内部应力裂纹,确保透光率与结构强度的平衡。
在雕刻过程中,字符的深度与角度直接影响光线在键帽内部的传播路径。通过调整Z轴的下刀深度,可以控制字符区域的厚度,进而影响透光效果。较浅的雕刻往往保留更多材料厚度,使光线散射更为柔和;而深雕则能形成清晰的界限,适合需要高对比度的机械风格设计。此外,CNC工艺还能实现非标准化的异形字符或特殊字体,满足个性化定制需求,但这也对后续的人工抛光工序提出了更高要求,以消除切削痕迹并提升表面光泽度。
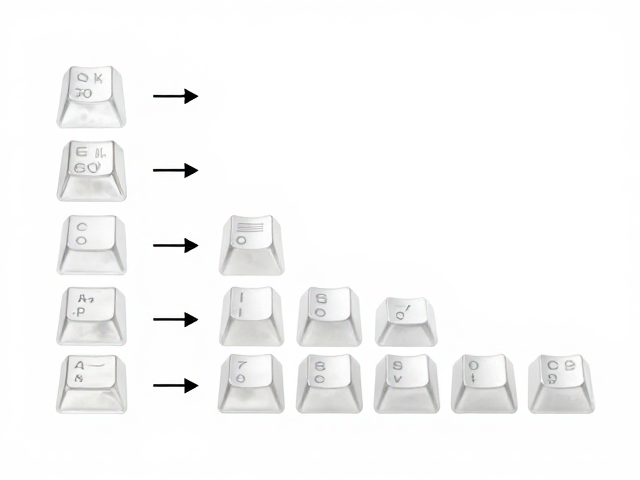
主流键帽高度规格差异与人体工学影响
键帽高度规格主要由字符区域的高度及侧壁倾斜角度决定,不同规格直接关联于打字时的触感和视觉观感。Cherry Profile(XDA的近似标准)以其相对均匀的高度和扁平的侧面著称,提供较为直接的轴体触发反馈,适合追求快速响应的使用场景。其高度差异主要体现在字符面与键帽顶面的距离上,整体造型较为低矮,减少了手指移动幅度,但在长时间使用中可能对指尖造成较大的局部压力。
相比之下,SA Profile(Stateline Profile)代表了复古风格的高键帽形态,其显著特征是圆润的侧面和极高的字符区域。这种设计使得手指在按压时能更自然地滑入键位,符合人体工学的包裹感,但较高的重心可能降低打字速度,且对键帽稳定性有一定要求。两者的差异不仅在于高度数值,更在于侧壁的曲率半径,SA的弧度变化平缓,而Cherry的侧面则更接近直线或微弧,这种几何差异决定了光线在键帽侧壁的反射方式以及手指接触的摩擦力特性。
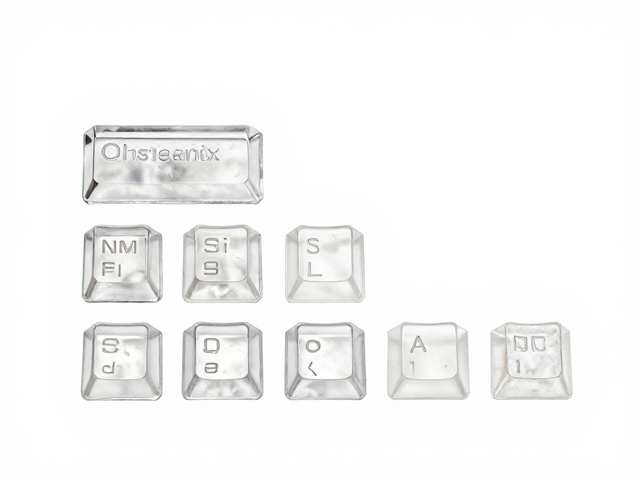
特殊规格与混合高度设计的工艺挑战
混合高度设计常见于现代客制化键帽中,旨在通过不同高度键帽的组合优化打字体验。例如,将Home Row(家私行)设置为较低的高度以减少手指抬升,而将功能键区(如Esc、Delete)设置为较高高度以增强辨识度。在CNC加工中,这意味着同一批次产品中需要切换不同的刀具参数或调整夹具定位,增加了生产复杂度。不同高度键帽之间的缝隙控制尤为关键,过大的缝隙容易积灰且影响美观,过小的缝隙则可能导致键帽碰撞或卡滞。
OEM Profile与ANSI Profile的差异主要体现在空格键、Enter键及Shift键的尺寸与高度配合上。ANSI标准下的空格键通常较长且高度较低,而Enter键为矩形或倒L型,高度与主键区一致。在透明树脂键帽的CNC雕刻中,这些异形键帽的支撑结构设计至关重要。由于树脂材料硬度相对较低,长尺寸键帽在雕刻时需特别注意底部支撑点的布局,避免因材料去除过多导致键帽在受力时发生形变或断裂,这需要在模具设计或CNC编程阶段进行严密的力学模拟与验证。