
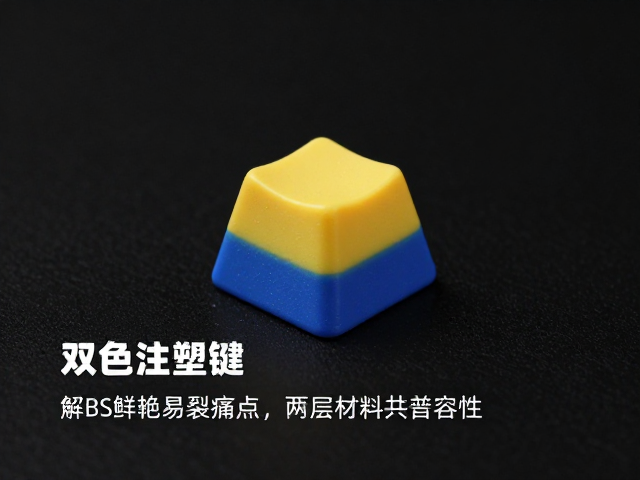
双色注塑键帽的成型原理与结构特征
双色注塑工艺的核心在于利用两种不同颜色的塑料材料,通过模具设计实现一次成型或分步注塑,从而在物理结构上形成永不磨损的字体。这种结构通常表现为字符部分与键帽主体部分像积木一样相互咬合,字符区域由第二种颜色的材料注塑而成,嵌入在主体材料中。由于没有经过激光雕刻或丝印等表面处理,字符与键帽表面存在明显的物理接缝,触感上能清晰分辨出台阶感,这是区分双色注塑与PBT双色工艺的重要物理特征。
在材料选择上,ABS塑料因其优异的流动性、高光泽度以及出色的着色能力,长期以来是双色注塑键帽的主流基材。ABS分子结构中的不饱和键使其对紫外线较为敏感,长期暴露在强光或高温环境下容易发生氧化反应,导致颜色变黄或表面出现细微裂纹。这种材质特性决定了双色ABS键帽在视觉表现上能提供更鲜艳、通透的色彩,但在耐用性维度上,其抗老化能力弱于PBT材料,特别是在高频摩擦区域可能出现字符边缘磨损或主体变色现象。
ABS材质的易裂痛点与应力分析
ABS键帽出现裂纹或断裂,往往源于注塑过程中的内应力残留或后期使用环境的剧烈变化。在注塑冷却阶段,如果模具温度控制不当或冷却速度过快,键帽内部会形成较大的分子取向应力。当键帽从模具中取出后,这些应力会逐渐释放,导致材料微观结构不稳定。在受到外力敲击或温度骤变时,应力集中点极易成为裂纹源头,常见于键帽侧壁与字符连接处,表现为细小的发白裂纹或贯穿性断裂。
环境因素是加剧ABS脆化的另一大推手。干燥、低温的环境会降低ABS材料的韧性,使其变硬变脆。许多用户在使用机械键盘时,未注意环境温湿度变化,长期在空调房或冬季无加湿环境中使用,ABS键帽逐渐失去原有的弹性缓冲能力。此外,劣质ABS原料中回收料比例过高,会导致分子链断裂,进一步削弱材料强度。这种物理性质的退化并非短期可见,而是随着使用时间呈线性加速,最终表现为键帽字体的剥落或键帽整体的碎裂。
两层材料的兼容性挑战与工艺难点
双色注塑成功的关键在于两种塑料材料在微观层面的结合力。如果ABS主体材料与字符材料的热膨胀系数差异过大,在温度变化时会产生巨大的剪切应力,导致两层材料分离或翘曲。理想的兼容状态是两种材料在分子层面具有一定的相容性,或者通过模具设计预留微小的物理卡槽,利用机械咬合力增强结合强度。然而,不同色母的添加剂成分可能影响材料的固化特性,若配方调整不当,界面处会出现气泡、黑点或结合不紧密的现象,直接影响键帽的美观度和使用寿命。
注塑过程中的温度控制是决定兼容性的核心变量。ABS材料对温度极为敏感,注射温度过高会导致材料分解,产生气泡或焦痕;温度过低则流动性不足,导致填充不完整,形成缺料或结合不良。在实际生产中,需要精确计算熔体温度、模具温度以及保压时间,以确保两种材料在交汇处的融合质量。若工艺参数波动,容易出现字符边缘发白、界面清晰可见但结合力弱的问题,这种隐性缺陷在初期不易察觉,但在长期使用中极易因日常敲击而逐渐扩大,最终导致字符脱落。
选购时的物理特征鉴别与避坑指南
鉴别双色注塑键帽的质量,最直接的方法是观察字符与键帽主体的结合处。高质量的双色ABS键帽,字符与主体之间过渡自然,无明显缝隙或毛刺,手指抚摸时虽有台阶感但边缘圆润,无锐利割手感。若发现字符边缘有明显胶水痕迹、溢胶或粗糙的黑边,通常意味着模具精度不足或注塑工艺控制不佳。此外,观察键帽整体光泽度是否均匀,若不同部位反光差异大,可能存在注塑压力不均或材料批次不一致的问题。
透光性测试是评估ABS键帽均匀度的有效手段。对于透光键帽,开启背光后观察字符边缘是否有漏光或光斑不均现象。劣质ABS材料因杂质较多或注塑密度不一,会导致光线散射异常,出现发暗或发黄的区域。同时,检查键帽侧面是否有缩水纹或熔接线,这些外观缺陷虽不影响基本功能,但反映了生产过程中的工艺瑕疵。对于追求极致手感的用户,可轻微敲击键帽听声,声音清脆表明材料致密,声音沉闷则可能内部存在空洞或应力过大,长期使用风险较高。