
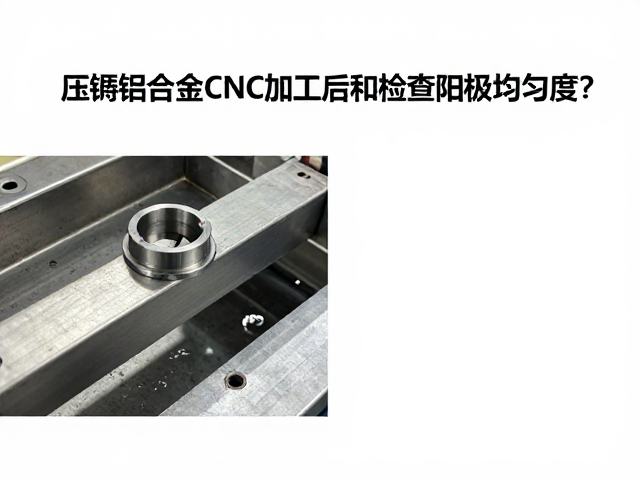
表面预处理与去应力退火的关键作用
压铸铝合金在CNC加工过程中会产生切削应力,若未进行有效的去应力退火处理,后续阳极氧化时极易因应力释放导致膜层开裂或色泽不均。实际操作中,需将零件置于指定温度的烘箱中进行恒温处理,确保材料内部晶格结构稳定,这是获得均匀阳极膜层的前置物理基础。
清洗环节直接决定氧化液的活性接触面,必须彻底清除CNC加工残留的切削液、油污及金属微粒。工业上常采用碱性清洗配合超声波震荡,再经去离子水漂洗,确保表面无亲水性污染物残留。任何微小的油脂残留都会在氧化过程中形成排斥区,导致该区域无法生成氧化膜,形成明显的“花斑”或色差缺陷。
阳极氧化工艺参数的标准化控制
氧化槽液的浓度、温度及电流密度是决定膜层均匀度的核心变量。对于压铸铝合金,尤其是含硅量较高的牌号,需严格控制游离酸浓度与金属离子平衡。常规工艺中,槽液温度维持在18-22℃之间,电流密度通常控制在1.0-1.5 A/dm²,具体数值需根据零件几何形状和表面积进行微调,以避免薄壁部位过热或厚大部位电流密度不足。
时间控制需与电流密度相匹配,一般阳极氧化过程持续20-40分钟。过短的时间会导致膜层太薄,防护与装饰效果不佳;过长的时间则可能引起膜层溶解过快,造成表面粗糙或颜色发暗。对于复杂结构的压铸件,需特别注意屏蔽保护,对不需要氧化的加工面进行严密封堵,防止非氧化面沾染氧化液产生难以去除的腐蚀痕迹。
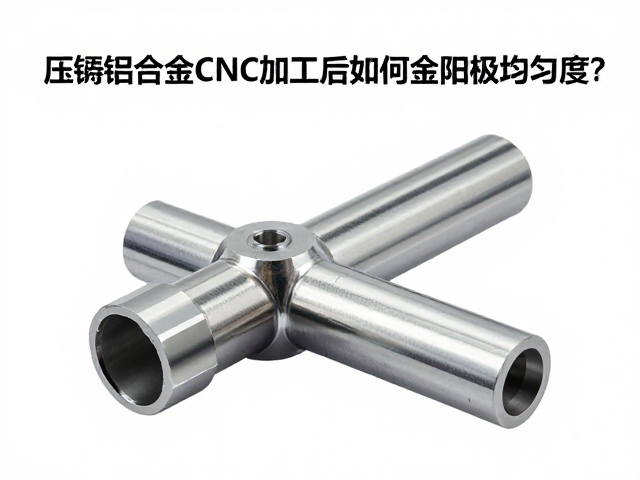
目视检测与光泽度量化评估
初步检查依赖于高标准的目视检验,需在照度不低于500 Lux的标准光源箱下进行。检查人员需从不同角度观察零件表面,重点识别是否存在橘皮、流挂、白点或局部无膜现象。对于高光或镜面要求的零件,还需使用光泽度仪测量,不同区域的光泽度差值应控制在±5%以内,以确保视觉上的整体一致性。
对于深色或彩色阳极氧化零件,颜色的一致性检查需借助色差仪进行量化分析。通过测量L(亮度)、a(红绿值)、b(黄蓝值)三个参数,计算出色差值ΔE。行业标准通常要求ΔE值小于规定阈值(如ΔE