
激光能量密度与材质热响应机制
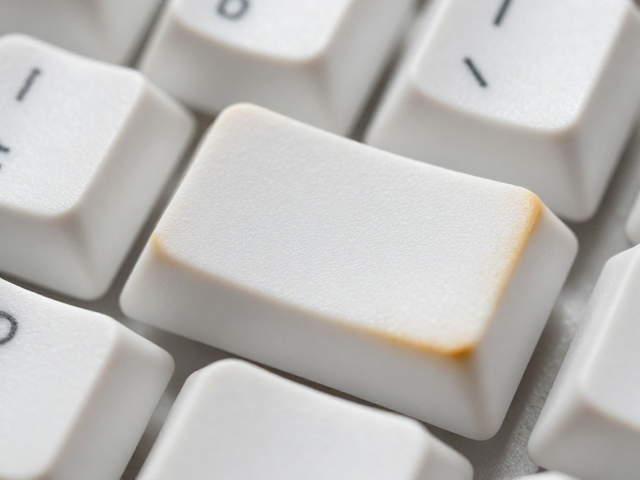
浅刻激光处理ABS或PBT键帽时,边缘微焦碳化并非单一参数失误,而是材料吸热后局部温度超过聚合物分解阈值的物理结果。不同批次的高分子材料含有不同比例的增塑剂与稳定剂,这些添加剂的热分解特性会显著改变激光束与基材的相互作用模式。当激光功率密度过高或扫描速度过慢,材料表面吸收的能量无法及时通过热传导散失,导致表层树脂发生热解,形成肉眼可见的黑色焦痕。这种碳化现象在深色键帽上表现为明显的黑边,而在透明或浅色键帽上则表现为浑浊的雾状边缘,直接影响成品的光学通透性与触感细腻度。
解决这一问题的核心在于精确计算材料的比能量密度,即激光功率与扫描速度的动态平衡。对于标准的ABS材质,建议起始功率设定在设备额定功率的15%-25%区间,具体数值需根据激光模组的实际输出稳定性进行校准。扫描速度通常需保持在200-500mm/s之间,过慢的速度会导致热量堆积,而过快的速度则可能因能量密度不足导致雕刻深度不够,迫使操作者反复扫描,进而引发累积热效应。通过引入频率调制功能,利用高频率脉冲激光替代连续波,可以有效降低平均功率密度,减少热影响区(HAZ)的宽度,从而从物理层面抑制边缘碳化。
辅助气体系统与环境控制策略
保护气体的种类与压力分布对抑制碳化起着决定性作用。在浅刻过程中,高纯度氮气(N2)或干燥压缩空气是首选介质,其核心功能是吹除熔融聚合物并隔绝氧气,防止氧化反应加剧热损伤。若使用含氧空气作为保护气,高温下的聚合物极易与氧气发生剧烈氧化反应,生成大量碳黑残留。氮气的流量控制需遵循“临界吹扫”原则,即气体流量足以覆盖雕刻区域且形成微正压,防止外部空气侵入,同时避免过大流量导致激光束抖动或散热过快引发材料开裂。通常,0.2-0.4 MPa的工作压力配合专用喷嘴,能确保雕刻区域的气体层稳定,这是消除边缘黑边的关键硬件条件。
环境温湿度与光学镜片的洁净度会间接影响激光能量的传输效率,进而影响雕刻边缘的质量。激光管输出窗片或聚焦镜面上的灰尘、油污会散射激光束,导致光斑能量分布不均,形成局部热点,这是边缘微焦的常见隐性诱因。操作前必须使用无水乙醇与无尘布定期清洁光学元件,确保光束质量(M²值)处于最佳状态。此外,车间环境的相对湿度应控制在40%-60%之间,过高的湿度会导致ABS键帽表面吸附水分,激光照射时水分瞬间汽化可能引起材料表面爆裂或纹理模糊,间接加剧边缘的不规则碳化现象。
聚焦深度与扫描路径算法优化
激光束的焦斑位置直接决定了能量密度的分布形态。最佳聚焦面应位于键帽表面或略微深入表面以下0.1-0.2mm处,这一位置能获得最小的光斑直径和最高的能量密度,从而用最短的时间完成雕刻,减少热量向周围材料的传导。若焦点位于表面之上,光斑变大,能量密度降低,需要更长的作用时间,极易导致大面积热损伤和边缘模糊;若焦点过深,则雕刻深度不足,且光束发散导致边缘能量溢出。使用高精度Z轴位移台或自动调焦模块,可确保每批次键帽在激光头下方的位置一致性,消除因键帽高度差异导致的焦点偏移。
扫描路径的算法设计能有效分散热量,避免局部热积累。传统的逐行填充或螺旋扫描方式容易在起始和结束点形成热量集中区。采用双向扫描或分段扫描策略,将雕刻区域划分为多个小块,先完成内部轮廓再处理边缘,或者使用锯齿形交叉扫描,可以打散热场分布。对于大面积浅刻,建议采用“虚光”或“点阵”填充模式,而非实心填充,减少材料整体受热面积。同时,引入“回火”或“轻扫”工艺,即在完成主要雕刻后,以极低功率(如5%-10%)和高速对边缘进行一次性快速掠过,旨在平整因热应力产生的微小突起,而非再次切割,这能显著提升边缘的光洁度并消除焦边。