
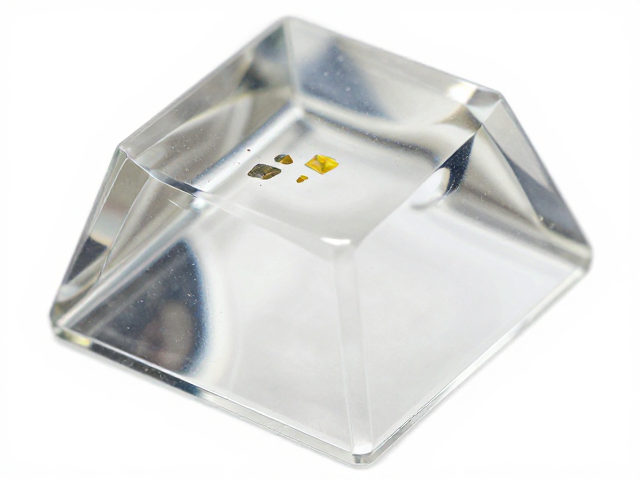
应力斑的热力学成因与玻璃微观结构解析
日本高端手工钢化玻璃键帽在制造过程中,玻璃液经过高温熔融后进入精密模具成型,随后经历严格的退火工艺以消除内部残余应力。应力斑本质上是玻璃内部折射率分布不均所形成的光学现象,当光线穿过具有不同应力密度的玻璃区域时,会发生双折射效应,导致光线偏折角度产生差异。在手工制作的语境下,工匠对温度曲线的微调、模具接触时间的控制以及冷却速率的细微差别,都会直接影响玻璃分子链的排列状态。这种微观结构上的非均匀性,使得键帽在光照下呈现出类似云雾或彩虹般的纹理,这并非传统意义上的瑕疵,而是材料在物理相变过程中留下的独特印记。
手工工艺的不可复制性加剧了应力分布的复杂性。相较于工业流水线上标准化的温控参数,手工制作往往依赖匠人的经验判断,每一次加热、塑形和冷却都是一次独立的热力学过程。玻璃在冷却过程中,表面先于内部凝固,这种温差导致的收缩率差异会在材料内部形成复杂的应力场。当应力斑呈现出均匀、柔和且分布自然的视觉效果时,通常被视为材料特性与工艺控制达到某种平衡的结果。反之,如果应力分布极不均匀,形成明显的团块或尖锐的高亮区,则可能暗示退火不充分或冷却过程中受到外部机械干扰。理解这一物理机制,是区分自然应力纹理与工艺缺陷的基础。
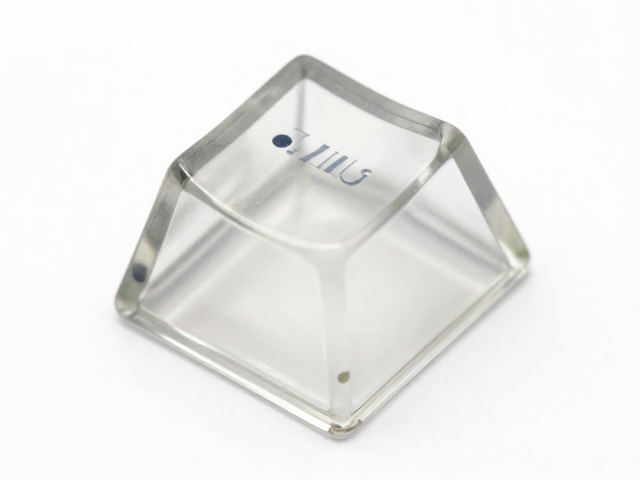
视觉特征识别与光学表现差异
鉴别应力斑的核心在于观察其边缘过渡与色彩表现。高品质的手工钢化玻璃键帽,其应力斑通常表现为柔和的晕染状,边缘模糊且没有生硬的界限。在背光或侧光环境下,这些纹理会像水墨晕染般自然扩散,色彩多为淡雅的彩虹色或灰白色,且随着观察角度的变化,纹理的形态会发生动态改变。这种动态的光学响应是玻璃各向异性结构的直接体现。相反,若观察到应力斑边缘锐利、呈块状堆积,或色彩过于浓烈刺眼,甚至伴随明显的黑点或气泡,这往往指向原料纯度不足或成型过程中的污染,属于需要警惕的工艺瑕疵。
透光率与清晰度也是重要的鉴别维度。优秀的钢化玻璃键帽在去除应力斑干扰后,应保持极高的透光率和纯净度。通过肉眼直接观察键帽侧面,应能看到玻璃本体晶莹剔透,无明显浑浊感。若应力斑区域伴随玻璃本体的发青、发绿或浑浊,则可能涉及玻璃配方中的杂质问题或高温分解产生的氧化层。此外,观察键帽表面是否有因应力集中导致的细微裂纹或崩边,这也是判断成品完整性的重要依据。真正的工艺美感在于应力纹理与玻璃通透质感的和谐统一,而非单纯的纹理存在与否。
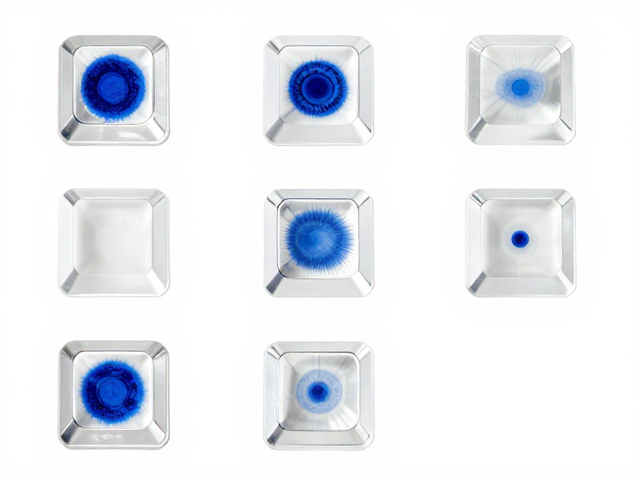
工艺控制要素与环境影响因素
退火工艺是决定应力斑形态的关键环节。玻璃在成型后必须经过退火炉,按照特定的温度曲线缓慢降温,以释放内部应力。对于手工制作的玻璃键帽,退火时间的长短、降温速率的稳定性直接影响了最终产品的应力分布。过快的冷却会导致应力冻结,形成明显且不规则的斑纹;而过长的退火时间虽能减少应力,但也可能导致玻璃表面光泽度下降或尺寸微变。匠人需要通过长期的实验数据积累,找到当前玻璃配方与模具特性下的最佳退火窗口,从而获得视觉上可接受、物理性能稳定的成品。
环境温度与湿度也会影响手工玻璃成品的最终状态。在制作过程中,车间环境的波动会导致玻璃表面冷却速率不一致,进而影响应力斑的形成。此外,玻璃在冷却过程中与空气接触形成的表面张力变化,也会与内部应力产生耦合作用。因此,稳定的生产环境是获得一致性高的产品的前提。对于收藏级或高端手工键帽而言,每一批次甚至每一件单品都可能因环境细微差异而拥有独一无二的应力纹理,这种不可完全预测性正是手工制品的魅力所在,同时也要求使用者具备较高的辨识能力,以区分自然形成的纹理与因环境失控导致的缺陷。
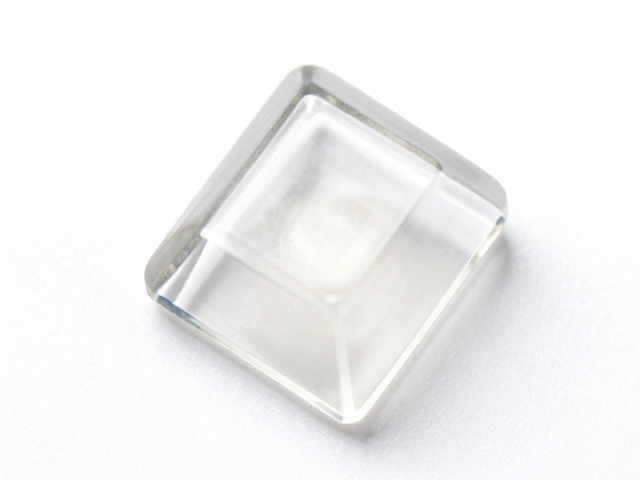
实物鉴别技巧与场景化观察
在实际鉴别过程中,多角度光源测试是最直接有效的方法。使用单点强光(如手电筒或激光笔)从键帽侧面或顶部照射,观察内部应力纹路的形态。自然形成的应力斑应呈现流动性特征,随角度变化而扭曲、拉伸或旋转。若纹路固定不变,或呈现规则的几何形状,则需警惕是否为后期加工(如打磨、抛光)不当造成的表面应力残留。此外,将键帽置于纯黑背景与纯白背景下对比观察,有助于更清晰地识别纹理的深度与分布范围,避免在复杂背景下产生视觉误判。
触感与微观结构的关联也不容忽视。虽然应力斑主要表现为光学特征,但严重的应力集中有时会影响玻璃表面的微观平整度。在放大镜下观察,若应力斑区域伴随细微的凹陷或凸起,或表面光泽度与周围区域存在明显差异,这可能暗示成型模具的磨损或脱模过程中的物理损伤。此外,检查键帽边缘的倒角处理是否流畅,有无因应力释放不均导致的崩裂迹象。综合光学表现、微观结构及整体形态特征,才能对手工钢化玻璃键帽的应力斑性质做出准确判断,从而辨别其工艺水准与品质等级。