
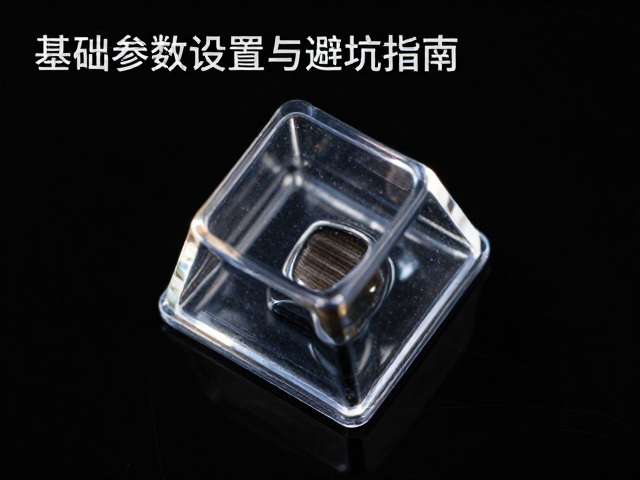
激光内雕钢化玻璃键帽的核心原理与材料特性
激光内雕技术利用高能量密度的激光束聚焦在透明介质内部,通过瞬间产生微小爆裂点或色心改变局部折射率,从而在材料内部形成三维图像。钢化玻璃键帽因其高硬度、耐刮擦及优异的透光性,成为机械键盘改装中的热门选择,但其内部结构致密,对激光参数极为敏感。玻璃内部存在微小的应力分布,若激光能量密度控制不当,极易导致内部裂纹延伸甚至整体碎裂,因此理解光与玻璃物质的相互作用是调试的基础。
钢化玻璃经过二次热处理形成表面压应力,这种物理特性使得其抗冲击能力远超普通玻璃,但也带来了更高的脆性风险。在调试内雕时,必须考虑到玻璃的透光率、厚度以及表面平整度对激光聚焦的影响。不同批次、不同配方的玻璃在杂质含量和应力分布上存在差异,这直接决定了激光烧蚀的效率和成品的清晰度。实际操作中,需优先确认所用玻璃键帽的具体材质参数,确保其符合激光加工的安全阈值,避免因材料缺陷引发不可逆的破损。
关键调试参数设置:功率、频率与速度
激光功率是决定内雕效果的核心变量,通常以百分比或瓦数表示。对于钢化玻璃内雕,建议初始功率设置在总功率的30%-50%区间,具体数值需根据激光器类型(如CO2或光纤)进行微调。功率过低会导致图像模糊、对比度不足,无法形成清晰的色心;功率过高则会引发过度烧蚀,产生白色浑浊区域甚至穿透玻璃表面。调试时应采用阶梯式测试,从低功率开始逐步提升,观察图像边缘的锐利程度,找到清晰度与表面完整性的平衡点。
扫描频率与移动速度影响着激光能量在玻璃内部的沉积效率。高频脉冲有助于在微观层面形成更精细的爆裂点,提升图像细腻度,但过高的频率可能导致热量累积,引起玻璃内部热应力不均。移动速度则决定了激光束在单位面积上的驻留时间,速度慢会增加能量密度,速度快则减少热影响区。通常建议扫描频率设置在2000-5000 kHz,移动速度控制在200-800 mm/s之间,具体需根据图像分辨率需求进行动态调整,以确保每一层雕刻的均匀性。
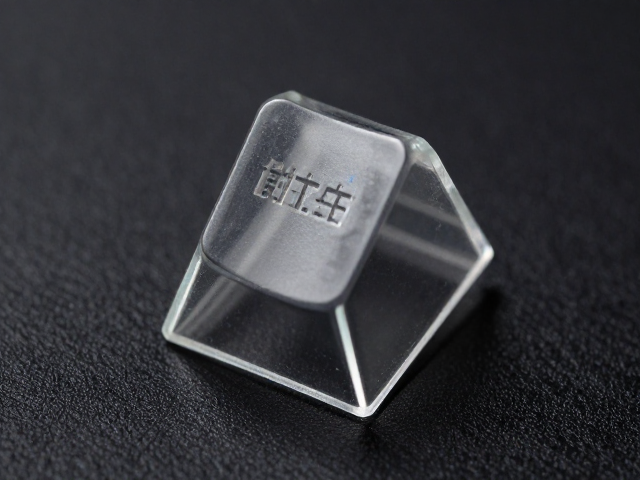
焦距控制与辅助材料的使用
焦距是激光内雕成败的关键,激光束必须精准聚焦在玻璃键帽内部的预定深度。钢化玻璃键帽的厚度通常在3-5毫米之间,焦距需根据玻璃的实际厚度和内部图像的设计深度进行精确计算。使用高精度Z轴位移台或自动对焦模块,可以显著提升焦距控制的稳定性。调试时,应先进行空打测试,观察激光光斑在玻璃表面的形态,再根据预定的雕刻深度调整焦距位置,确保光斑最小、能量密度最高。
辅助材料的使用能有效提升内雕效果和防止表面损伤。在键帽表面覆盖专用的保护膜或高透光胶纸,可以减少激光对玻璃表面的直接反射和污染,同时防止加工过程中产生的碎屑附着。部分工艺中会使用黑色吸光膜或专用涂层,以增强激光能量的吸收效率,提高图像对比度。此外,确保加工环境无尘、干燥,避免空气中的颗粒物干扰激光路径或污染玻璃表面,也是保证成品质量的重要环节。
常见故障排查与避坑指南
图像模糊或重影是常见的问题,通常由焦距不准、镜片污染或玻璃内部应力不均引起。定期清洁激光头镜片和反射镜,检查光学路径是否对准,是基础且必要的维护步骤。若图像出现局部缺失或深浅不一,需检查激光功率输出的稳定性,确保激光器工作正常,无光斑畸变。对于玻璃内部存在的微小气泡或杂质,应提前筛选合格材料,避免在加工过程中因材料缺陷导致成品率下降。
玻璃开裂是激光内雕钢化玻璃最严重的故障,多由热应力集中或参数设置过高导致。避免在同一位置重复扫描,防止热量累积引发裂纹扩展。若发现图像边缘出现白色晕圈,说明功率密度过大或扫描速度过慢,需适当降低功率或提高速度。对于复杂图案,建议分层扫描,每层之间预留足够的冷却时间,以释放内部热应力。调试过程中,务必佩戴防护眼镜,确保操作安全,避免激光直射或反射造成伤害。