
双色注塑键帽的成型原理与字符耐久性机制
双色注塑工艺通过将两种不同颜色的ABS或PBT材料在模具中同步成型,利用材料间的物理咬合与化学粘连实现一体成型,这种结构彻底消除了传统丝印或激光雕刻因表面涂层脱落导致的字符磨损问题。在机械键盘及外设配件的生产链路中,字符层的稳定性直接决定了产品的使用寿命,双色键帽通过将色块直接嵌入基材,使得字符部分与底座成为不可分割的整体,即便经过数万次的摩擦测试,字符边缘依然保持清晰锐利,不会出现发白或模糊的现象。
该工艺的核心在于模具设计的精密度与注塑参数的匹配,字符区域通常由上层材料形成,而键帽主体由下层材料支撑,两者在高压高温下融合。这种结构不仅提升了字符的耐磨性,还增强了整体结构的强度,避免了单色键帽常见的涂层剥离风险。对于高频使用的场景,如电竞游戏或高强度办公,这种物理级别的字符固定方式提供了更可靠的长期稳定性,是追求极致耐用性的首选方案。
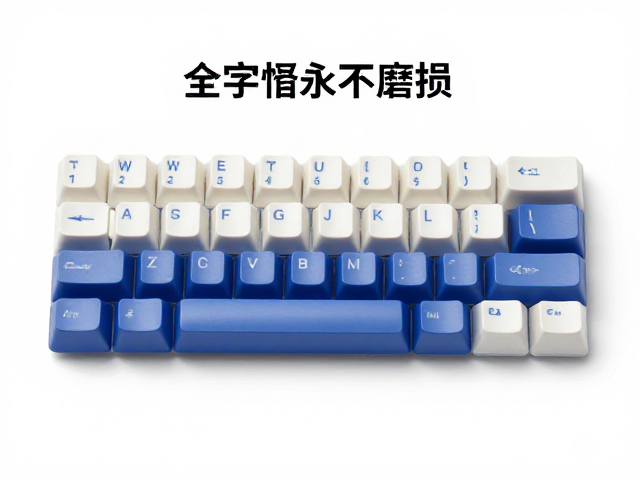
注塑瑕疵的主要成因与工艺控制难点
在双色注塑过程中,最常见的瑕疵表现为结合线明显、缺料、飞边以及色差不均,这些问题的根源多在于熔体在模具型腔内的流动状态不稳定以及温度控制不当。结合线是由于两色材料在模具中汇合时未能完全融合,导致界面处出现可见的痕迹,这通常与注塑速度、注射压力以及模具温度密切相关。若注塑速度过快,熔体前沿温度下降过快,会导致两色材料在交汇处产生明显的分界线,影响视觉美观;而注塑速度过慢,则可能导致填充不完全,形成缺料现象。
飞边问题则多由模具合模力不足或锁模力不够引起,当注塑压力超过模具锁紧力时,熔融材料会从模具分型面溢出,形成多余的薄片状残留。此外,材料本身的流动性差异也是导致瑕疵的重要因素,不同批次或类型的塑料在熔融指数上的微小波动,都会影响双色材料的混合效果。若两种材料的粘度差异过大,在注塑过程中容易出现层离现象,导致键帽结构松散,甚至在使用过程中出现分层脱落的风险。
规避注塑瑕疵的模具设计与材料选择策略
模具设计是决定双色注塑成败的关键,流道系统的设计需确保两色材料以合适的速度和压力进入型腔,避免湍流和剪切过热。采用点浇口或潜伏式浇口可以有效减少结合线痕迹,同时优化浇口位置,使其远离视觉中心区域,降低瑕疵对美观的影响。模具型腔的表面处理也至关重要,适当的抛光处理可以减少材料流动阻力,提升填充均匀性,而精细的排气系统设计则能避免困气导致的烧焦或缺料问题。
材料选择方面,需确保两种塑料具有相近的热膨胀系数和良好的相容性,以提高界面结合力。ABS材料因其良好的加工性能和成本优势,常用于双色注塑键帽的生产,但需注意其耐热性相对较弱。若追求更高的耐热性和稳定性,可考虑使用PBT材料,但PBT的吸水性较强,注塑前需经过严格的干燥处理,以防止水分在高温下分解产生气泡或银纹。此外,添加适量的抗氧剂和润滑剂可以改善材料的加工性能,减少瑕疵产生的概率。
注塑参数优化与后期处理标准
注塑参数的优化需根据具体材料和模具结构进行细致调整,注射温度、注射速度、保压压力和冷却时间是核心控制变量。较高的注射温度可以降低熔体粘度,提升流动性,但过高的温度可能导致材料分解,产生黑点或气泡。注射速度需分段控制,慢速填充以避免湍流,快速填充以确保完整成型,保压压力则用于补偿材料冷却收缩,防止缩痕和尺寸不稳定。冷却时间需足够长,以确保键帽充分固化,避免脱模时变形。
后期处理方面,脱模后的键帽需经过严格的检验流程,检查尺寸精度、外观瑕疵及结构完整性。对于结合线明显的问题,可通过调整模具温度或增加注射速度进行改善;对于色差不均,需检查材料混合均匀性及注塑温度的一致性。部分高精度要求的产品,还需进行二次加工,如激光打标辅助定位或表面喷涂处理,以进一步提升产品质感。建立完善的工艺数据库,记录每次注塑的参数与结果,有助于快速定位问题并优化生产流程,确保产品质量的一致性。