
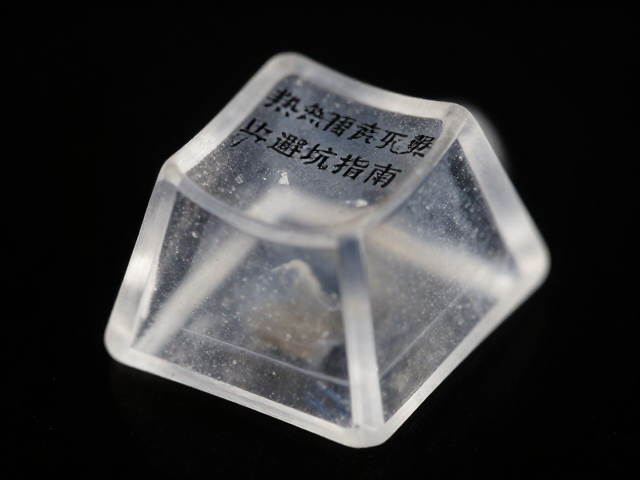
透明树脂键帽为何容易“缩水”变形
透明树脂材料,主要指PBT或ABS等高分子聚合物,在注塑成型过程中会经历从液态冷却至固态的物理相变。这一过程伴随着分子链的重新排列和体积收缩,若模具设计或注塑参数未针对材料特性进行精确补偿,键帽在脱模后便会出现尺寸偏差。对于高透光率的透明键帽而言,内部应力分布不均会导致光线折射异常,进而表现为肉眼可见的扭曲或边缘发白,这种现象在追求极致通透视觉效果的市场中尤为突出。
热转印工艺对键帽表面的平整度与尺寸稳定性有着极高的要求。当键帽因收缩率问题发生微小形变时,转印纸与键帽表面的贴合紧密度会受到影响。一旦结合不紧密,油墨转移过程中极易产生晕染、断线或位置偏移。透明材质由于缺乏底色遮挡,任何因尺寸误差导致的转印瑕疵都会被无限放大,使得原本清晰的字符边缘变得模糊或重影,直接影响产品的最终观感和使用寿命。
精准计算收缩率是工艺稳定的基石
不同批次、不同品牌的透明树脂原料,其物理特性存在细微差异,导致收缩率并非固定值。行业通用的PBT材料收缩率通常在0.7%-1.2%之间,而ABS材料则可能在1.5%-3.5%区间波动。模具设计师必须依据材料供应商提供的具体物性表,结合键帽的几何结构(如壁厚、加强筋分布),通过模流分析软件模拟冷却过程,计算出精准的收缩补偿系数。这一步骤无法依靠经验估算,必须依赖严密的数据支撑,以确保模具型腔尺寸能抵消材料冷却后的体积变化。
在实际生产环境中,环境温度和注塑机料筒温度的波动会实时改变树脂的流动性与冷却速率。为了维持收缩率的稳定性,生产过程中需建立严密的温控体系,确保料筒各区段温度、模具冷却水温及注射压力的一致性。部分高端生产线会引入闭环控制系统,实时监测注塑过程中的保压时间与压力曲线,动态调整参数以匹配材料的热力学行为。这种对工艺参数的精细化管控,是减少批次间尺寸差异、保证大批量生产一致性的核心手段。
热转印过程中的温度与压力博弈
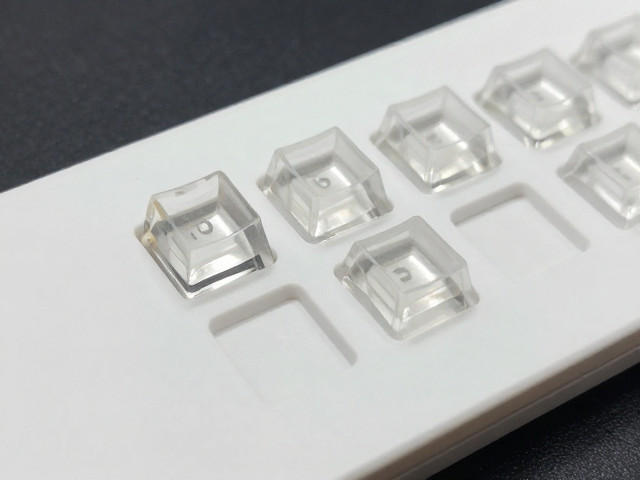
热转印工艺的核心在于油墨从转印纸向键帽表面的迁移,这一过程高度依赖温度与压力的精确配合。对于透明树脂键帽,过高的转印温度可能导致键帽表面软化甚至变形,加剧因材料热稳定性不足带来的尺寸风险;而过低的温度则无法使油墨树脂充分熔融并与键帽表面形成牢固结合。通常,转印温度需控制在材料玻璃化转变温度以下至熔点之间,具体数值需根据油墨配方和键帽材质进行反复测试确定,以确保油墨附着牢固且不损伤基材。
压力分布的均匀性直接影响转印效果的完整性。在压印过程中,如果压力不均,键帽受力部位可能发生弹性形变,导致转印纸与键帽表面出现局部间隙,进而产生漏印或墨色不均。对于透明键帽,这种压力引起的微观形变会改变表面光学特性,使转印字符出现光晕或扭曲。因此,转印设备的压头需具备高精度的平行度调节功能,确保在整个压印过程中,压力均匀作用于键帽表面,避免因机械误差导致的工艺缺陷。
后处理与长期稳定性验证
键帽在完成注塑与转印后,往往需要进行去毛刺、清洗或二次固化等后处理工序。这些步骤若控制不当,可能进一步改变键帽的尺寸稳定性。例如,高温清洗或长时间暴露在紫外光下,可能导致透明树脂发生老化或内应力释放,引发后续变形。因此,建立标准化的后处理流程至关重要,包括控制清洗液的温度与浸泡时间,以及确保干燥环境的温湿度稳定,以最小化后处理环节对键帽物理性能的干扰。
长期使用的环境条件也是影响键帽尺寸与外观的重要因素。透明键帽在长期光照、温度变化或频繁摩擦下,可能出现黄变、磨损或尺寸微变。为了验证工艺的可靠性,需模拟实际使用场景进行加速老化测试,观察键帽在预定周期内的尺寸变化率及转印层附着力保持情况。通过大数据分析长期测试数据,反向优化注塑与转印参数,形成闭环的质量改进机制,从而确保产品在长期使用中依然保持优异的光学性能与尺寸精度。