
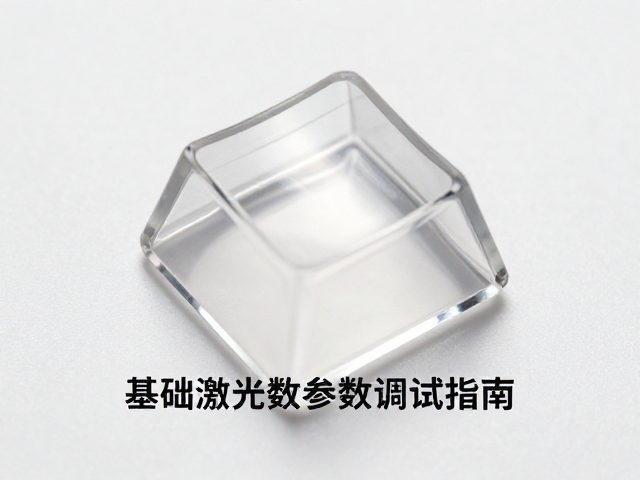
钢化玻璃键帽双面抛光的工艺特性
钢化玻璃键帽在表面处理上通常采用双面抛光工艺,旨在通过物理研磨去除玻璃表面的微裂纹与应力点,从而提升透光率并获得如镜面般的光泽感。这种处理方式使得光线能够更均匀地穿透键帽,在背光场景中减少光斑和暗区,形成纯净、柔和的光效表现。玻璃材质本身的硬度较高,莫氏硬度通常在5-6级之间,这意味着其表面耐磨性优于常见的PBT或ABS塑料,不易因长期打字摩擦而产生明显划痕,从而保持长久的视觉洁净度。
双面抛光的过程涉及粗磨、细磨及精抛等多个阶段,使用不同目数的金刚石研磨盘对键帽的顶面、侧面甚至底部进行全方位处理。这一工艺不仅改变了玻璃表面的微观形貌,使其更加平滑,还优化了光线的折射路径。对于追求极致手感和视觉效果的用户而言,经过精细抛光的玻璃表面触感细腻,滑爽且无滞涩感,能够显著提升机械键盘的整体质感与高级感,这也是玻璃键帽区别于其他材质的重要物理特征。
激光打标的基础参数逻辑
激光打标在玻璃表面的呈现效果,主要取决于激光能量与扫描速度的匹配关系。对于钢化玻璃这类脆性材料,过高的能量会导致材料瞬间气化,形成边缘粗糙、发白且易崩边的痕迹;而过低的能量则无法在玻璃内部产生足够的应力改变,导致标记浅淡、对比度不足。因此,调试的核心在于寻找一个临界点,使激光束能够在玻璃表面引发可控的热应力反应,形成清晰、深邃且边缘锐利的标记,同时不破坏键帽的整体结构完整性。
频率参数决定了激光脉冲的密度,较低的频率(如20-40kHz)通常能提供较高的单脉冲能量,适合进行深雕或需要高对比度的标记;而较高的频率(如40-60kHz或更高)则能提供更平滑的表面处理效果,减少热影响区,防止玻璃因局部过热而开裂。在调试过程中,建议从中等频率起步,配合适中的扫描速度,观察标记的清晰度和边缘状态,再逐步微调能量密度,以找到最适合当前玻璃材质厚度和配色的参数组合。
功率与速度的协同调试策略
激光功率直接决定了输入到玻璃表面的能量密度,是控制标记深度和颜色的关键变量。在双面抛光的玻璃键帽上,建议将激光功率设置在总功率的30%-60%区间进行初步测试,避免全功率输出导致材料熔融或碎裂。随着功率的提升,标记颜色通常会从浅白色逐渐变为深黑色或彩色(若玻璃含有特殊金属氧化物),这一过程需要结合扫描速度进行动态调整。速度过快可能导致标记不连续或模糊,速度过慢则会引起局部过热,导致键帽变形或产生应力裂纹。
扫描速度与功率之间存在严密的线性或非线性对应关系,通常表现为“低速高功率”用于深雕,“高速低功率”用于浅表标记或清洗。在实际调试中,可以先固定扫描速度,逐步增加功率,观察标记的变化趋势,确定最佳功率区间;随后保持功率不变,调整扫描速度,寻找标记最清晰、边缘最整齐的速度值。对于双面抛光的玻璃,由于其表面光滑且反射率较高,可能需要适当增加功率以克服表面反射带来的能量损失,确保激光能量能有效作用于材料内部。
辅助气体与焦距的影响
辅助气体在激光打标过程中起着冷却、吹除熔融物和保护镜片的作用。对于钢化玻璃键帽,通常推荐使用压缩空气或氮气,气压控制在0.2-0.5 MPa之间较为适宜。气压过低无法有效清除打标产生的玻璃粉末,可能导致标记表面覆盖杂质,影响清晰度;气压过高则可能因气流扰动影响激光束的稳定性,甚至导致玻璃因受力不均而产生微裂纹。气体喷嘴与键帽表面的距离也需保持恒定,以确保气流均匀覆盖打标区域。
焦距是决定激光光斑大小和能量密度的关键因素,直接影响标记的精细程度。对于双面抛光的玻璃键帽,由于其表面平整度较高,焦距调试相对容易,但需确保激光焦点精确落在玻璃表面。焦距过短或过长都会导致光斑变大,能量密度降低,标记变得模糊且边缘发散。使用焦距测试卡或专用镜头,将焦点精准定位在玻璃顶面,能够获得最小光斑和最高能量密度,从而打出清晰锐利的标记。调试时需定期清洁保护镜片,避免因灰尘或污渍影响焦距精度和激光输出质量。