
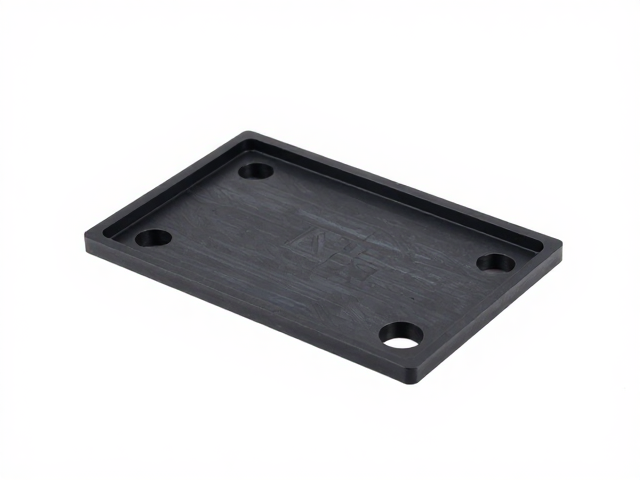
ABS工程塑料与PC材料的物理特性与加工适配性
ABS工程塑料以其优异的冲击强度、良好的尺寸稳定性以及出色的表面光泽度,成为精密结构件的首选基材。在CNC加工环境中,ABS材料表现出极佳的切削性能,刀具磨损率低,断屑容易,能够维持极高的表面光洁度,特别适合制作外观件、外壳及需要二次喷涂或电镀的组件。相比之下,聚碳酸酯(PC)具备卓越的耐高温性、抗紫外线能力以及极高的透光率和韧性,其加工难度略高于ABS,对刀具角度和切削参数要求更为严苛,常用于对透明度、耐候性或机械强度有极端要求的光学透镜、防护面板或高温环境下的结构件。
针对这两种高难度材料,精准的加工解决方案必须建立在严密的工艺匹配之上。ABS在加工过程中会产生一定的内应力,若切削参数不当易导致变形或裂纹,因此通常采用阶梯式进刀和优化的冷却策略来释放应力。PC材料则因其高粘弹性,在切削时容易产生热量积聚,导致材料发白或粘刀,需要使用锋利的专用刀具并配合严密的温控与吸尘系统。通过对比不同牌号材料的玻璃化转变温度和热变形温度,工程师能够制定个性化的切削参数表,确保从粗加工到精加工的全流程中,工件几何精度控制在微米级别,满足高端定制对公差等级的严苛要求。
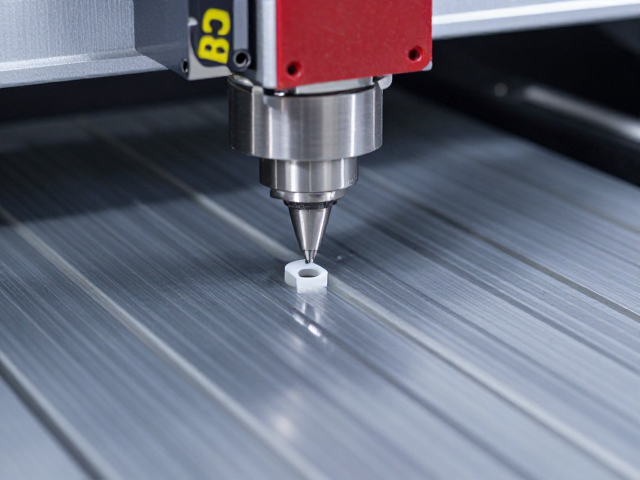
CNC高精度切割与成型的核心工艺细节
在实施ABS与PC的CNC切割过程中,主轴转速与进给速率的协同控制是决定加工质量的关键变量。对于ABS材料,通常采用中等偏高转速配合稳定的进给速度,以获取平滑的切削面,避免出现锯齿纹或毛刺。刀具选择多倾向于硬质合金立铣刀,刃口经过特殊涂层处理以增强耐磨性。针对PC材料,由于其硬度高且导热性差,需采用更高转速以降低切削力,同时配合气冷或微量润滑冷却,防止热量积聚导致材料热变形。加工路径的设计需遵循平滑过渡原则,减少急停急启带来的惯性冲击,确保曲面连接的流畅性与精度。
表面处理与后处理工艺是提升成品档次的重要环节。ABS件在CNC加工后,若需达到镜面效果,需经过精细的打磨、抛光及可能的化学抛光处理,以消除细微刀痕。PC件则更侧重于保护表面免受划伤,常采用软性刀具进行修光,并在装夹时使用柔性夹具或真空吸附台,防止夹持力导致材料变形或表面压痕。对于复杂曲面结构,五轴联动技术能够一次性完成多角度加工,减少多次装夹带来的定位误差,特别适用于具有复杂几何特征的PC光学部件或ABS异形结构件,确保每一处细节都严格符合设计图纸要求。
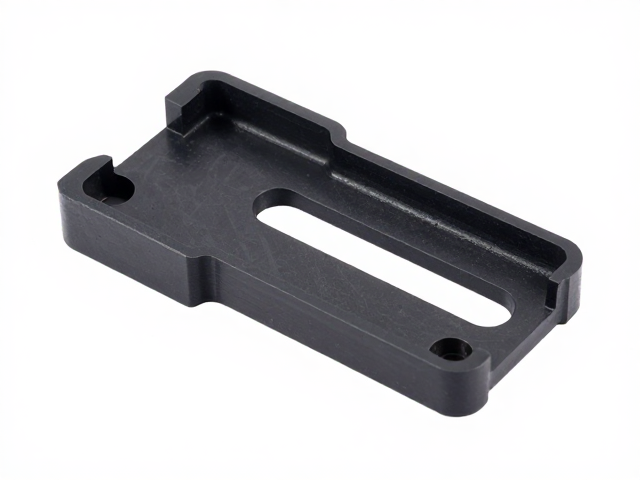
高端定制场景下的技术应用与实例验证
在医疗器械外壳定制领域,ABS材料因其易于消毒且机械性能稳定,常被用于制造高精度的手持设备外壳。某医疗仪器制造商曾委托加工一批ABS防护罩,要求表面哑光处理且装配间隙小于0.1毫米。通过优化CNC切削参数并采用专用刀具,加工过程中有效控制了材料内应力,最终产品装配后无明显缝隙,表面无橘皮效应,通过了多次跌落测试,验证了ABS在精密结构件应用中的可靠性。此类案例表明,精准的CNC工艺能够显著提升医疗级产品的装配精度与外观质感。
在航空航天或高端光学设备领域,PC材料的高透光性和抗冲击特性使其成为不可替代的选择。某光学仪器企业定制了一款高难度曲面的PC观察窗,要求透光率高于90%且表面无任何光学畸变。加工团队通过定制特殊角度的金刚石刀具,并精确计算切削液流量与温度,成功消除了加工痕迹。成品经干涉仪检测,面形精度达到λ/4级别,完全符合光学系统的光路要求。这一实例证实了针对PC材料进行精细化CNC加工,能够满足高端光学组件对极致光学性能与机械强度的双重标准。