
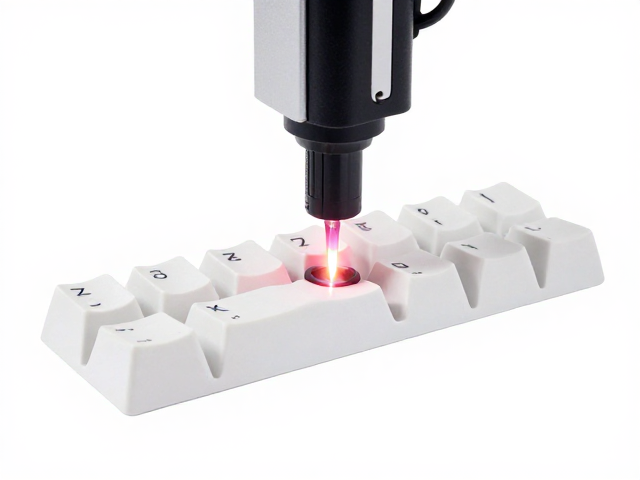
浅刻激光键帽Z轴高度调节的核心逻辑
激光打标机在处理PBT或ABS材质键帽进行浅刻工艺时,焦距的精准度直接决定了蚀刻的深度与边缘清晰度。所谓的Z轴高度,本质上是激光振镜输出光斑与工件表面的垂直距离,对于常见的F-theta场镜(通常焦距为110mm或160mm),这个距离必须严格等于场镜标称焦距。如果键帽表面高于或低于这个理论焦平面,激光光斑会发生发散,导致能量密度下降,进而出现刻痕发白、边缘模糊或深度不均的现象。实际操作中,许多操作人员容易忽略激光头与工件之间的微小间隙变化,特别是在使用自动对焦功能失效或未校准的情况下,手动调节保护镜下方的升降丝杆或电动Z轴电机是恢复精度的关键步骤。
调节过程中,最直观且有效的检测方法是利用激光束指示功能。在低功率连续出光状态下,观察打在键帽表面的光斑形态,理想状态下光斑应呈现为一个边缘锐利、中心亮度均匀的圆形小点。若光斑过大或边缘出现重影,说明焦距不准。对于带有自动对焦传感器的设备,需定期清洁传感器探头,确保其能准确识别键帽表面的反光特征。若设备无自动对焦,则需借助千分尺或专用调焦治具,将键帽放置在固定高度的平台上,通过微调激光头高度,使光斑最小化。这一物理过程没有捷径,必须通过反复微调并结合实际打标效果进行验证,才能锁定最佳的Z轴位置。
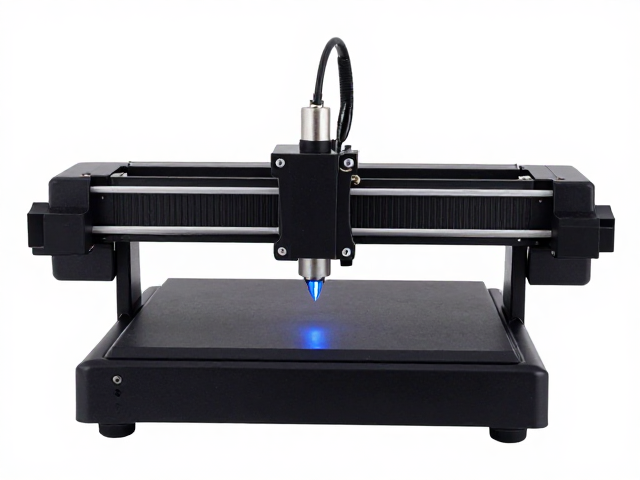
激光打标机参数设置的全维度解析
在确定Z轴高度后,功率、速度、频率和扫描深度等参数的协同工作决定了最终浅刻的效果。对于常见的10W-30W光纤激光打标机处理塑料键帽,起始功率建议设置在15%-30%之间,具体数值需根据键帽材质的厚度和颜色微调。扫描速度通常控制在200-600mm/s,较慢的速度有助于增加能量累积,使刻痕更深,但过慢可能导致表面过热熔化或产生黄边。频率参数对浅刻效果影响显著,低频率(如20-50kHz)配合高功率容易产生较深的凹陷,适合需要明显手感差异的字符;而高频率(如80-120kHz)则能提供更平滑的表面处理,减少热影响区,适合精细文字和Logo。
填充图案的选择同样至关重要,点阵填充适合大面积底色处理,而矢量线条填充则适用于文字和图形边缘的勾勒。在设置填充参数时,需特别注意填充间距(Hatch Spacing),间距越小,刻痕越密集,视觉效果越黑,但也会增加加工时间并可能导致热量堆积。对于浅刻工艺,建议填充间距设置在0.05-0.1mm之间,以平衡视觉效果与加工效率。此外,多次扫描策略能有效提升一致性,通过设置2-3次扫描路径,每次略微降低功率或提高速度,可以逐步加深刻痕,避免一次性高能量输出导致的材料飞溅或变形。参数设置没有绝对的标准答案,需结合具体键帽的模具精度和材质批次进行动态调整。
常见故障排查与工艺稳定性维护
在实际生产环境中,Z轴高度漂移和参数失效常由设备机械结构松动或环境因素引起。激光头内部的反射镜片若沾染灰尘或油污,会导致光路偏移,间接影响有效焦距和能量分布。因此,定期使用无水乙醇和无尘布清洁保护镜和反射镜片是基础维护内容。同时,检查激光头与振镜的连接稳固性,确保在长时间运行后,激光头未因震动产生位移。对于使用电动Z轴的设备,需检查丝杆润滑情况和电机驱动信号,确保升降动作平稳无卡顿。
键帽本身的平整度也是影响浅刻一致性的隐性变量。注塑成型的键帽表面可能存在微小的翘曲或厚度差异,若直接固定在一个平面上进行打标,边缘部分可能因高度不一致而导致刻痕深浅不一。解决这一问题可采用柔性夹具或真空吸附平台,使键帽表面尽可能贴合于最佳焦平面。若键帽形状复杂,需启用设备的3D轮廓跟随功能(若设备支持),通过预先扫描工件高度数据,动态调整激光头高度,从而在不同高度变化的区域保持恒定的焦距。这种精细化控制能显著提升批量生产中的良品率,确保每一枚键帽的刻字效果高度统一。