
注塑工艺在1U键帽成型中的核心作用
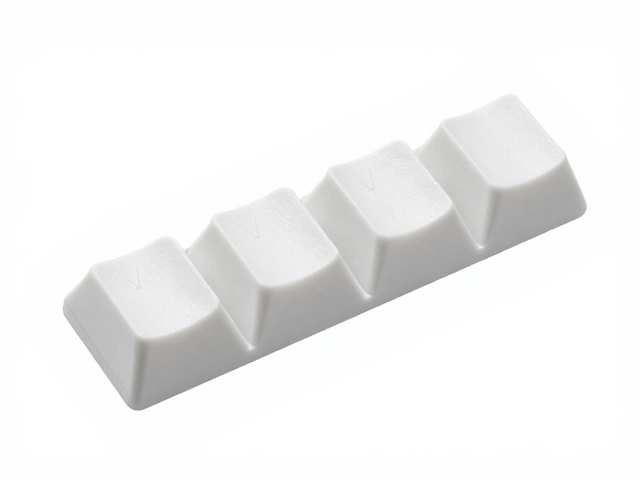
NovelKeys宽边1U键帽的制造高度依赖于高精度的注塑模具技术,这种工艺决定了键帽表面的微观质感与宏观结构的稳定性。在注塑过程中,ABS或PBT塑料原料被加热至熔融状态,随后高压注入经过精密加工的模具型腔。对于宽边1U键帽而言,其特殊的侧壁角度和边缘过渡要求模具具备极低的收缩率控制能力,以确保每一枚键帽在脱模后仍能保持严格的尺寸公差。模具型腔表面的抛光处理直接影响了键帽最终的触感,镜面抛光通常用于追求极致顺滑手感的产品,而磨砂或类肤质的纹理则需要在模具表面通过激光蚀刻或化学蚀刻形成微细结构,这些结构在注塑时会完整复制到塑料表面,形成持久的视觉与触觉特征。
模具的分型线设计也是影响成品外观的关键因素。为了减少分型线对宽边边缘视觉连贯性的干扰,现代模具常采用隐藏式分型或精密对齐设计,使得键帽侧面在组装后几乎看不到明显的合模痕迹。此外,注塑过程中的温度控制、保压时间以及冷却速率,共同决定了键帽内部的结晶度。对于PBT材料而言,较高的结晶度意味着更优异的耐磨性和抗变形能力,这在1U这种高频使用的键位上尤为重要。通过优化注塑参数,制造商能够平衡键帽的硬度与韧性,避免因材料过脆导致的边缘崩角,或因材料过软导致的长期按压后的形变累积。
键帽几何结构与人体工学适配
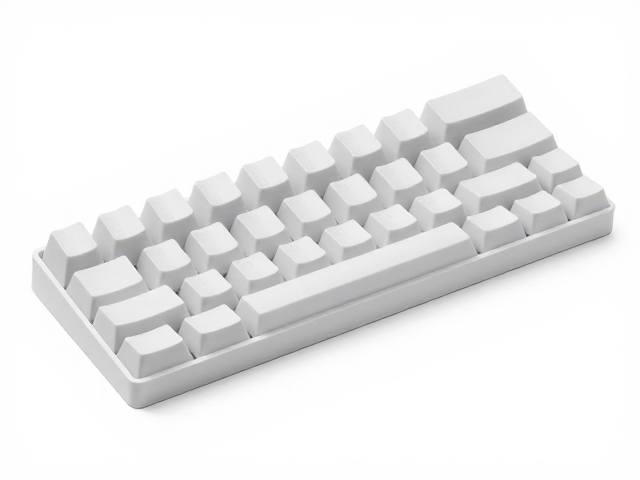
NovelKeys宽边1U键帽的设计核心在于对传统键位比例的调整与人体工学舒适度的提升。相比标准1U键帽,宽边设计通常增加了键帽侧壁的倾斜角度或加宽了顶部接触区域,这种几何变化使得手指在按压时能更自然地贴合键帽表面,减少指尖与键帽侧壁的摩擦阻力。在结构内部,支撑柱与定位柱的布局经过严密的力学计算,确保在承受垂直压力时,应力能均匀分布至键帽底部,防止局部应力集中导致的断裂。这种结构设计尤其考虑到机械轴体在触发过程中的线性行程,键帽底部的凹槽深度与轴体开关的触发点保持精确匹配,避免误触或触发延迟。
边缘倒角与倒角深度是提升手感的重要细节。宽边1U键帽通常在顶部边缘设置微小的倒角,这一设计不仅提升了视觉上的精致感,更在实际操作中引导手指平滑滑动,减少因指尖滑动过快导致的定位失误。对于空格键、回车键等大面积1U键帽,内部加强筋的布局需经过严密的仿真分析,以应对不同轴体(如线性轴、段落轴)在触发瞬间产生的不同冲击力。合理的内部支撑结构能够抑制键帽在按压过程中的晃动与异响,确保每一次敲击都能提供清晰、稳定的反馈。这种对几何细节的极致打磨,使得宽边1U键帽在长时间打字或游戏操作中,能有效降低手指疲劳感,提升整体输入体验。
定制化生产流程与参数设定
定制化生产流程始于严密的参数确认与模具调试。在确定键帽颜色、材质(ABS或PBT)及表面工艺(如双色、热升华、镭雕)后,生产团队需根据具体设计调整注塑机的料筒温度、注射速度及保压压力。PBT材料通常需要在较高的成型温度下进行注塑,以充分激活材料的结晶过程,增强耐磨性;而ABS材料则更侧重于成型效率与表面光泽度的控制。模具温度通常控制在60-80摄氏度之间,以确保塑料熔体能均匀填充复杂型腔,减少熔接痕的产生。对于涉及镭雕或热升华工艺的定制键帽,还需在注塑前对原料进行预处理,确保着色剂能与塑料基材形成稳定的化学结合,避免长期使用后出现褪色或脱落现象。
生产过程中的质量检测与后处理是保证定制键帽一致性的关键环节。每批次生产的键帽需经过严格的尺寸测量,使用高精度卡尺或光学扫描仪检测键帽的长、宽、高及倒角角度,确保符合设计公差。表面缺陷检测会重点检查气泡、缩水、飞边等常见注塑缺陷,不合格品会被立即剔除。对于经过镭雕或热升华处理的键帽,还需进行耐磨性测试与耐化学性测试,确保图案在经历数千次摩擦或接触常见清洁剂后仍保持清晰完整。成品键帽在包装前需经过清洁与除尘处理,确保每一枚键帽表面无油污、指纹或灰尘,以提供最纯净的使用体验。这一严密的生产与质检流程,确保了定制化键帽在批量生产中仍能保持极高的品控标准。