
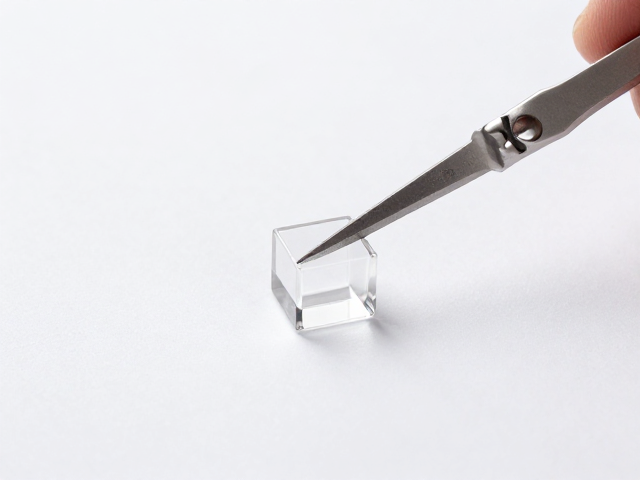
高硼硅玻璃材质的特性与前期准备
高硼硅玻璃因其低膨胀系数和优异的耐热冲击性能,成为机械键盘键帽中追求极致透光与质感的选择。这种材料硬度极高,莫氏硬度通常达到6.5至7级,远超普通ABS或PBT塑料,这意味着传统的CNC加工难以直接成型,必须依赖专业的激光切割与精密打磨工艺。在开始制作前,需确保工作环境无尘且稳定,因为玻璃对震动和温度变化极为敏感,微小的应力集中可能导致材料在加工过程中自发破裂。
前期准备阶段,选料是决定成品率的关键。合格的高硼硅玻璃板材应无肉眼可见的气泡、划痕或内部裂纹,厚度需根据键帽设计精确切割,常见规格多为4mm至6mm。操作台面需铺设柔软的硅胶垫或专用防滑布,避免玻璃与硬物直接接触产生隐性损伤。此外,防护装备必不可少,包括防割手套、护目镜以及防尘口罩,因为玻璃粉尘对呼吸系统具有潜在危害,且细小碎片易造成眼部伤害。
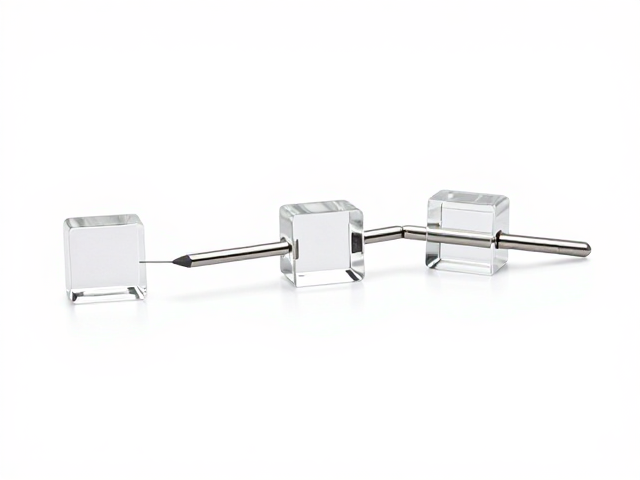
激光切割成型与边缘初步处理
激光切割是获取键帽基本轮廓的核心步骤,通常使用CO2激光机进行。由于高硼硅玻璃对波长10.6微米的红外光吸收率极高,激光束能迅速加热并气化局部材料,形成平滑的切面。切割参数需根据玻璃厚度精细调试,功率过高会导致边缘熔融发白或产生热应力裂纹,功率过低则切割不净。对于标准高度键帽,建议采用分层多次切割法,逐步加深切痕,再辅以轻微震动或气流辅助分离,以减少崩边现象。
切割完成后,键帽边缘会存在微观的锯齿和熔渣,需立即进行初步修整。使用粗粒度金刚石锉刀或专用玻璃磨条,对键帽顶部、底部及侧壁进行去毛边处理。此阶段重点在于去除激光切割留下的锋利棱角,操作时需保持手部稳定,以均匀的力度单向打磨,避免来回摩擦导致玻璃碎裂。打磨过程中需持续喷水冷却,防止高温积聚引发热裂,同时水流能冲刷掉玻璃碎屑,便于观察打磨进度。
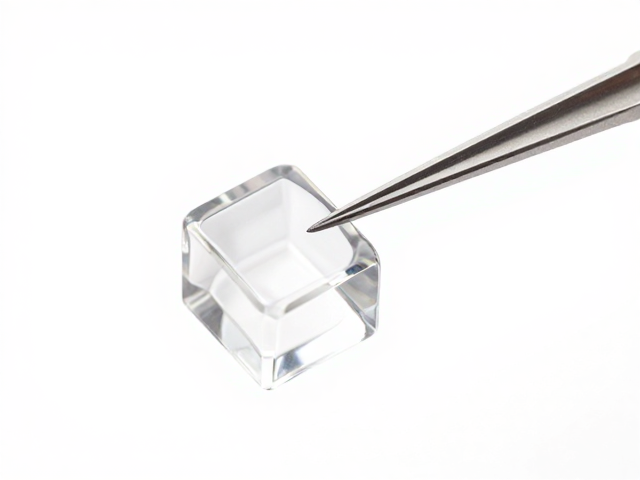
精密打磨与表面光洁度提升
进入精细打磨环节,需依次使用从600目到2000目甚至更高目数的砂纸或抛光盘。这一过程旨在消除之前的锉刀痕迹,使键帽表面达到预设的光洁度。对于需要半透明或全透明效果的键帽,重点在于减少表面微划痕,因为这些瑕疵会在透光时产生散射,影响背光均匀性。操作时,将键帽置于平整的打磨平台上,施加均匀压力,以画圈或直线方式移动,确保每个面的受力一致。
随着目数提升,表面逐渐呈现镜面效果,但此时仍可能存在细微的雾状痕迹。可使用氧化铈抛光粉配合软布或羊毛轮进行最终抛光。氧化铈能与玻璃表面的硅氧键发生物理化学作用,去除极薄的表层材料,使表面达到光学级平整。抛光时需控制转速和压力,过快或过重可能导致局部过热变形。抛光完成后,需用超声波清洗机彻底清除残留的抛光剂和污垢,确保键帽表面无任何附着物,为后续处理提供洁净基底。
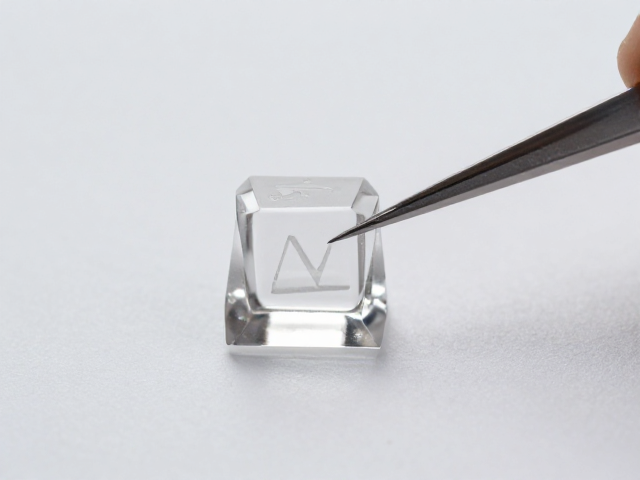
字符雕刻与透光优化
字符雕刻通常采用激光打标或机械蚀刻两种方式。激光打标通过高能光束瞬间气化玻璃表面形成深色标记,这种方式效率高且字符边缘清晰。对于高硼硅玻璃,需调整激光频率和脉冲宽度,以控制雕刻深度,避免过深导致结构强度下降或光线折射异常。机械蚀刻则使用金刚石钻头或砂轮进行,适合需要深浮雕效果的设计,但需配合冷却液防止玻璃开裂,且后期清理较为繁琐。
透光优化是提升键帽视觉表现的重要步骤。雕刻后的字符区域可能会因表面粗糙产生漫反射,影响背光穿透。可在雕刻后使用细粒度抛光膏对字符边缘进行轻微抛光,使光线过渡更加柔和自然。此外,键帽内部的应力释放也会影响透光均匀性。部分高要求制作会在抛光后进行低温退火处理,消除内部残余应力,防止键帽在长期使用中因温度变化产生自爆或光学畸变。
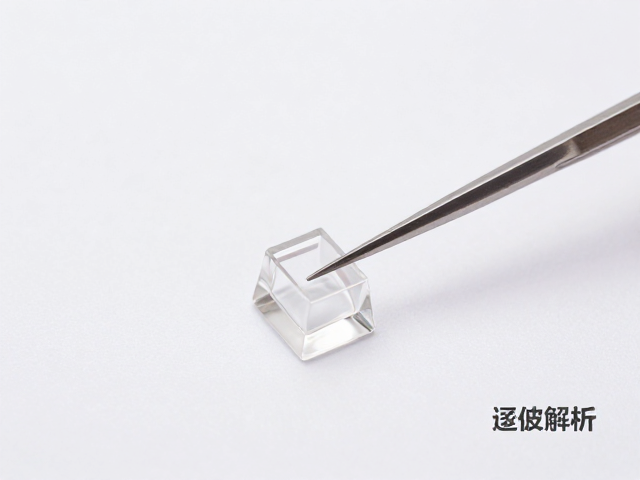
尺寸校准与最终质检
高精度键帽需确保尺寸符合标准轴位要求,特别是脚位和柱位的位置与大小。使用高精度数显卡尺或专用检具,对键帽底部的定位柱、侧壁厚度进行多点测量。高硼硅玻璃硬度大,轻微的尺寸偏差可能导致安装困难或与轴体配合松动。若发现尺寸偏差,需使用极细的金刚石锉刀进行微量修整,每次修整后需重新测量,直至误差控制在0.1毫米以内。
最终质检环节需全面检查键帽的外观与功能。在强光手电照射下,仔细排查表面是否有划痕、气泡、裂纹或抛光不均的痕迹。透光测试需在暗室中进行,安装于机械轴体上,观察背光是否均匀、字符是否清晰无重影。同时,检查键帽边缘是否光滑不割手,脚位是否牢固无松动。只有通过所有检测标准的键帽,才能被视为合格成品,确保其在日常使用中的安全性与美观度。