
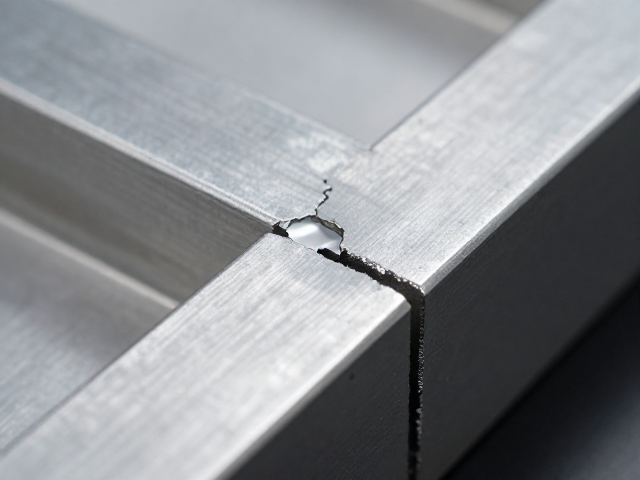
压铸铝合金激光切割导致阳极氧化膜破损的机理分析
压铸铝合金在经历高能激光切割过程中,局部高温会直接破坏材料原有的表面状态,导致后续阳极氧化处理难以形成完整致密的氧化膜。铝合金中的硅、铜等合金元素在激光高温作用下容易形成低熔点共晶组织,这些区域在阳极电解液中表现出不同的电化学活性,导致氧化膜生长不均或出现针孔、剥落现象。这种物理与化学层面的双重损伤,使得切割边缘成为腐蚀防护体系中最薄弱的环节,水分和氧气极易通过破损处侵入基体,引发点蚀或晶间腐蚀。
传统的后处理手段往往难以有效覆盖因激光热影响区产生的微观缺陷,单纯的清洗或简单涂层无法解决氧化膜连续性中断的问题。当切割面暴露于潮湿或含盐雾环境中,破损的阳极层无法提供电子阻挡作用,基体金属迅速发生电化学腐蚀,导致零件表面出现白色腐蚀产物或黑色锈斑。这一过程不仅影响外观质感,更会削弱零件的结构完整性,特别是在需要长期户外使用或接触腐蚀性介质的工况下,防护失效的速度显著加快。
针对切割破损面的专用封闭与钝化处理工艺
实施专用的封闭处理是恢复阳极氧化层防护性能的关键步骤,其中纳米硅烷偶联剂封闭技术能有效填补氧化膜微孔并增强界面结合力。将经过阳极氧化及水洗的零件浸入含有特定官能团的硅烷溶液中,硅烷分子能够与氧化铝表面的羟基发生水解缩合反应,形成致密的三维网状有机-无机杂化层。这种杂化层具有优异的疏水性和化学稳定性,能显著降低水分透过率,从而阻止腐蚀介质向基体扩散。处理过程中需严格控制溶液pH值在3.5至5.5之间,温度维持在25至35摄氏度,浸泡时间通常为2至5分钟,随后进行去离子水漂洗和烘干。
对于激光切割造成的较大宏观破损或边缘毛刺,需采用微弧氧化或溶胶-凝胶涂层进行局部强化修复。微弧氧化技术在铝合金表面生成厚度可达几十微米的陶瓷层,其成分与基体结合紧密,硬度高且耐腐蚀性优异,特别适合修复经过激光加工后表面状态较差的区域。通过精确控制放电功率和脉冲频率,可以在破损区域形成均匀致密的保护层,同时避免对周围完好阳极层造成热损伤。溶胶-凝胶技术则可通过浸涂或喷涂方式,在复杂几何形状的切割边缘形成连续保护膜,其前驱体溶液能渗透至微观裂纹深处,固化后形成具有自修复能力的防护层,有效隔绝腐蚀因子。
工艺参数优化与质量控制标准
激光切割参数的调整是减少阳极氧化膜破损的前提,需根据铝合金牌号优化功率、速度和辅助气体类型。对于含硅量较高的压铸铝合金如ADC12,建议使用光纤激光配合氮气作为保护气体,以降低氧化烧蚀,减少热影响区宽度。切割速度应保持在合理区间,过慢会导致热积累过多,加剧合金元素偏析;过快则可能产生挂渣,影响后续表面处理效果。切割后需立即进行去应力退火处理,消除加工残余应力,防止在阳极氧化过程中因应力释放导致氧化膜开裂。
质量控制环节需引入电化学阻抗谱(EIS)和盐雾测试来评估防护效果,确保处理后的零件符合相关行业标准。通过EIS测试监测涂层电阻,判断封闭层的致密程度,电阻值越高表明防护性能越好。盐雾测试通常依据ISO 9227标准进行,要求经过专业防锈处理的压铸铝合金零件在5%氯化钠溶液中连续暴露96至240小时后,无可见腐蚀痕迹,破损面积不超过规定阈值。建立完整的工艺数据库,记录不同合金成分、切割参数与处理效果之间的对应关系,有助于快速定位问题并优化生产流程,确保批量生产的一致性。