
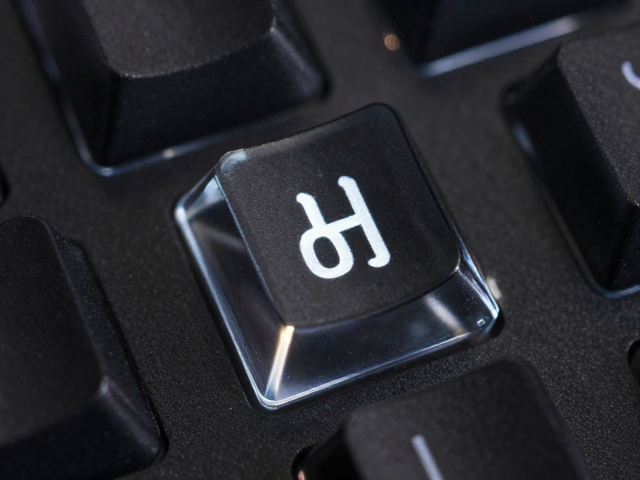
钢化玻璃键帽的材质特性与激光雕刻原理
钢化玻璃键帽的表面经过高温强化处理,内部存在严密的压应力层,这种物理特性使其具备极高的硬度和耐刮性,但也带来了热敏感的风险。传统的机械打磨或化学腐蚀难以在玻璃表面形成清晰且持久的透光字符,因为玻璃本身是不透明或半透明的介质,光线无法直接穿透。激光雕刻的核心逻辑在于利用高能量密度的光束瞬间改变材料表层的物理状态,通过控制激光功率和频率,使玻璃表面产生微米级的微裂纹或雾化效果,从而改变该区域的光线折射率和反射率,形成肉眼可见的对比图案。
针对透光字符的制作,关键在于区分“表面蚀刻”与“内部改性”。完全去除玻璃表层会导致结构强度下降,甚至引发键帽碎裂,因此工艺上通常采用低功率、高频率的激光进行浅层气化或改性。当光线从键帽底部向上穿透时,经过激光处理过的字符区域会因为表面粗糙度增加而发生漫反射,使得字符在背光下呈现出特殊的灰度或色彩层次,而非像普通塑料那样直接透光。这种物理结构上的差异,是实现透光字符视觉效果的根本依据。
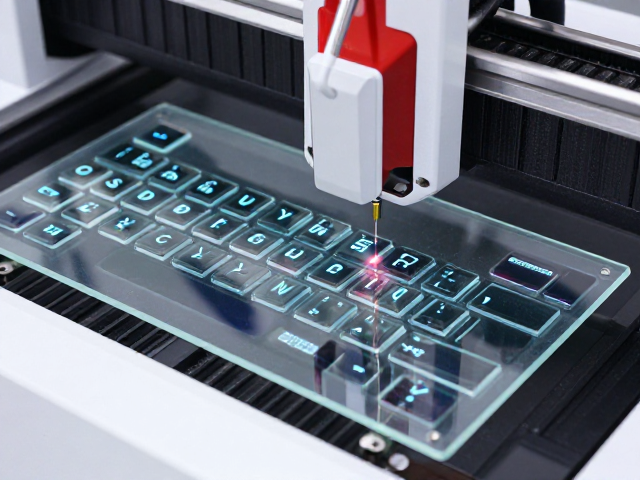
设备选型与核心参数设置
激光雕刻机的光源选择直接决定了雕刻效果,对于玻璃材质,光纤激光机或超快皮秒激光机是主要考量对象,其中紫外激光(UV)因具备“冷加工”特性,能最大程度减少热影响区,防止玻璃因受热不均而炸裂。在参数设置方面,功率通常控制在较低区间,例如5%-15%的峰值功率,配合较高的扫描速度,以避免热量堆积。频率设置需精细调节,高频段(如20-50kHz)有助于形成更细腻的表面纹理,而低频段可能导致热效应过大。
填充方式与路径规划是影响透光均匀性的另一大要素。单线描边适用于细线条字符,但边缘可能因热应力产生微小崩边;区域填充则适用于大面积字符,需采用螺旋或网格填充路径,以确保能量分布均匀。焦距的精准定位至关重要,激光焦点必须精确落在玻璃表面,任何偏离都会导致光斑变大,能量密度下降,进而导致字符模糊或无法成型。部分高精度设备支持自动焦距补偿,能应对玻璃表面微小的不平整,确保每一处字符的雕刻深度一致。
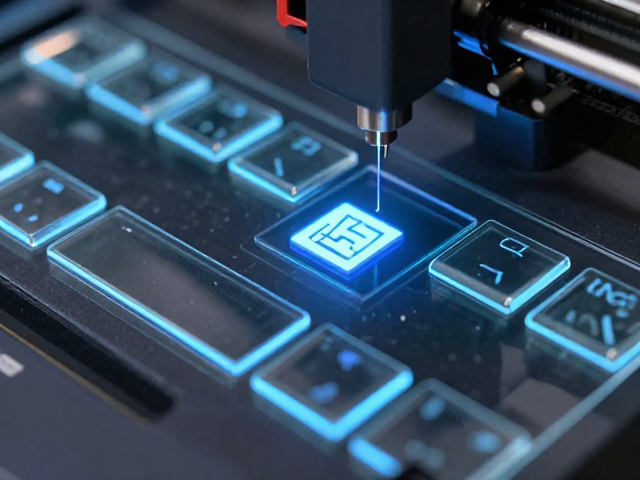
透光字符的制作工艺流程
制作透光字符前,键帽表面需进行严密的清洁与防护处理,去除油污、灰尘及静电,这些杂质在激光照射下可能产生飞溅或阻碍激光能量吸收。对于需要双面透光或特殊光学效果的键帽,还需考虑背面的处理,通常背面保持原状或进行轻微磨砂处理,以配合正面的字符形成完整的光学路径。部分工艺中会使用覆盖膜保护非雕刻区域,防止激光误伤或表面污染,雕刻完成后需彻底清除残留物。
雕刻过程中需实施分段测试与实时监控。由于不同批次、厚度(常见为1.5mm-2.0mm)及配色的钢化玻璃对激光的吸收率存在差异,正式生产前必须进行小样测试,观察字符边缘的光洁度、透光灰度以及是否存在应力裂纹。测试时需记录最佳功率、速度、频率组合,并观察雕刻后的键帽在背光下的表现,确保字符清晰、无重影、无透光不均现象。确认参数稳定后,方可进行批量生产,每批次首件需进行抽检,验证光学效果的一致性。
常见问题排查与效果优化
透光字符发白或对比度不足,通常源于激光功率过低或填充密度不够,导致表面改性效果微弱,光线漫反射不足。此时需适当提高功率或增加填充线距,但需警惕功率过高导致表面过度熔融,形成难看的玻璃珠状突起。若字符边缘出现毛刺或崩边,多因焦点不准或玻璃内部应力释放不均,需重新校准焦距,并尝试降低扫描速度,使热量有更均匀的分布,或调整填充路径为更平滑的曲线,减少应力集中点。
透光不均或出现光斑,往往与激光光斑模式或扫描路径有关。多模激光产生的光斑能量分布不均,可能导致字符内部亮度不一致,此时需优化扫描策略,如采用双向扫描或交错填充,平衡能量覆盖。此外,玻璃表面的洁净度直接影响透光效果,残留的清洁剂或灰尘在激光作用下可能形成黑色斑点或白色雾状物,需加强清洁工序,并使用高纯度溶剂进行最终擦拭。对于高精度需求,可引入自动化视觉定位系统,确保每次雕刻位置精准,减少因机械误差导致的透光瑕疵。