
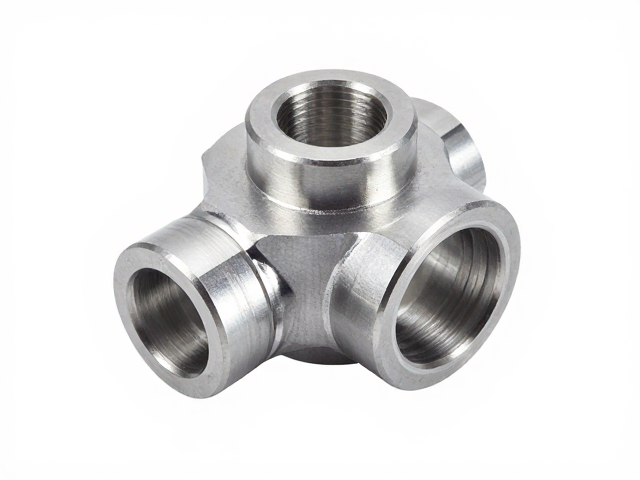
接口材质匹配是压铸铝合金CNC加工的核心风控点
压铸铝合金在凝固过程中容易形成共晶组织,其微观结构的非均匀性直接影响了材料与刀具、夹具乃至后续装配部件的兼容性。在精密零部件加工场景中,许多失效案例并非源于切削参数设置不当,而是源于对接口材质特性的忽视。当铝合金零件与钢制、铜制或其他高硬度金属部件形成机械连接或热接触界面时,电化学腐蚀、应力集中以及微观磨损会迅速累积,导致产品在早期使用阶段出现松动、断裂或功能失效。
实际工程应用中,不同金属间的接触面若未进行严密的材质隔离或表面处理,极易形成微动磨损或电偶腐蚀。特别是在高振动或高负载环境下,铝合金与异种金属接口的硬度差异会导致接触点应力分布不均,进而引发局部塑性变形。这种由材质不匹配引发的隐性缺陷,往往会在常规外观检测中难以发现,却在长期运行中成为导致整体结构失效的致命弱点。
电化学腐蚀与微观磨损的失效机理分析
铝合金作为活泼金属,其电极电位远低于钢、不锈钢等常见结构金属。当两者在潮湿或含电解质环境中直接接触,且存在电位差时,会自发形成原电池反应。铝作为阳极迅速氧化腐蚀,生成氢氧化铝等疏松产物,导致连接界面产生粉化、间隙增大。这种腐蚀不仅削弱了机械连接的紧固力,腐蚀产物的堆积还可能卡滞精密运动部件,造成功能性瘫痪。
除了电化学因素,微观层面的机械磨损同样不容忽视。压铸铝表面通常存在硬质相颗粒,当与较软或硬度相近的异种金属反复摩擦时,硬质颗粒会像磨粒一样切削对偶件表面。若接口处缺乏适当的润滑或耐磨涂层,这种微动磨损会迅速扩大接触面积,改变配合公差。长期作用下,接口处的材料损耗会导致预紧力下降,进而引发振动噪声、密封失效甚至结构件脱落等重大安全事故。
材质选择与表面处理的工程实践策略
针对接口材质的管控,首要措施是严格审核BOM表中的材料牌号,确保接触部件符合设计规范中的相容性要求。在无法避免异种金属接触的场景中,应优先选用经过阳极氧化、钝化处理或喷涂高性能防腐涂层的铝合金部件。例如,通过硬质阳极氧化在铝表面形成高硬度、高绝缘性的氧化膜,能有效隔绝基体金属与对偶件的直接接触,显著提升耐电化学腐蚀能力和耐磨性。
对于高精密配合接口,可采用镀锡、镀铬或应用二硫化钼等固体润滑涂层技术。镀锡层具有良好的抗咬合性能和导电性,适用于需要电气连接且兼顾机械强度的场景;而硬质镀铬则能提供极高的表面硬度,减少微观磨损。此外,在装配过程中引入非金属隔离垫片,如工程塑料或特定橡胶材料,也是阻断电化学通路和缓冲机械冲击的有效手段,这些措施能从物理和化学两个维度降低失效风险。
工艺验证与检测标准的合规性执行
在CNC加工完成后,必须对接口区域执行严格的无损检测与理化分析。盐雾测试是验证表面防护层完整性的重要手段,通过模拟恶劣环境下的腐蚀速率,评估涂层在预期寿命内的保护能力。同时,利用扫描电子显微镜观察接口微观形貌,识别是否存在微裂纹、剥落或异常磨损痕迹,从而在出厂前排除潜在隐患。
尺寸精度与形位公差的控制需结合材质特性进行动态调整。由于铝合金导热系数高但热膨胀系数较大,加工过程中的切削热可能导致接口区域产生微小的尺寸变化。因此,需在恒温环境下进行最终检测,并参考相关行业标准如GB/T 15056关于压铸铝合金的尺寸公差规定,确保接口配合符合设计要求。建立严密的来料检验与过程控制流程,是保障压铸铝合金CNC加工成品可靠性的基础防线。