
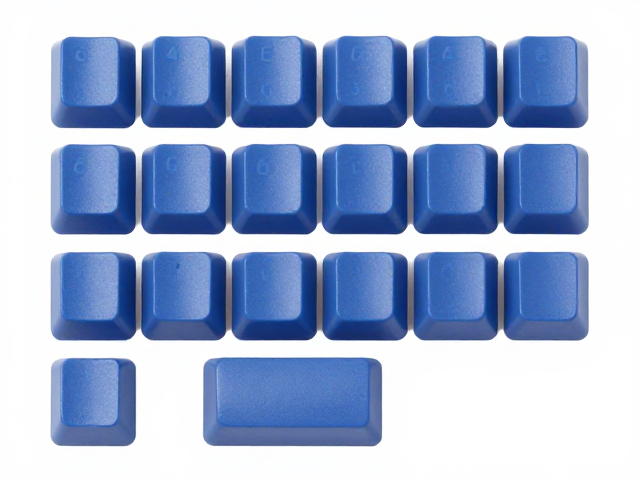
纯色无刻键帽耐高温油墨的选择逻辑
在追求极致视觉统一性的客制化键盘圈层中,纯色无刻键帽往往成为提升桌面美学的重要载体。不同于传统注塑成型带字符的键帽,无刻键帽通过表面留白提供极高的可定制空间,但后续若需添加个性化标识,油墨附着力与耐化学性便成为核心痛点。市面上常见的ABS或PBT材质表面能较低,普通油漆极易因日常摩擦或酒精擦拭而脱落,因此必须筛选具备高交联密度、耐溶剂性强的专用耐高温油墨。这类油墨通常基于改性丙烯酸或环氧树脂体系,能在常温或低温烘烤条件下形成坚硬且致密的保护膜,确保键帽在长期握持中不泛白、不粘手。
选择油墨时需重点关注其固化方式与材质兼容性。对于PBT材质,由于其结晶度高、表面致密,油墨需要更强的渗透力或特殊的底涂处理;而ABS材质相对多孔,吸附性较好,但耐热性较弱,过高的烘烤温度可能导致键帽变形。因此,教程中推荐的方案多聚焦于低温固化或紫外光固化类型的耐高温油墨,这类产品能在不改变键帽物理形态的前提下,通过化学反应实现油墨与塑料表面的强结合。真实的市场数据显示,符合工业级耐酒精测试标准的油墨,其耐摩擦次数通常需超过500次(百格法测试),才能应对高频的机械轴体敲击与手部油脂接触。
激光功率与速度参数的精准调校
激光雕刻并非简单的表面灼烧,而是通过控制能量密度来去除油墨层或蚀刻材质表面,从而形成清晰的字符或图案。对于无刻键帽进行后缀添加,激光参数的设置直接决定了成品的寿命与美观度。功率过低会导致油墨未完全剥离,边缘模糊且容易在后续使用中整块脱落;功率过高则会造成键帽表面凹陷过大,甚至导致PBT材质发黄、碳化,产生刺鼻气味并影响手感。通用的起始设置建议为:波长10.6μm的CO2激光机,功率设定在20%-30%之间,速度设定在300-500mm/s。这一区间能平衡蚀刻深度与表面平整度,避免产生过深的沟槽以积累污垢。
速度参数与功率呈动态平衡关系。当功率固定时,降低速度会增加单位面积的热积累,使蚀刻更深,但可能因热量集中导致边缘毛糙;提高速度则使线条更细锐,但若速度过快,激光点停留时间不足,可能导致字符断笔或附着力不足。在实际操作中,建议先使用同材质的废料进行网格测试,分别设定不同的功率与速度组合,观察蚀刻后的边缘整齐度及耐刮擦性能。例如,在功率25%、速度400mm/s的条件下,多数标准高度PBT键帽能获得最佳的字符清晰度与油墨去除效果。每次更换键帽材质厚度或油墨品牌后,必须重新进行参数微调,因为不同批次油墨的厚度和成分差异会显著改变激光的吸收率。
预处理与环境控制的关键细节
激光加工的效果在很大程度上取决于键帽表面的初始状态。在进行任何标记操作前,必须彻底清除键帽表面的脱模剂、灰尘及油脂。脱模剂是导致油墨附着力失败的主要元凶,残留的脱模剂会在激光高温下挥发,形成气泡或导致油墨分层。建议使用无水乙醇或异丙醇配合无尘布,对键帽表面进行单向擦拭,确保完全干燥。此外,键帽在激光机工作台上的放置方式也至关重要,需确保键帽底部平整贴合,避免因倾斜导致激光焦点偏移,造成字符一侧清晰一侧模糊。对于双面印刷或特殊结构键帽,还需考虑激光穿透性问题,防止背面油墨受热变色。
环境温湿度会影响激光加工的稳定性及油墨固化后的状态。建议在温度20-25℃、相对湿度40%-60%的环境中进行操作,过高的湿度可能导致键帽表面吸附水分,激光加工时水分瞬间汽化引发爆点或裂纹;过低的湿度则可能增加静电,吸附灰尘影响加工精度。部分高性能耐高温油墨在固化过程中需要特定的空气流通条件以带走挥发性物质,因此在激光加工后,应让键帽在通风良好的环境中静置至少24小时,待内部应力释放及溶剂完全挥发后再进行组装。这一步骤能显著提升油墨的耐酒精性和耐磨性,确保键帽在长期使用中保持如新的视觉效果,避免因急于使用而导致的早期损坏。