
丝网印刷工艺基础与网版选择
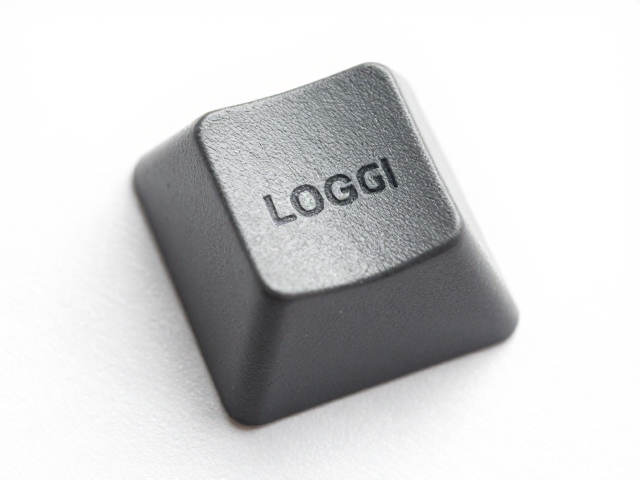
丝网印刷作为一种接触式转印技术,其核心在于利用丝网版图文区域的网孔让油墨透过,而非图文区域则通过感光膜封堵以阻挡油墨。在键帽外壳的LOGO印制中,网版的目数直接决定了印刷的精细度与墨层厚度。通常,印制高精度LOGO建议选用高目数的聚酯丝网,如300目至330目,这类网布张力稳定,能呈现锐利的边缘线条。若追求特殊的填色效果或较厚的墨层,可适当降低目数至120目至160目,但需配合粘度较高的油墨进行多次刮印。
网版材料的物理特性会随环境因素发生不可逆的衰减,其中紫外线辐射是导致丝网版老化的主要元凶。长期暴露在阳光直射下,感光胶层会发生光化学反应导致硬化或脆化,使得原本封闭的非图文区域出现微裂纹,进而造成印刷品的“露白”或重影现象。因此,在储存和使用网版时,必须将其置于阴凉、干燥且避光的环境中,避免高温和强光对网版寿命造成侵蚀,确保每一批次印刷的稳定性。
油墨特性与印刷参数设定
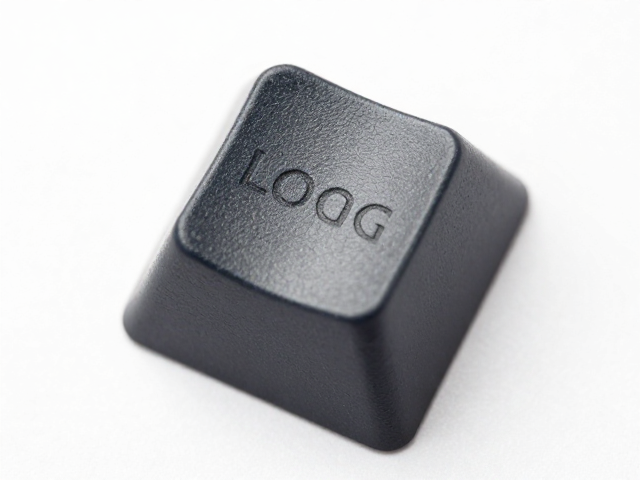
油墨的流变特性是决定键帽表面附着力和色彩表现的关键变量。对于ABS或PBT等常见键帽材质,溶剂型油墨因其渗透性强、附着力好而被广泛使用,而水性油墨则因环保特性在部分高端场景中应用。印刷过程中,刮刀的压力、角度和速度需根据油墨粘度进行精细调节。刮刀角度通常保持在60至75度之间,过大的角度会增加刮印压力,导致油墨堆积和糊版,而过小的角度则可能导致油墨无法完全透过网孔,造成图像发虚。
印刷环境的温湿度控制直接影响油墨的干燥速度和流动性。在相对湿度高于70%的环境中,油墨干燥缓慢,容易出现拉丝或粘连现象;而在干燥环境中,油墨可能在网孔中迅速结皮,导致堵网。建议将印刷车间温度控制在20至25摄氏度,相对湿度维持在45%至65%之间。此外,刮刀的材质选择也至关重要,聚氨酯刮刀因其弹性适中、耐磨性好,能提供更均匀的印刷压力,从而保证LOGO线条的连贯性和一致性。
印刷操作流程与质量控制
规范的印刷操作流程是减少次品的基础。在正式印刷前,需对网版进行严密的检漏,确保无针孔或破损。将键帽外壳固定于印刷夹具时,需保证定位准确,避免因位移导致LOGO错位。刮印时应保持匀速、平稳的动作,避免中途停顿或速度不均,这有助于油墨均匀分布。印刷后,需立即检查首件产品的LOGO清晰度、边缘整齐度以及墨层厚度,确认无误后方可进行批量生产。
质量控制环节需建立严密的检测标准。除了目视检查LOGO的完整性,还需测试油墨的附着力,通常采用3M胶带进行划格测试,确保油墨在键帽表面无脱落现象。对于彩色LOGO,还需核对色号的一致性,使用色差仪检测不同批次间的颜色差异,确保符合既定标准。同时,记录每次印刷的刮刀压力、油墨粘度等关键参数,以便在出现异常时快速追溯原因,优化后续工艺。
网版保养与防老化存储
网版的清洗是延长其使用寿命的关键步骤。印刷结束后,应立即使用专用清洗剂去除网版上的残留油墨,避免油墨干结后难以清除,进而损伤网布纤维。清洗时应使用软毛刷轻轻刷洗,避免使用尖锐工具刮擦网面。清洗完毕后,需用清水冲洗干净,并置于通风处自然晾干,严禁暴晒或高温烘干,以防网版变形或感光层受损。
存储环境的避光措施是防止网版老化的核心。建议将清洗干燥后的网版存放在专用的避光柜中,或使用黑色遮光布进行覆盖。存储区域应保持恒温恒湿,避免温度剧烈变化导致网版张力不稳定。对于长期不用的网版,应定期检查其状态,如发现感光层有轻微变色或张力下降,应及时进行重新感光或报废处理,避免使用状态不佳的网版影响印刷质量。