
钢化玻璃键帽的材质特性与激光加工难点
钢化玻璃表面经过高温物理强化处理,内部形成严密的压应力层,这种高硬度的特性使得传统的光学打标方式难以在表面留下清晰且持久的印记。玻璃材质对激光能量的吸收率会随波长变化产生显著差异,若参数设置不当,极易出现雕刻深度不足、边缘发白或因热应力集中导致键帽破裂等失效现象。因此,理解玻璃的光学特性是调试激光参数的前提,核心在于平衡激光能量密度与热影响区,既要突破材料表面的抗刻蚀能力,又要避免内部结构受损。
在实际操作中,钢化玻璃的透光性与表面平整度会直接影响激光束的聚焦效果。不同厚度和配色的玻璃对激光能量的吸收存在细微差别,深色或有色玻璃通常比透明玻璃吸收更多能量,这要求在调试初期必须建立严密的基准测试流程。通过微调焦距和光斑大小,可以控制激光与材料相互作用的核心区域,确保雕刻线条的锐利度。这一阶段的调试重点在于寻找材料发生实质性改性(如微裂纹或熔融)的临界点,而非简单地追求表面变色。
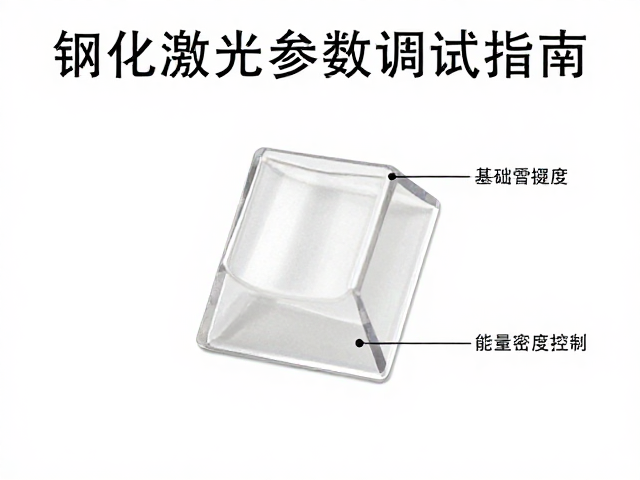
核心激光参数调试逻辑与能量密度控制
激光功率与频率的选择直接决定了雕刻的效果与效率。对于钢化玻璃这类高硬度材料,通常建议采用较低的单脉冲能量配合较高的频率,或者使用高峰值功率的脉冲激光,以通过“冷加工”效应减少热传导对周围材料的影响。调试时需从低功率起步,逐步增加能量密度,观察雕刻区域的色泽变化。当雕刻痕迹由浅灰色转为深黑色或出现明显的凹痕时,说明能量密度已达到有效去除表层物质的区间。这一过程需要反复验证,确保每一档参数都能稳定输出预设的视觉效果。
扫描速度与重影率是控制雕刻精细度的关键变量。较高的扫描速度可以减少激光在单点的驻留时间,降低热积累,适合处理大面积填充或快速打标;而较低的速度则有助于增加能量沉积,应对需要更深刻蚀的细节部分。重影率(重叠率)的设置需根据线条宽度进行计算,通常建议重叠率在30%-50%之间,以保证线条边缘的平滑过渡,避免出现断点或锯齿状边缘。调试过程中,应结合具体的图案复杂度,动态调整这两个参数,以在加工速度与成品质量之间找到最佳平衡点。
辅助系统优化与稳定性验证
激光振镜的速度与加速度设置会影响动态雕刻的精度。在处理钢化玻璃键帽上细小的字符或复杂图形时,振镜的动态响应必须足够跟得上激光束的移动。过高的加速度可能导致振镜电机失步,造成图像扭曲或位置偏移。调试时需确保振镜处于良好的校准状态,并利用专用软件进行场镜畸变校正。此外,激光光束的质量(M²因子)至关重要,高质量的光束能提供更小的聚焦光斑和更集中的能量密度,这对于在坚硬玻璃表面实现微米级的精细雕刻不可或缺。
辅助气体与防护措施也是不可忽视的一环。虽然玻璃加工通常不需要像金属加工那样使用强腐蚀性气体,但适当的气流可以帮助吹离雕刻产生的玻璃粉末,防止粉尘堆积影响后续激光的透射或造成表面污染。同时,必须确保激光设备的光路清洁,任何镜片上的灰尘或油污都会散射激光能量,导致焦点偏移或能量衰减,进而引发加工失败。在参数调试稳定后,应进行小批量的连续加工测试,验证设备在长时间运行下的参数稳定性,确保每一枚键帽的雕刻效果一致。