
极简美学下的材质选择与视觉逻辑
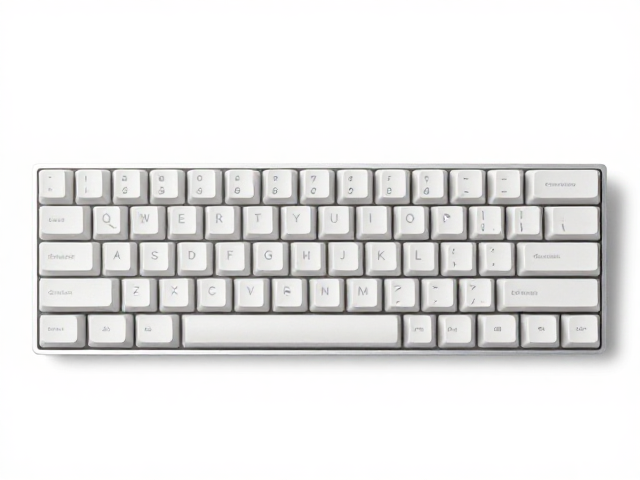
纯色无刻键帽的核心在于通过单一色域消除视觉噪点,利用PBT或ABS材质的表面纹理差异来构建层次感。PBT材质因其表面经过干喷砂或磨砂处理,触感温润且不易打油,能更好地承载激光雕刻或激光镭雕工艺后的边缘锐度,即便是不刻字的设计,其材质本身的微结构也能在光线下形成细腻的漫反射。这种物理特性使得键帽在极简状态下依然具备可被感知的实体感,避免了廉价塑料那种平滑却空洞的视觉缺陷。
视觉上的留白需要依赖严谨的色彩心理学支撑,低饱和度的莫兰迪色系或经典的灰阶搭配,能最大程度降低长时间使用带来的视觉疲劳。当键帽表面完全去除字符标识后,光线在键帽侧壁的折射路径变得纯粹,此时键帽的厚度、侧壁角度以及透光均匀度成为决定整体美学表现的关键变量。优质键帽在侧壁处理上通常采用微倒角或平滑过渡,确保光线或环境光在接触键帽时不会产生突兀的高光点,从而维持整体桌搭区域的宁静与统一。
激光雕刻设备的功率密度计算
激光设备在处理不同聚合物材质时,能量密度的控制直接决定了雕刻的深浅与边缘质量。对于常见的PBT材质,激光功率通常建议设置在15W至25W之间,具体数值需根据激光管的新旧程度及实际焦距进行微调。过高的功率会导致塑料表面熔化溢出,形成粗糙的毛边,破坏极简美学所要求的精致线条;而过低的功率则无法有效气化材料,导致刻痕浅淡,在长期使用中极易因摩擦而模糊不清。
速度参数的设定与功率呈反比关系,较高的功率需要配合更快的移动速度,以限制热量在单一点的聚集,防止材料烧焦。一般而言,雕刻速度维持在200mm/s至400mm/s区间能获得较为稳定的效果。在实际操作中,建议先使用废料进行测试,观察激光焦点落在键帽表面的光斑形态,理想状态下的光斑应小而圆,能量分布均匀。通过调整焦距,使焦点精确落在键帽表面,能够显著提升雕刻边缘的清晰度,确保无刻键帽在去除字符后依然保持表面的平整与洁净。
速度参数对表面光洁度的影响
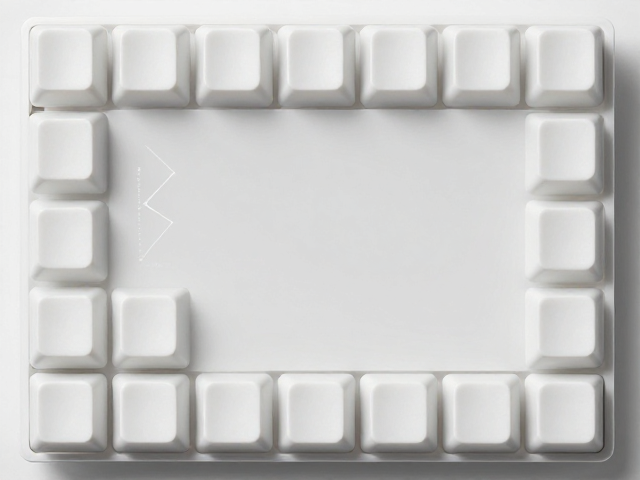
激光速度不仅影响雕刻深度,更直接影响键帽表面的微观结构变化。较慢的速度会增加材料受热时间,可能导致PBT表面形成细微的凹凸不平,这种物理变化在纯色无刻键帽上表现为光泽度的局部改变,破坏整体的视觉一致性。因此,在追求极致简约的设计中,往往倾向于使用较高的速度配合适中的功率,以“浅雕”或“表面微蚀刻”的方式处理,既保留了材质的原始质感,又通过微小的物理差异形成低调的视觉引导。
对于ABS材质,由于其耐热性相对较弱,激光速度通常需要设置得更快,以缩短热作用时间,防止键帽变形或表面发黄。ABS材质在激光作用下容易产生烟雾残留,高速移动有助于减少烟雾在雕刻区域的附着,保持刻痕周围的清洁。在实际调试中,观察雕刻后的键帽侧面,若发现边缘有明显的熔融痕迹,应立即提高速度或降低功率;若刻痕发白且边缘锐利,则说明参数设置较为理想,符合极简美学中对干净、利落线条的审美要求。
焦距与光斑质量的协同优化
焦距是激光加工中的核心变量,决定了能量密度的集中程度。对于键帽这种具有复杂曲面或平面结构的物体,保持激光头与键帽表面距离的绝对一致至关重要。使用带有自动跟踪或精密导轨的激光设备,能够确保在整个雕刻过程中焦距恒定,从而获得深度均匀的刻痕。对于无刻键帽,虽然主要诉求是表面整洁,但若涉及底部定位或侧面细微纹理,焦距的微小偏差都可能导致图案失真或深度不均。
光斑质量直接影响雕刻边缘的细腻程度。高质量的光学镜片应确保激光束在焦点处形成最小的光斑直径,通常为0.1mm至0.2mm。小光斑意味着更高的分辨率,能够处理更精细的几何线条,这对于极简风格中常见的细线、点阵或微小符号设计尤为重要。在调试过程中,可使用专用的测试板检查光斑的圆形度,若光斑呈椭圆形或边缘发散,需调整镜片位置或清洁光学元件,确保激光能量以最高效率作用于材料表面,实现真正的无损或微损加工。
环境控制与后处理工艺
激光加工过程中产生的烟雾和粉尘会附着在键帽表面,影响最终的美观度。建议在激光设备周围设置有效的排风系统,及时抽离加工产生的有害气体和颗粒物。对于PBT材质,激光加工后表面可能残留微量碳化物,需使用无水酒精或专用清洁剂轻轻擦拭,去除残留物,恢复键帽原有的色泽和触感。清洁过程中应避免使用粗糙布料,以免划伤键帽表面,破坏其细腻的磨砂或光面质感。
加工环境的温湿度也会影响激光材料的反应特性。高温环境可能导致塑料材质软化,影响加工精度;湿度过高则可能引起镜片结露,干扰激光束的传播。因此,保持加工车间温度在20-25摄氏度,相对湿度在40%-60%,有助于获得稳定的加工效果。此外,激光后的键帽需经过充分的冷却过程,待其完全恢复至室温后再进行组装或使用,以消除内部应力,防止键帽因热胀冷缩产生细微变形,确保其在机械轴体上的安装稳固性与视觉上的完美呈现。