
丝网印刷的基础准备与网版制作
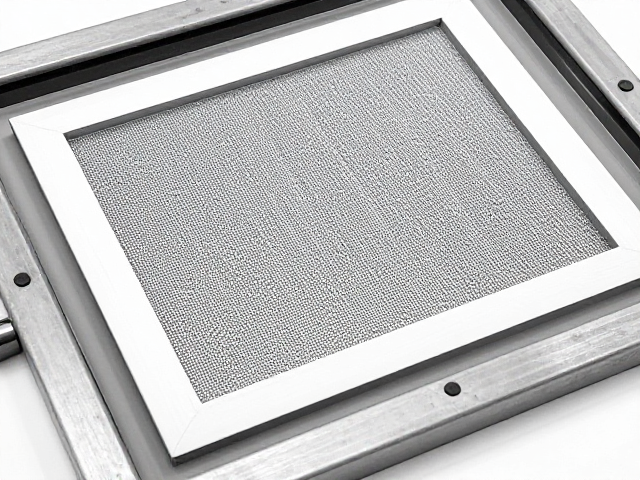
单色丝网印刷在键帽工艺中通常应用于ABS或PBT材质表面,其核心在于利用丝网印版的孔隙性,使油墨通过刮印动作转移到基材上。制作高质量网版前需精选网布,常用材质为聚酯纤维或不锈钢丝网,目数选择需根据油墨颗粒度决定,一般单色实色印刷多选用200-300目,以保证油墨覆盖力和边缘清晰度。网框多采用铝合金或不锈钢材质,具备足够的刚性以应对刮印时的压力,防止网布变形导致图案错位。
绷网是决定印刷精度的关键步骤,需使用专业绷网机配合张力计进行操作。理想的丝网张力应控制在25-35 N/cm之间,具体数值需根据网布材质和印刷面积微调。绷网过程中需确保网布受力均匀,避免局部松弛或过紧导致印刷时网点扩大或断墨。绷网后需进行静置处理,消除内应力,随后涂布感光胶,涂布厚度需均匀一致,通常采用单向刮涂,确保感光层厚度在15-25微米范围内,以平衡分辨率与油墨透过率。
拉网框的操作技巧与张力控制
在印刷过程中,拉网框(即刮印动作)的技巧直接决定了线条的流畅度和油墨的沉积量。刮刀的角度通常保持在60-75度之间,角度过大易造成油墨堆积和重影,角度过小则可能导致漏印或边缘毛糙。刮印速度需保持恒定,过快会导致油墨无法充分转移,过慢则可能引起拉丝或拖尾现象。印刷时需保持刮刀与网版接触面的平行,避免因刮刀磨损不均或压力不均导致图案变形。
压力控制是拉网框的另一项核心技巧。刮印压力需根据油墨粘度、网版高度及基材平整度动态调整。对于键帽这种曲面或带有复杂结构的产品,需采用软性刮刀或调整刮刀硬度,以确保油墨能顺利填充至键帽侧壁或凹槽处。印刷过程中需密切观察刮刀下方的油墨状态,保持油墨在网版上的适量存在,避免油墨干燥结皮影响后续印刷。每次印刷结束后需及时清洁网版,防止残留油墨堵塞网孔,影响下一批次的印刷质量。
印刷过程中的常见问题与应对
单色丝网印刷在键帽生产中常遇到油墨附着力不足的问题,这通常与基材表面处理及油墨固化条件有关。ABS键帽表面需经过火焰处理或电晕处理以增加表面能,促进油墨附着。PBT键帽因结晶度高,表面较光滑,需选用专用附着力增强剂或调整油墨配方。固化过程中需严格控制温度和时间,紫外线固化需确保UV灯管功率密度足够,热固化需保证烤箱温度均匀,避免局部固化不完全导致油墨脱落。
边缘模糊和断线是另一常见缺陷,主要源于网版张力不均、刮刀磨损或油墨粘度不当。若边缘模糊,需检查网版绷网质量,确认张力是否一致,同时优化刮印角度和速度。断线则多因油墨粘度过高或干燥过快导致,可适当添加稀释剂调整粘度,或降低印刷环境温度。此外,网版清洗不彻底导致的堵网也会引发断线,需建立严密的网版清洗和保养流程,确保网孔畅通。
成品检验的标准与质量控制
成品检验需从外观、尺寸和功能性三个维度进行。外观检查重点观察印刷图案的清晰度、边缘整齐度及颜色均匀性,无漏印、重影、气泡、划痕或脏点。使用标准光源箱在D65光源下,距离30-40厘米处目视检查,确保无肉眼可见缺陷。对于高精度图案,需借助放大镜或显微镜辅助判断细微瑕疵。尺寸检验需使用投影仪或三次元测量仪,核对图案位置精度,确保与键帽定位孔或边缘的距离符合设计公差,通常位置误差控制在±0.1mm以内。
功能性检验主要评估油墨的附着力和耐磨性。附着力测试采用3M 600或3M 1000胶带,以45度角快速剥离印刷区域,观察油墨是否脱落,合格标准为无脱落或轻微脱落面积小于5%。耐磨性测试可使用Taber耐磨试验机或专用摩擦测试笔,在规定压力下摩擦一定次数,检查图案是否磨损或变色。此外,还需进行耐溶剂测试,用无水乙醇或丙酮擦拭印刷表面,确认油墨无溶解或发白现象,确保键帽在日常使用中的耐用性。