
工艺路径优化与刀具选型
FR4玻璃纤维环氧树脂板在CNC加工过程中极易因纤维脆性产生毛刺,进而形成尖锐划伤。传统的直刃铣刀在高速切削时容易撕裂玻璃纤维,导致边缘粗糙。选用带倒角设计的修边刀或专用FR4铣刀能显著改善这一现象,其特殊的刃口角度能像削切而非撕裂般处理材料,减少纤维断裂产生的微裂纹。此外,刀具刃数增加至3刃或4刃,能提升切削平稳度,降低单点切削力,从而从源头减少因震动导致的材料崩边和毛刺生成。
切削参数的设定直接决定了边缘的洁净度。针对FR4板材,建议降低进给速度(Feed Rate)并适当提高主轴转速(Spindle Speed)。较低的进给速度能让刀具更柔和地切入材料,减少冲击力;较高的转速有助于形成更细碎的屑形,避免长纤维缠绕。通常,进给速度控制在800-1200 mm/min,主轴转速保持在12,000-18,000 rpm区间,能根据板材厚度进行微调,确保切削过程稳定,防止因参数不当导致的边缘发白或毛糙。
夹具固定与防振处理
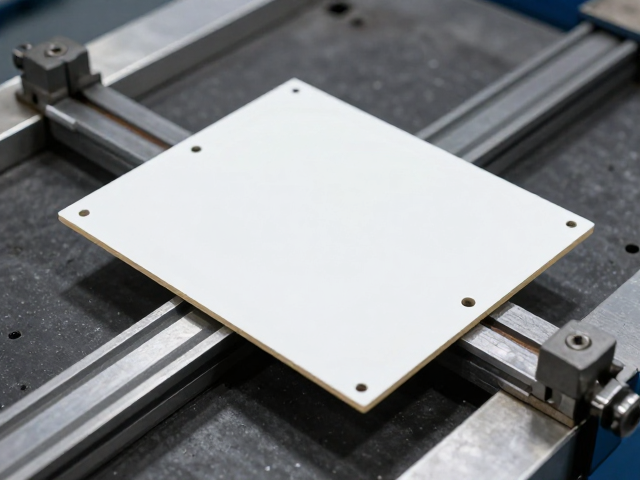
FR4板材刚性较强但缺乏韧性,在CNC加工中若夹具固定不稳,微小的震动都会导致刀具跳动,进而在板材表面留下划痕或加工痕迹。使用真空吸附台是较为理想的固定方式,它能提供均匀且全面的下压力,避免局部夹持造成的应力集中。若使用机械夹具,应在夹具与板材接触部位加装软性垫片,如橡胶垫或特制工程塑料片,以缓冲夹持力,防止夹具直接压迫板材表面造成压痕或划伤。
加工过程中的振动控制同样关键。长悬伸刀具在切削FR4时容易产生共振,导致加工面出现波纹或划痕。采用短刃径、大螺旋角的刀具可以增加切削稳定性,减少振动传递。同时,确保机床主轴和丝杠处于良好维护状态,定期清理导轨上的积屑,保持机械结构的精度。对于大面积板材加工,可采用分区切削策略,先对板材进行粗加工固定,消除内应力后再进行精修,从而减少因材料变形引起的加工误差和表面损伤。
后处理与防护细节
CNC切割完成后的FR4板材边缘通常残留微量树脂和玻璃纤维碎屑,这些硬质颗粒在后续搬运或堆叠中极易划伤相邻板材或操作人员皮肤。使用软毛刷或低粘性的无尘布轻轻清理边缘,去除松散碎屑,避免使用钢丝刷等硬质工具,以免扩大划痕。对于高精度要求的场景,可采用超声波清洗设备,利用高频声波剥离微细颗粒,确保边缘洁净且无残留应力。
防护包装是防止运输和存储环节划伤的关键步骤。FR4板材在堆叠时,层与层之间必须放置隔离纸或软性泡沫垫,防止硬物直接接触。包装材料应选用无酸纸或PE保护膜,避免使用粗糙的编织袋直接包裹板材表面。在拆包和搬运过程中,操作人员应佩戴防割手套,并双手平托板材,严禁拖拽或摔落,以最大限度保持FR4板材表面的完整性和美观度。