
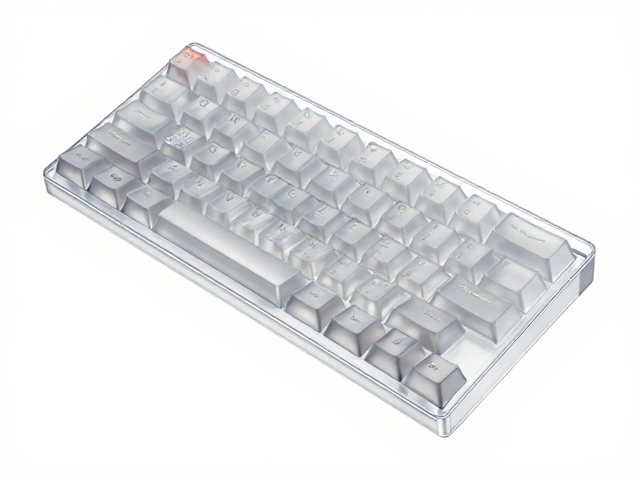
钢化玻璃键帽磨砂半透设计的核心难点与光学特性
钢化玻璃键帽在追求磨砂半透效果时,面临着材料硬度与表面处理的平衡问题。玻璃材质本身具有高透光率和优异的触感,但为了实现磨砂质感,必须在表面进行二次加工。传统的喷砂或激光蚀刻容易破坏玻璃内部的应力结构,导致产品在后续钢化或组装过程中出现隐性裂纹。半透设计要求光线在穿透键帽时产生柔和的漫反射,这直接依赖于表面微观纹理的深度与密度控制。若磨砂层过厚,透光率会大幅下降,导致RGB灯效昏暗;若处理不足,则无法消除玻璃特有的冰冷镜面反光,影响视觉层次感。
在图纸转化初期,设计师需明确标注表面粗糙度参数。通常,Ra值需控制在0.8μm至1.6μm之间,这一区间能兼顾触感细腻度与光线散射效果。图纸中必须区分主体磨砂区域与字符透光区域,字符部分通常保留高透光率或采用局部抛光处理,以形成明暗对比。此外,玻璃键帽的厚度公差需严格控制在±0.1mm以内,过大的厚度偏差会导致组装后键位不平,影响机械结构稳定性。设计阶段需考虑玻璃边缘的倒角处理,避免直角结构在受力时产生应力集中,这是确保产品良率的关键前置条件。
3D建模中的数据转化与结构兼容性解析
将2D设计稿转化为3D模型时,曲面连接的平滑度直接决定了后期模具的分模线位置。对于磨砂半透玻璃键帽,3D模型需精确表达字符的凹陷深度与边缘过渡。字符雕刻深度通常建议在0.3mm至0.5mm之间,过浅会导致透光不均,过深则削弱键帽整体强度。在建模软件中,需使用高精度曲面工具处理键帽顶面的磨砂纹理映射,确保纹理在三维空间中无断层。同时,建模时需预留玻璃与PBT或ABS底座的贴合间隙,一般建议间隙值为0.05mm至0.1mm,以应对玻璃加工中的尺寸波动。
结构兼容性分析需重点关注键帽与轴体的配合。玻璃键帽内部通常需嵌入金属或高强度塑料支架以增强抗冲击能力,3D模型需清晰标注支架卡位的公差范围。支架与玻璃本体的贴合面需进行倒角处理,防止玻璃在受热或受力时因应力不均而破裂。此外,图纸需明确标注键帽底部的定位柱位置,确保与轴体螺丝柱或定位孔完美对齐。在数字化验证阶段,应进行干涉检查,确保玻璃边缘与外壳、PCB板无接触风险,特别是对于超薄设计的键帽,需模拟实际安装场景,验证结构稳定性。
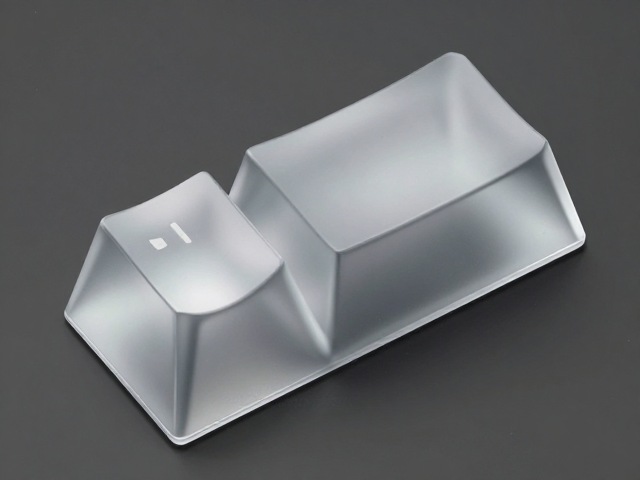
量产工艺链中的表面处理与良率控制
钢化玻璃键帽的量产核心在于表面处理工艺的稳定性。目前主流的磨砂半透处理采用真空离子镀膜结合激光微雕技术。真空镀膜可增强表面硬度,提升耐磨性,而激光微雕则用于形成均匀的漫反射纹理。工艺参数需根据玻璃基材成分进行微调,不同批次的玻璃原料在透光率和硬度上可能存在细微差异,需建立严格的来料检验标准。镀膜厚度需控制在5μm至10μm之间,过厚会影响半透效果,过薄则无法提供足够的保护。
激光微雕的深度与频率需通过实验确定最佳参数组合。通常,雕刻深度控制在0.02mm左右,频率密度需保证光线散射的均匀性。量产过程中,需定期校准激光设备的光斑能量,确保每一枚键帽的磨砂效果一致。此外,钢化工艺后的清洗环节至关重要,残留的油污或粉尘会严重影响半透视觉效果和触感。建议采用超声波清洗结合高压纯水冲洗,确保表面洁净度。良率控制还需关注边缘崩边问题,需在切割和打磨环节引入自动化检测设备,实时剔除不合格品,确保出厂产品的一致性。
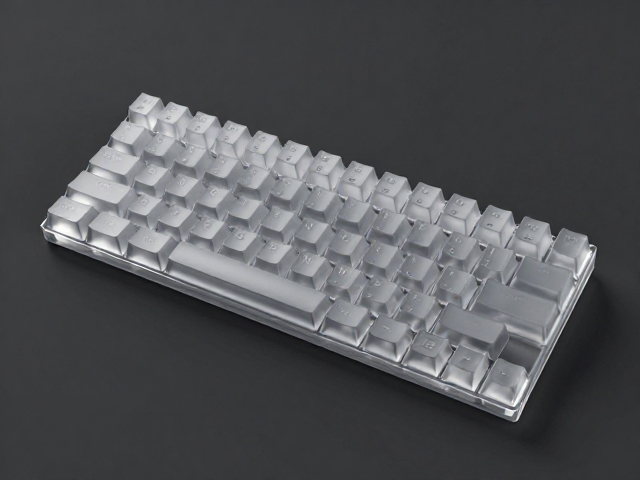
检测标准与长期使用稳定性评估
钢化玻璃键帽的检测需涵盖光学性能、机械强度及耐久性三个维度。光学检测主要评估透光率与漫反射均匀度,可使用专业积分球测试设备测量,要求透光率波动范围不超过±5%。机械强度检测包括落球测试和硬度测试,落球测试通常使用规定重量的钢球从特定高度落下,观察玻璃表面是否有裂纹或凹陷。硬度测试需符合莫氏硬度6级以上标准,以确保日常使用中的耐磨性。
耐久性评估需模拟长期使用场景,进行摩擦测试和冷热冲击测试。摩擦测试使用规定摩擦头的键帽表面进行万次摩擦,观察磨砂层是否脱落或变亮。冷热冲击测试则将键帽置于极端温度环境中,验证玻璃内部应力是否导致破裂。此外,还需评估键帽在潮湿环境下的稳定性,确保表面涂层不出现起泡或剥落现象。所有检测数据需记录归档,形成可追溯的质量报告,为后续工艺优化提供数据支持。通过严密的检测体系,确保产品在长时间使用后仍能保持原有的视觉美感与功能稳定性。