
1U键帽与宽边设计的结构演进
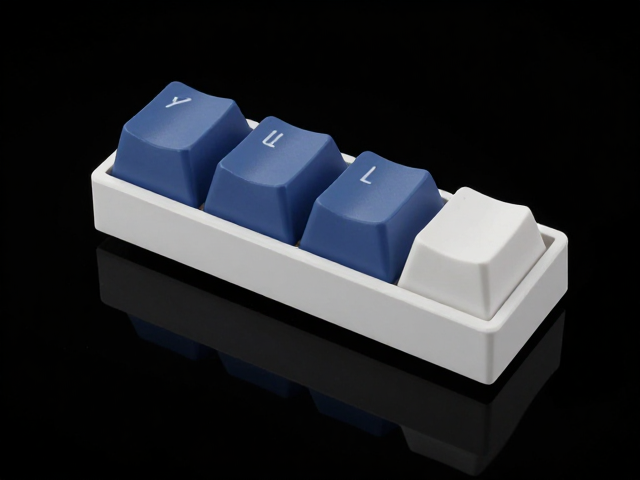
机械键盘中的1U键帽通常指代标准的主功能键区键位,如字母键、数字键以及部分修饰键。随着用户对桌面美学和打字手感的追求提升,传统的等距或标准侧倾设计已难以满足个性化需求,宽边设计逐渐成为市场主流。这种设计通过增加键帽侧壁的宽度,使得键帽在视觉上更具整体感和厚重感,同时改变了手指触达键程的受力点。
宽边1U键帽在结构上往往伴随着更复杂的轮廓曲线。不同于普通键帽平坦或轻微弧度的顶部,宽边版本通常采用更陡峭的侧面过渡,这不仅是为了美观,也是为了配合特定的轴体定位柱。这种结构变化要求供应商在模具开发阶段进行严密的公差计算,以确保键帽在批量生产中的稳定性,避免因侧壁过厚导致的装配困难或卡键现象。
双色注塑工艺的核心原理
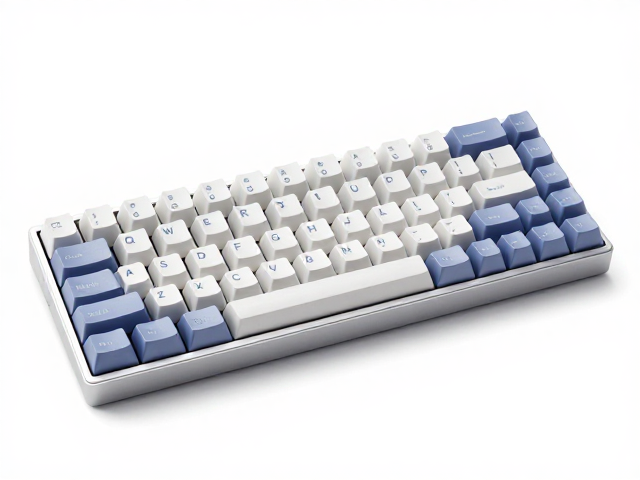
双色注塑是制造高品质键帽的主流工艺之一,其核心在于利用两种不同颜色的塑料材料结合在一起。在1U键帽的生产中,通常使用ABS或PBT作为主体材料,而字符部分则使用另一种颜色的同种或异种材料。通过模具的分型面设计,两种材料在注塑过程中相互嵌合,形成牢固的物理连接,而非简单的表面印刷。
这种工艺形成的字符具有极高的耐磨性,因为字符本身是由实体塑料构成,而非附着在表面的油墨。在宽边1U键帽的应用中,双色注塑能够清晰地呈现字符边缘,即使在长时间高强度使用后,字符依然保持清晰锐利。工艺的关键在于控制两种材料的收缩率差异,防止键帽在使用过程中出现字符脱落或边缘发白的问题。
中国供应链的制造优势
中国拥有全球最完善的塑料模具与注塑产业链,为GMK风格键帽的生产提供了坚实基础。众多供应商集中在珠三角地区,具备从模具设计、CNC加工到注塑成型的全链路生产能力。这种产业集群效应使得生产周期相对可控,能够快速响应市场对宽边1U键帽等细分产品的需求变化。
在技术层面,国内供应商已熟练掌握双色注塑的参数调控。通过精确控制注塑温度、压力和冷却时间,能够有效减少产品变形和缩水现象。对于宽边1U键帽这种对尺寸精度要求较高的产品,供应商通常采用高精度模具钢材和自动化检测设备,确保每一批次产品的尺寸一致性,满足高端客制化市场对精度的严苛要求。
材质选择与长期稳定性
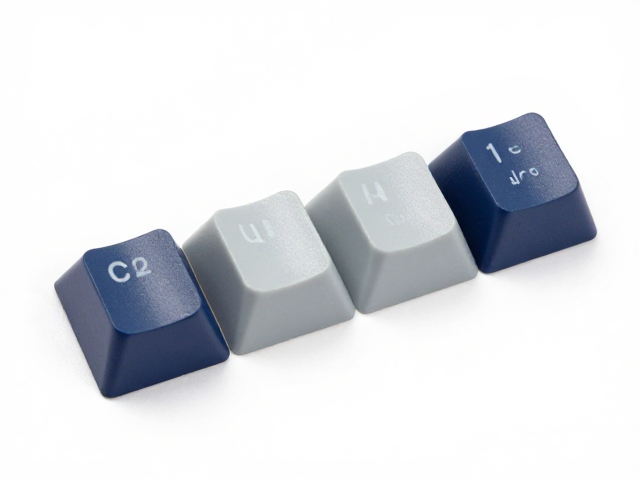
PBT材质因其优异的耐磨性和抗油性,成为宽边1U键帽的首选基材。与ABS相比,PBT在双色注塑过程中更难产生毛边,且长期使用不易变黄或失去光泽。在1U键帽的生产中,供应商会根据键位的大小和受力特点,调整PBT材料的配比,以平衡硬度与韧性。
字符部分的材料选择同样至关重要。为了获得最佳的视觉效果和手感,部分高端产品采用经过特殊处理的PBT或ABS材料制作字符。这种材料需要具备与主体材料良好的粘附力,同时保持一定的硬度以防止磨损。通过材质上的精细搭配,宽边1U键帽能够在保持结构强度的同时,提供细腻的触感和持久的视觉表现。
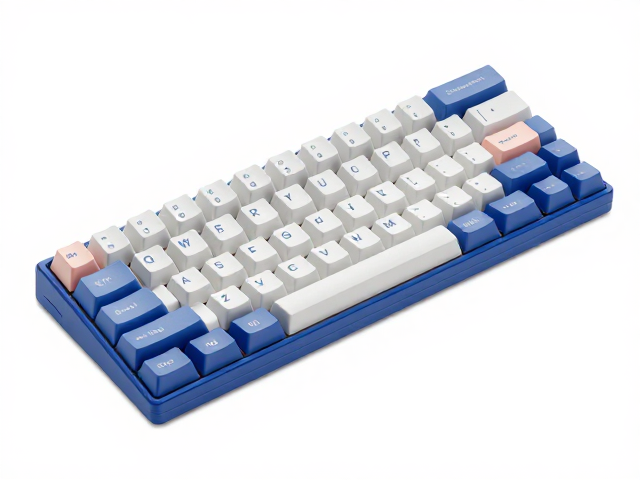
模具设计与公差控制
宽边1U键帽的成功与否,很大程度上取决于模具设计的精度。由于宽边结构增加了键帽的表面积和结构复杂度,模具的分型线设计需要更加谨慎,以避免在键帽侧面留下明显的合模线,影响美观。供应商通常会采用精密的滑块结构或倒扣设计来实现复杂轮廓的成型。
公差控制是保证键帽与轴体稳定配合的关键。在1U键帽的生产中,定位柱的尺寸和位置误差必须控制在极小范围内。国内供应商普遍采用三坐标测量仪对模具和成品进行检测,确保键帽在装配后不会出现晃动或过紧的情况。对于宽边设计,还需特别注意侧壁厚度对脱模斜度的影响,防止因摩擦力过大导致产品表面划伤或变形。
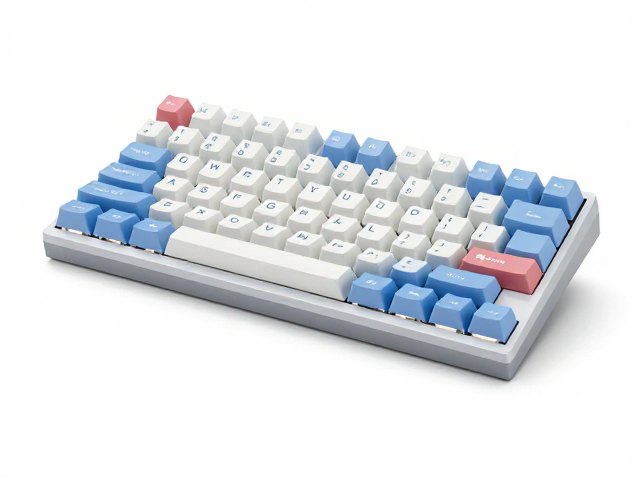
表面处理与后道工序
双色注塑成型后的键帽需要经过细致的后处理工序,以提升最终产品的质感。常见的处理方式包括喷砂、拉丝或镜面抛光。对于宽边1U键帽,侧壁的喷砂处理能够增加摩擦力,防止键帽在敲击时滑动,同时营造低调的哑光视觉效果。
字符区域的处理则更注重清晰度与触感。部分供应商会在注塑后对字符边缘进行轻微的打磨,去除因注塑产生的微小飞边,使字符与键帽表面过渡自然。此外,为了提升产品的整体一致性,批量生产后的键帽通常会经过严格的筛选工序,剔除存在气泡、缺料或色差的产品,确保每一颗1U键帽都符合高标准的质量要求。