
双色注塑键帽的成型原理与材质选择
双色注塑工艺的核心在于利用两种不同特性的塑料材料,通过精密模具设计实现物理或化学层面的牢固结合。常见的键帽材质中,PBT(聚对苯二甲酸丁二醇酯)因其优异的耐磨性和抗化学稳定性,常作为主体材料;而ABS(丙烯腈-丁二烯-苯乙烯)或PC(聚碳酸酯)则常因着色容易、透光性好被用作双色结合层。在制作过程中,模具需具备严密的型腔结构,确保第一组材料注塑后,第二组材料能精准填充至预设的镂空或结合区域,两者在接触面形成分子链的交织,从而避免长期使用中出现分层或脱落现象。
材质的配比直接影响键帽的手感与耐用度。高品质的PBT原料通常经过特殊改性处理,以增强其表面磨砂质感并降低吸水性。在实际生产或DIY制作中,若使用再生塑料或未经充分干燥的材料,极易在注塑高温下产生气泡、银纹或强度下降。因此,原材料的含水率控制至关重要,通常要求材料含水率低于0.1%方可进入注塑环节。这种对材料物理性能的严格把控,是确保双色键帽在长期敲击下保持色泽稳定、键位清晰的基础条件。
注塑温度参数的精确调控策略
注塑温度的设定需严格遵循材料的热力学特性,过高的温度会导致塑料降解,产生黑点或异味,而过低的温度则会引起流动性不足,造成缺料或结合面强度不够。对于PBT材料,料筒温度通常设置在230℃至260℃之间,具体数值需根据注塑机的螺杆直径和喷嘴类型进行微调。模具温度则维持在80℃至100℃,这一区间有助于材料充分结晶,提升键帽的硬度和尺寸稳定性。在双色注塑的第二阶段,结合面的温度控制尤为关键,需确保第二组材料能与第一组材料表面达到最佳的熔融融合状态,通常结合面的局部温度需略高于主体材料的注塑温度。
温度曲线的稳定性会直接影响批次间的一致性。现代注塑机通常配备高精度温控模块,需定期校准热电偶传感器,确保实际温度与设定值偏差控制在±2℃以内。在成型过程中,保压压力的设定需与温度相配合,较高的注射压力有助于材料在微细结构中的填充,但过高的压力可能导致模具内应力过大,引发键帽翘曲或变形。通过观察注塑过程中的排气情况,若发现排气孔有溢料或焦痕,需适当降低温度或调整注射速度,以消除成型缺陷,确保键帽表面光洁无瑕疵。
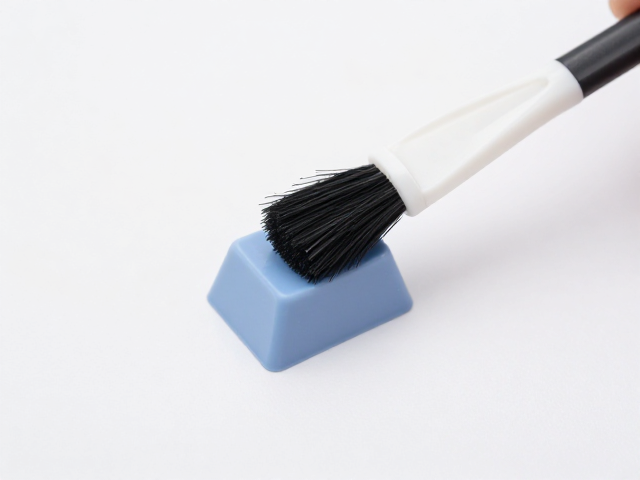
软毛刷清洁工具的选型与使用规范
键帽表面的清洁与模具维护对成品质量有着直接影响。软毛刷应选用天然动物毛或高品质超细纤维制成,其刷毛直径通常在0.1mm至0.3mm之间,质地柔软且具有一定韧性,能够有效清除模具型腔内的脱模剂残留或细微塑料颗粒,同时避免划伤精密的注塑表面。在使用时,刷头需保持干燥或配合专用的无水酒精溶液,以增强去污效果。对于双色键帽的复杂结构,如字符镂空处或键帽侧壁,需采用小头软毛刷进行针对性清理,确保无死角残留,防止这些杂质在后续注塑中形成污点或影响结合效果。
清洁操作需遵循严格的力度与频率标准。过度用力或频繁刷洗可能导致刷毛脱落,残留的刷毛附着在模具或键帽表面,成为次品的诱因。建议在每次注塑生产前,对模具关键结合面进行一次轻柔的预清洁,并在每批次生产结束后进行深度清洁。对于DIY玩家或小型工作室,清洁后的模具需放置在无尘环境中自然风干,避免使用压缩空气直接吹扫可能将灰尘吹入型腔深处。规范的清洁流程能显著延长模具寿命,减少因污染导致的键帽表面瑕疵,确保双色注塑成品的视觉一致性。
成型后处理与关键质量控制点
注塑成型后的键帽需经过严格的冷却定型过程,冷却时间通常占整个成型周期的30%至50%,这一阶段决定了键帽的最终尺寸精度和内部应力分布。若冷却不足,键帽在脱模后易发生热变形,导致键位间距不均,影响安装后的手感。脱模时,顶针的力度和位置需经过精密计算,避免在键帽底部或结合面留下明显的顶针印或变形痕迹。对于双色键帽,还需重点检查双色结合线的平整度,若结合线过粗或不连续,需回溯调整注塑温度或注射速度,确保两层材料融合自然,无明显缝隙。
质量检测环节需包含外观检查与结构测试。外观上,需确认无缩水、飞边、色差及结合不良现象;结构上,需验证键帽的厚度均匀性及字符清晰度。在实际应用中,键帽的透光性也是重要指标,尤其是用于背光键盘的键帽,需确保双色材料在光照下无浑浊或光斑。通过控制注塑环境的温湿度,保持生产车间温度在23℃±2℃,相对湿度在50%±5%,可减少环境因素对成型质量的干扰。每一批次产品的关键数据记录,如温度、压力、时间等,需存档备查,以便在出现质量问题时快速定位原因,优化工艺参数。