
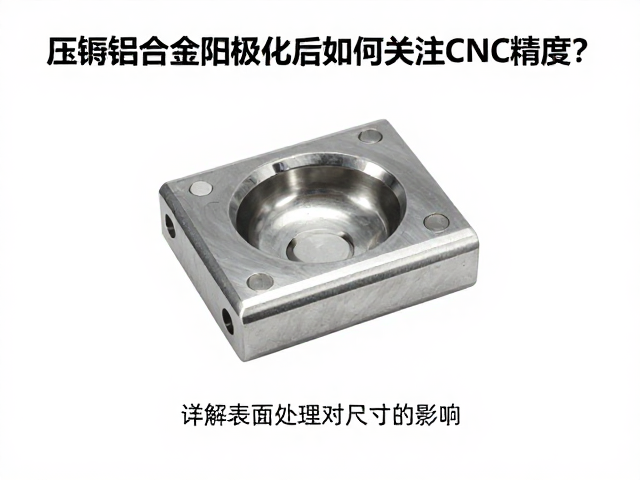
压铸铝合金表面处理的微观机制与尺寸偏差来源
压铸铝合金在经历阳极氧化处理后,表面会形成一层多孔状的氧化铝膜,这层膜的生成本质上是基体金属向表面转化并伴随电解液吸收的过程。对于ADC12或A380等常见压铸合金,氧化膜的厚度通常控制在5至15微米之间,这一物理增层直接改变了零件的最终几何尺寸。由于氧化反应发生在零件的所有暴露表面,因此任何经过阳极氧化处理的特征,其实际尺寸都会大于氧化前的CNC加工尺寸,这种偏差具有严密的可预测性,即单边增加量等于氧化膜厚度。
除了氧化膜本身的厚度,压铸合金中高含量的硅、铜等合金元素会导致表面氧化膜的质量与致密程度出现差异。高硅铝合金在阳极氧化过程中,游离硅可能以颗粒形式残留于氧化层中,导致膜层外观发灰或粗糙度增加,进而影响后续精密配合时的实际接触面积。此外,氧化过程中产生的氢脆效应或表面微裂纹虽不直接改变宏观尺寸,但会改变材料表面的应力状态,在极端公差配合中可能引发微小的形变,因此在高精度模具设计中,必须将膜厚均匀性作为尺寸补偿的核心变量进行计算。
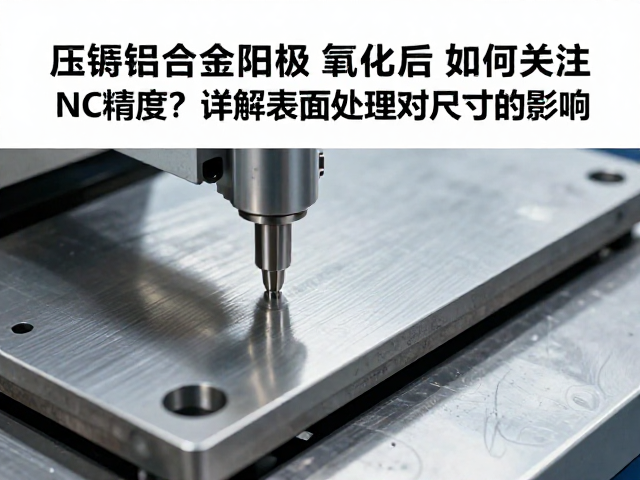
CNC加工前的尺寸补偿策略与公差分配
在进行CNC编程与刀具路径规划时,工程师需根据阳极氧化工艺规范确定的平均膜厚,对关键配合尺寸实施严密的负向补偿。若目标氧化膜厚度为10微米,且该尺寸为外轮廓或外径,则CNC加工时的目标尺寸应设置为理论尺寸减去10微米;若为内孔或凹槽等内表面特征,则需减去20微米(双侧膜厚)。这种补偿并非简单的数值加减,而是需要结合压铸件的收缩率进行综合计算,因为铝合金在压铸冷却过程中产生的收缩率通常在0.6%至0.8%之间,这一初始偏差会叠加在后续的表面处理偏差之上。
为了应对批量生产中的波动,公差分配应采用统计过程控制(SPC)的思维,而非依赖单一的理论值。在实际操作中,通常会预留0.01至0.02毫米的装配间隙来吸收膜厚波动带来的尺寸变化。对于H7/g6等精密配合等级,建议将CNC加工公差控制在±0.005毫米以内,并明确标注氧化前的检验基准。通过设定严格的首件检验标准,测量氧化前的实际尺寸并对比CNC程序生成的理论值,能够快速识别刀具磨损或夹具定位误差,从而在氧化工序启动前修正加工参数,避免因尺寸超差导致氧化后零件无法装配。
氧化工艺参数对尺寸稳定性的影响与控制
阳极氧化过程中的电流密度、槽液温度及处理时间是决定膜厚一致性的关键变量。电流密度过高会导致膜层生长过快且疏松,容易产生粉末脱落或局部过厚,造成尺寸偏差不可控;相反,电流密度过低则膜层薄且耐磨性不足。通常,铝合金阳极氧化的电流密度维持在1.0至2.0 A/dm²之间,槽液温度控制在20±2℃,这些参数的微小波动都会直接影响膜厚的一致性。因此,生产环境中必须配备高精度的温控系统与电流稳压装置,确保每一批次零件经历的电化学环境高度一致,从而缩小尺寸分布范围。
除了工艺参数的稳定性,氧化前的预处理步骤对最终尺寸也有显著影响。碱蚀和出光工序会去除表面的氧化皮及杂质,这一过程本身会去除0.5至2微米的基体材料。若预处理时间过长或溶液浓度过高,会导致零件表面过度腐蚀,形成凹凸不平的微观结构,这不仅增加了有效膜厚的不确定性,还可能改变零件的几何形状。因此,预处理阶段的时间控制必须标准化,并在工艺窗口中设定严格的上限,确保基体材料的去除量处于可预测范围内,为后续阳极氧化提供平整且尺寸稳定的基底。
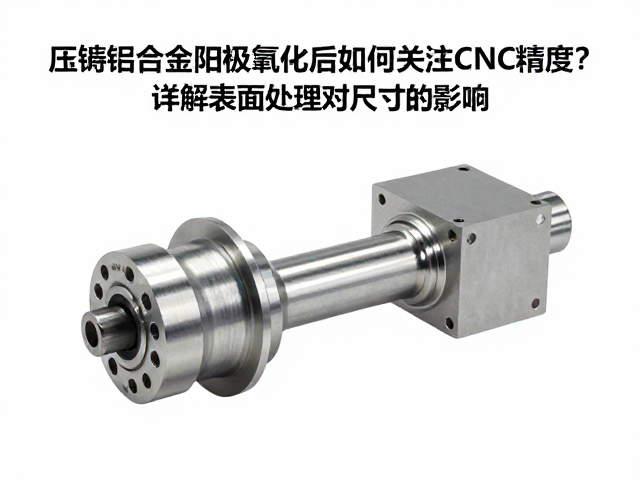
检测验证与长期装配兼容性评估
在阳极氧化完成后,尺寸检测应优先采用非接触式光学测量或高精度三坐标测量机,以避免接触式探针对脆弱氧化膜造成压痕或磨损,进而影响测量结果的真实性。检测时需重点关注配合面的尺寸变化,特别是那些具有严格公差要求的轴孔配合处。对于大批量生产,建议定期抽取样品进行破坏性膜厚测试,通过金相显微镜观察氧化层厚度分布,验证CNC补偿策略的有效性。这种数据反馈机制有助于动态调整加工参数,确保长期生产中的尺寸稳定性。
装配兼容性测试是验证尺寸控制效果的最终环节。在零件组装过程中,需模拟实际工况下的配合状态,检查是否存在因氧化膜过厚导致的装配干涉或因膜层不均导致的松动现象。对于高精度连接器或光学仪器部件,建议在装配前进行干摩擦测试,评估氧化膜在反复插拔中的磨损情况及尺寸保持能力。通过建立严密的尺寸数据追溯体系,将CNC加工数据、氧化工艺参数与最终检测数据关联分析,能够精准定位尺寸偏差的来源,持续优化压铸铝合金表面处理与精密加工的协同效率。