
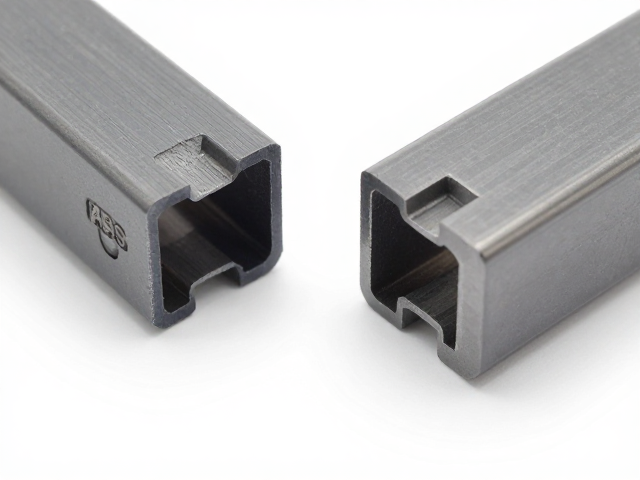
ABS与PC材质核心特性差异解析
ABS(丙烯腈-丁二烯-苯乙烯共聚物)与PC(聚碳酸酯)作为工程塑料领域的两大主流材料,在分子结构上存在着显著差异,这种差异直接决定了它们在物理性能上的表现。ABS材料由三种单体组成,其中丁二烯提供了优异的韧性和抗冲击能力,而丙烯腈和苯乙烯则保证了表面的硬度与加工流动性。相比之下,PC材料具有独特的双酚A结构,这种刚性分子链使其在透光性、耐热性以及尺寸稳定性方面表现出极高的水准,但在抗化学溶剂侵蚀方面相对较弱。
在机械性能层面,ABS的典型拉伸强度通常在40-50 MPa之间,冲击强度较高,适合需要承受一定外力冲击且对表面光泽度有要求的场景。PC的拉伸强度通常在58-70 MPa之间,其缺口冲击强度更是远超ABS,能在极端低温环境下保持不脆裂。然而,PC材料在加工过程中容易产生内应力,若处理不当极易发生应力开裂,而ABS的内应力较小,成型后的尺寸收缩率相对稳定,这在精密部件的制造中是一大优势。
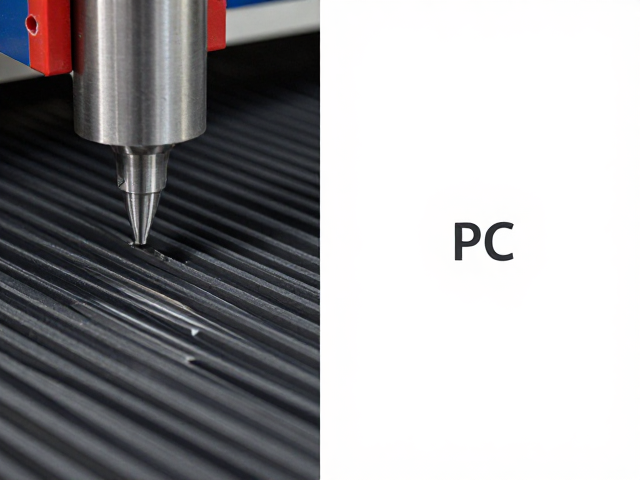
CNC切割工艺对工程塑料的加工特性影响
CNC(计算机数控)加工通过高精度的铣削刀具对板材或棒材进行切削,这一过程对材料的硬度、导热性及内应力分布有着严苛的要求。ABS材料在CNC加工中表现出色,其切削阻力适中,断屑容易,加工表面能获得较高的光洁度,且不易因切削热产生变形。使用标准的硬质合金铣刀,以每分钟2000-6000转的转速进行粗加工,再配合低速精修,即可获得接近注塑件表面的质感,且后续打磨抛光相对容易。
反观PC材料,由于其高硬度和高韧性,CNC加工难度显著增加。PC在切削过程中会产生大量热量,若散热不佳,局部高温会导致材料软化、粘刀甚至熔化,严重影响尺寸精度。加工PC通常需要使用锋利的专用刀具,并配合严密的冷却系统(如风冷或微量润滑),切削参数需更为保守,转速通常控制在每分钟1500-4000转之间,进给速度需缓慢均匀,以避免材料崩边或产生微观裂纹。此外,PC在加工后往往需要进行退火处理以消除内应力,这是ABS加工流程中较少涉及的步骤。
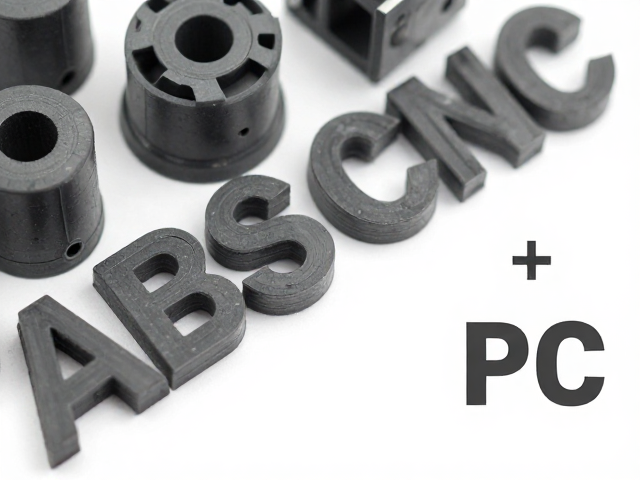
工程塑料在精密组件中的实际应用场景
在自动化设备与精密仪器领域,ABS与PC的应用场景有着清晰的界限。ABS因其良好的机械加工性和较低的成本,常被用于制造设备外壳、支架、齿轮及连接件。例如,在3D打印笔或小型手持医疗设备的外壳结构中,ABS能提供足够的结构强度,同时便于通过CNC加工实现复杂的卡扣结构和安装孔位的精确成型,其表面易于进行喷涂、电镀等二次处理,满足外观装饰需求。
PC则更多地应用于对透明度、耐热性或高机械强度有极端要求的场景。在光学仪器中,PC常被加工为透镜支架或观察窗,因其透光率可达88%-90%,且耐黄变性能优于普通塑料。在需要耐受高温环境的电子连接器或半导体制造设备部件中,PC能承受超过120°C的持续工作温度而不发生显著形变。此外,在航空航天模型或高端展示道具中,PC因其优异的光泽度和抗冲击性,常被CNC加工为结构受力件,确保在轻微碰撞下不破裂,维持结构的完整性。
加工工艺参数与后处理的关键考量
针对ABS的CNC加工,后处理相对简单,主要涉及去毛刺和表面清洁。由于ABS表面会形成一层细微的氧化层,部分高精度应用中会使用丙酮蒸汽熏蒸进行表面光亮处理,使接缝处融合,提升整体美观度。在钻孔和攻丝时,ABS表现出色,不易滑牙,螺纹配合紧密,适合需要频繁拆装的活动部件。
PC的后处理则更为复杂且关键。加工完成后,必须检查部件是否有应力开裂迹象,通常通过将部件放入异丙醇或特定溶剂中浸泡观察,若出现白化或裂纹则需重新退火。退火工艺需将PC部件置于80-90°C的热空气中烘烤数小时,然后缓慢冷却,以释放内部应力。此外,PC表面硬度较高,常规打磨易产生划痕,通常建议使用细粒度砂纸配合专用抛光膏进行镜面处理,或采用化学抛光液进行表面修复,以恢复其光学级透明度。