
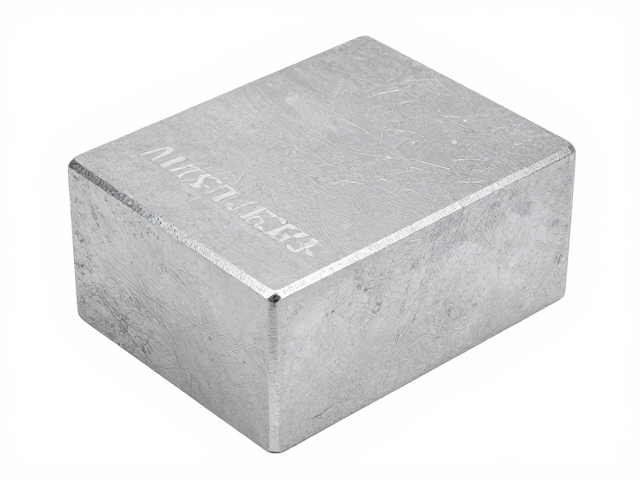
核心材质决定基础性能与成本
压铸铝合金配重块的市场主流材质通常集中在ADC12、A380以及部分高端应用中的A403系列,不同牌号在硅、铜、镁等微量元素含量上的差异,直接影响了材料的密度、硬度以及最终的加工成本。以常见的ADC12为例,其硅含量较高,流动性好,适合生产复杂形状的铸件,密度大约在2.75-2.78 g/cm³之间,这一物理参数是计算配重体积的基础依据。若追求更优的强度和耐热性,A380合金则是更普遍的选择,其密度相近但力学性能更稳定,在需要承受一定冲击或高温环境的场景中表现更佳。
价格波动往往紧随原材料期货市场及当地铝锭现货价格变化,通常压铸铝合金配重块的单价会略高于普通铸造件,主要源于模具精度要求及后续表面处理(如喷砂、阳极氧化)的成本投入。在实际采购中,需明确区分“理论重量”与“实际重量”,由于压铸工艺中可能产生微小的气孔或缩松,部分低成本产品可能存在密度不均导致的重量偏差,因此在对精度要求较高的设备中,建议要求供应商提供每批次的密度检测报告或称重抽检数据,以确保配重效果的可追溯性。
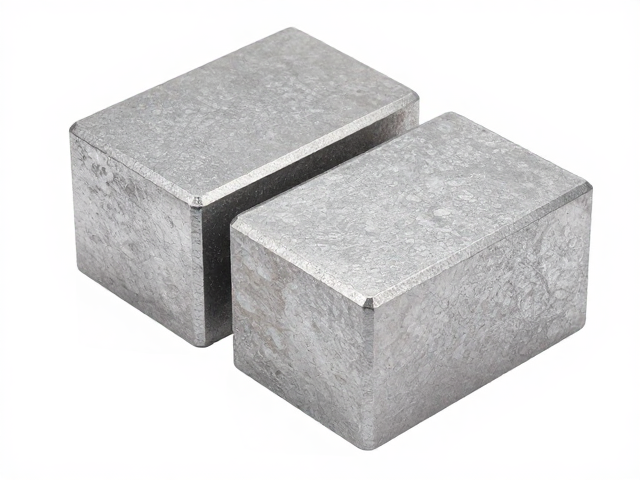
表面处理与手感体验的权衡
配重块的表面处理不仅关乎外观,更是决定手感和长期使用稳定性的关键因素。常见的表面处理方式包括未处理的原色、喷砂哑光、阳极氧化以及电泳涂装。未处理的表面容易在接触汗液或潮湿环境时产生氧化斑点,且手感较为粗糙;喷砂处理能提供均匀的哑光质感,触感细腻且防滑,适合需要频繁手持或调节的场景,但需注意喷砂深度过深可能影响尺寸精度。
阳极氧化层能显著提升铝合金的耐磨性和耐腐蚀性,同时提供多种色彩选择,手感顺滑且不易沾染指纹,适合对美观度要求较高的消费电子或高端设备外壳配重。然而,氧化层会增加极薄的厚度,对于微米级精度的配重需求需提前计算补偿值。电泳涂装则侧重于防腐保护,涂层均匀,手感介于喷砂与光滑之间,但成本相对较高。选择时需根据设备的使用场景,如是否接触腐蚀性气体、是否需要定期清洁或频繁触碰,来匹配相应的表面处理工艺,避免因手感不适或表面劣化影响整体用户体验。
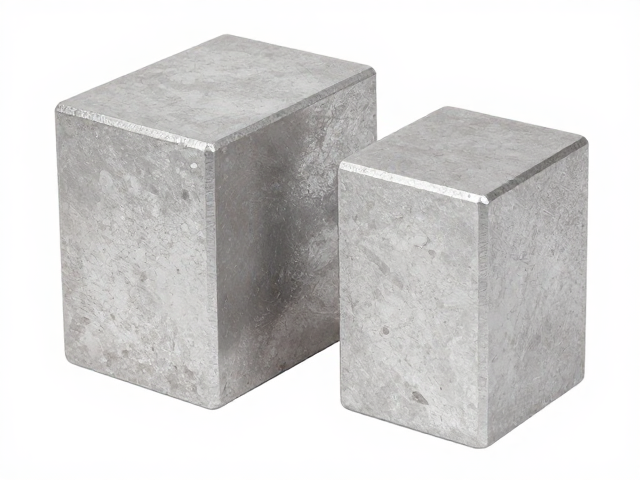
尺寸公差与安装兼容性
压铸铝合金配重块的尺寸精度直接影响装配效率及设备运行的稳定性,行业标准通常将公差控制在±0.1mm至±0.5mm之间,具体数值需根据配重块的功能定位进行设定。对于作为结构支撑或固定安装的配重块,公差可适当放宽,重点在于保证整体结构的稳固;而对于作为动态平衡部件或精密仪器内部的配重件,则需严格控制线性尺寸及平面度,确保安装后无干涉、无松动。
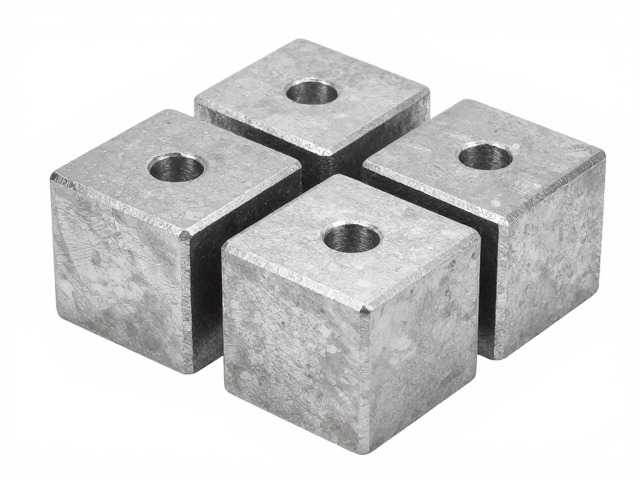
在安装兼容性方面,需预先确认配重块与设备主体的连接方式,常见的有螺纹孔、卡扣位、胶粘面或无缝嵌入设计。螺纹孔的位置精度至关重要,若孔径与螺丝配合过紧,可能导致装配困难或螺纹损伤;若过松,则会影响配重块的固定稳定性。此外,配重块的形状设计需考虑设备内部空间布局,避免因倒角、圆角或异形结构导致与其他零部件发生碰撞。建议在开模前提供详细的3D模型进行干涉检查,并预留必要的装配间隙,以确保配重块能顺利嵌入且不影响设备其他部件的正常运作。
批次一致性与质量控制
大规模生产中,批次间的一致性是衡量配重块质量稳定性的核心指标。压铸工艺受模具温度、注射压力、冷却时间等因素影响,不同批次间可能出现轻微的重量波动。为确保一致性,生产商通常采用自动称重分拣系统,将合格品控制在指定的重量区间内,并剔除超差产品。采购时,可要求供应商提供首件检验报告及批量生产的重量分布统计图,以评估其过程控制能力。
除了重量,内部缺陷也是影响批次一致性的隐形因素。气孔、砂眼或裂纹不仅会降低配重块的有效密度,导致实际重量低于理论值,还可能在使用过程中因应力集中而断裂。通过X光探伤或低倍组织检验可直观判断内部质量状况。对于高可靠性要求的应用场景,建议设置抽样探伤比例,或在合同中明确内部缺陷的接受标准,确保每一块配重块在微观结构上也符合设计规范,从而从源头保障长期使用的安全性与稳定性。