
MX高度键帽的原始设计逻辑与注塑成型基础
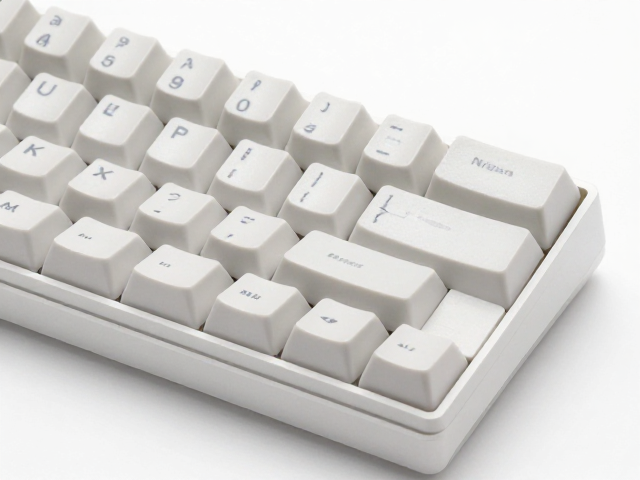
MX高度(又称Cherry MX高度)是机械键盘领域最为经典且普及度最高的键帽轮廓标准,其核心特征在于键帽侧面呈现平缓的弧形过渡,键脚间距与标准轴体高度有着严密的对应关系。这种设计并非单一品牌的专利,而是经过数十年市场迭代后形成的行业通用规范,旨在平衡打字时的指腹触感与视觉上的紧凑感。在高端原厂复刻的语境下,对MX高度的还原并非简单的尺寸复制,而是需要深入理解原始模具在长期生产中形成的微小公差范围,以及不同批次ABS或PBT材料在冷却收缩率上的细微差异。
注塑工艺在键帽制造中扮演着决定性角色,尤其是对于追求极致还原的复刻产品而言,注塑口的位置与处理方式直接影响了键帽顶面的平整度与整体强度。传统的注塑成型过程中,熔融塑料通过模具中心的浇口注入,冷却后留下的注塑口通常位于键帽顶部中央或侧面隐蔽处。高端复刻工艺试图通过优化模具流道设计,尽可能减小注塑口留下的痕迹,或者通过后期精密打磨完全消除这一物理特征,从而在视觉上接近原始出厂的无缝状态,这是区分普通量产品与高精度复刻品的重要物理细节之一。
注塑口工艺的细节表现与表面处理差异
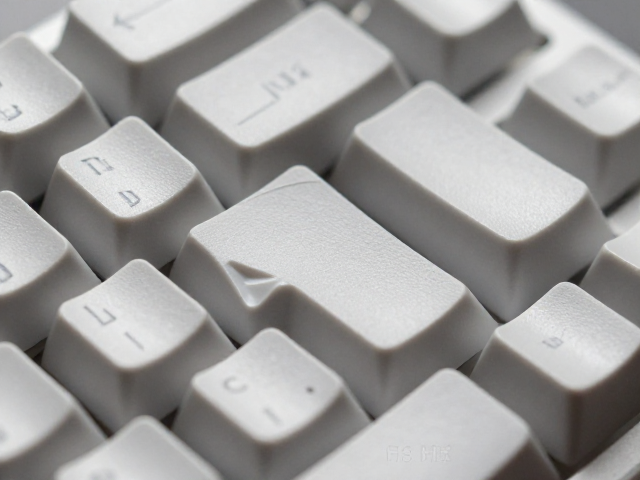
在微观视角下,注塑口的处理工艺决定了键帽顶面的触感一致性。低端或粗放的复刻往往保留明显的注塑凸起,甚至在多次打磨后导致顶面中心区域出现凹陷或厚度不均,这会直接影响手指在敲击时的归位感。真正注重工艺细节的复刻方案,通常会采用二次注塑或改良浇口位置,使注塑残留点位于键帽侧壁与顶面连接的死角处,再通过高精度CNC打磨技术进行抛光。这种处理要求极高的工匠经验,以确保抛光后的曲面与原始模具设计的R角完美契合,避免出现肉眼可见的磨砂不均或光泽度断层。
除了物理形态的打磨,注塑口附近的材质密度变化也是工艺解析的重点。由于塑料在注塑过程中受力与温度分布的不均匀,注塑点附近的分子结构往往比周围区域更为致密或存在内应力。在PBT材质中,这种差异可能导致染色时的吸色率不同,进而在键帽表面形成难以察觉的色差环。高端复刻工艺会在选材阶段严格控制原料批次,并在注塑后设置专门的退火工序以释放内应力,防止因环境温度变化导致的键帽翘曲或注塑口周围出现细微裂纹,确保成品在长期使用中的结构稳定性。
材质特性对复刻精度与耐用性的影响
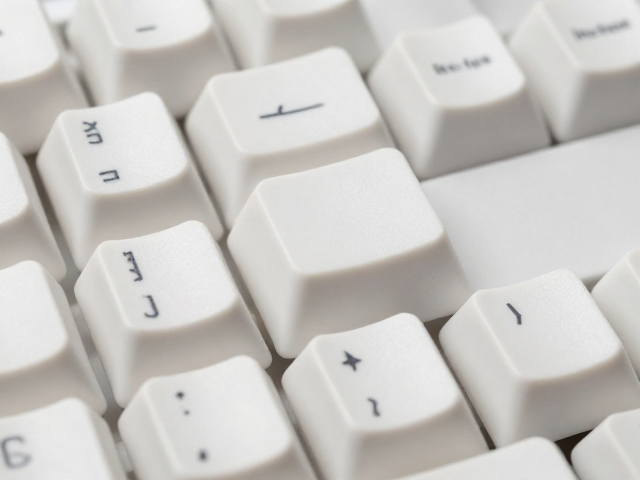
键帽的材质选择是复刻工艺中的另一大核心变量,目前主流的高端复刻主要集中在ABS与PBT两种工程塑料。ABS材质具有良好的光泽度和易染色特性,能完美还原早期Cherry键帽那种温润如玉的半透明质感,但其表面硬度较低,长期使用后容易因油脂侵蚀产生“打油”现象,且注塑成型时的收缩率相对较大,对模具精度要求极高。相比之下,PBT材质具有更优异的耐磨性和尺寸稳定性,不易打油,但其表面纹理较为粗糙,吸色性较差,因此在复刻PBT键帽时,工艺难点在于如何在不破坏原始磨砂质感的前提下,通过特殊表面处理技术提升其细腻度,同时解决因材料结晶导致的注塑口发白或缩水纹问题。
在真实性与可核验的范围内,不同材质的物理参数差异直接影响了复刻的难度与最终表现。例如,ABS的热变形温度通常在90-100摄氏度左右,而PBT则可达到130摄氏度以上,这意味着PBT键帽在长时间高频敲击下更难因摩擦生热而发生形变。复刻工艺需要根据材质特性调整注塑温度与冷却时间,对于ABS,过高的温度可能导致表面流痕,而过低的温度则会导致填充不足;对于PBT,则需要更精确控制保压压力,以消除因冷却过快导致的表面银纹。这些工艺参数的调整并非固定不变,而是会根据原料供应商提供的具体物性报告进行微调,以确保每一批次复刻品的物理性能符合原始设计的使用场景。
选购与鉴别的关键维度与实用建议
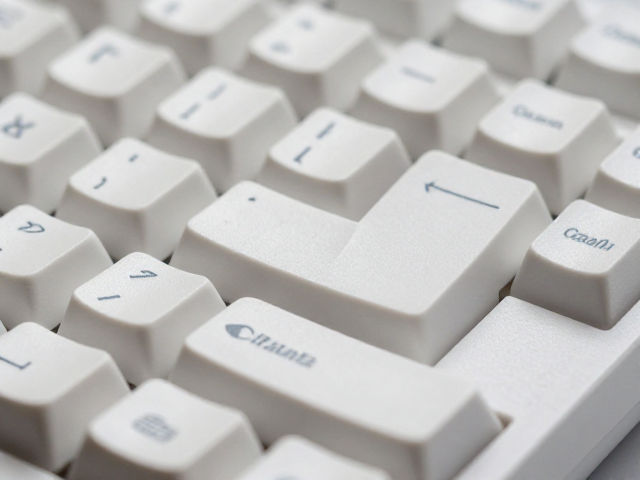
在鉴别高端原厂复刻键帽时,视觉检查应聚焦于键帽顶面的平整度与侧壁的过渡曲线。使用手指轻轻触摸键帽顶面,感受是否存在因注塑口打磨不平造成的微小凸起或凹陷,同时观察键帽侧面是否有因模具合模线处理不当留下的垂直细纹。对于追求极致细节的用户,可借助高倍放大镜观察键帽字符边缘的清晰度,原厂级复刻通常采用双色注塑或激光雕刻后填漆工艺,字符边缘锐利且无溢漆,而劣质复刻往往存在字符模糊、边缘毛糙或填漆不均匀的现象。此外,检查键帽底部轴位孔的对称性与光滑度,也是判断模具精度与后期加工水平的重要依据。
实际体验层面的考量同样不可忽视,键帽的厚度与重量分布影响着整体的敲击反馈。高端复刻品通常在厚度控制上更为严格,确保键帽在装配后与轴体结合紧密,无明显晃动或异响。用户可通过对比不同批次或不同材质的样品,感受其在敲击时的声音特质,ABS通常声音更清脆,PBT则相对沉闷厚重。在选购过程中,应优先关注提供详细工艺说明与材质溯源的产品,避免购买缺乏具体参数支撑、仅凭概念营销的商品。通过观察产品说明书中关于注塑工艺、材质来源及质检标准的描述,可以更有效地筛选出品控稳定、细节到位的复刻键帽,从而获得接近原始体验的使用感受。