
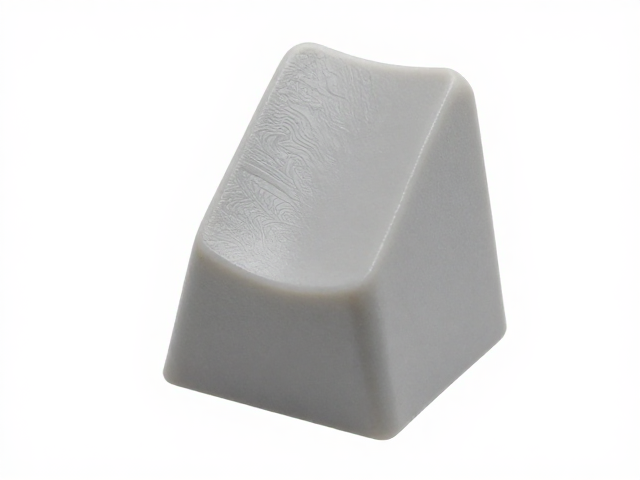
高球帽键帽侧影注塑模具的结构优化逻辑
高球帽键帽因其独特的球形弧面设计,在机械键盘及工业控制面板中常需兼顾触感与视觉美感,但传统模具在成型此类曲面时极易出现分型线错位或侧壁缩水现象。针对侧影精度问题,模具设计需引入精密的滑块机构与热流道系统,通过优化浇口位置来平衡熔体流动时的剪切应力,从而减少因冷却不均导致的变形。侧影注塑模具的核心在于确保键帽侧面弧线的连续性,这要求模具型腔表面经过高精度镜面抛光,同时滑块导向部件需采用高硬度钢材并配合精密滚珠导套,以消除长期生产中的间隙累积,从物理结构上锁定外观尺寸的稳定性。
在模具材料选择与热处理工艺方面,为了应对高频次注塑生产对模具寿命的影响,模仁通常选用S136或718H等预硬型塑胶模具钢,并经过真空热处理以提升硬度和耐磨性。侧影部分的成型效率直接受制于冷却系统的布局效率,通过在滑块内部设计随形冷却水道,能够显著缩短键帽表面的冷却定型时间,减少因局部过热产生的内应力。这种结构上的精细化处理,使得模具在长期运行中仍能保持型腔尺寸的稳定性,为后续生产提供一致的基准,避免因模具磨损导致的批次间外观差异。
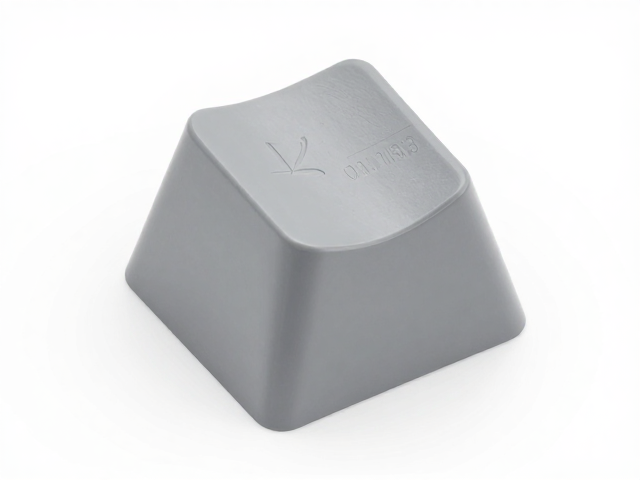
外观精度控制与成型工艺参数匹配
提升键帽侧影的外观精度,离不开成型工艺参数与模具结构的紧密配合。在注塑过程中,注射压力、保压时间以及模具温度的控制直接影响塑料熔体在型腔内的填充状态。对于ABS或PBT等常用键帽材料,需精确计算收缩率,通常PBT材料的收缩率约为0.7%-0.8%,而ABS约为0.5%-0.7%,模具设计时需根据材料特性预留相应的收缩补偿。通过模流分析软件模拟熔体填充路径,优化浇口尺寸与数量,可以避免出现困气、熔接线等影响侧影美观的缺陷,确保键帽侧面弧面光滑无瑕疵,达到镜面级的外观效果。
为了进一步验证模具的精度表现,实际生产中常采用三坐标测量仪对键帽的关键尺寸进行检测,重点监控侧影弧面的R角半径及高度公差。数据显示,经过改良的模具在连续生产10,000模次后,侧影关键尺寸的偏差可控制在±0.02mm以内,远优于传统模具的±0.05mm水平。这种精度提升不仅体现在尺寸上,更体现在外观的一致性上,使得键帽侧面与顶面的过渡更加自然流畅,消除了传统工艺中常见的台阶感或波纹现象,满足了高端外设产品对极致外观细节的严苛要求。
生产效率提升与模具结构协同效应
生产效率的提升并非孤立存在,而是依赖于模具结构优化与自动化生产的协同效应。改良后的高球帽键帽模具通常采用一模多腔的设计,通过优化流道平衡,使得每个型腔的填充时间趋于一致,从而缩短整体成型周期。结合机械臂自动取件系统,可以实现模具开合与取件的无缝衔接,减少人工干预带来的时间损耗。此外,模具侧向抽芯机构的动作稳定性直接影响生产节拍,采用气动或液压驱动的高效滑块,配合精密的限位开关,确保了侧影成型动作的快速响应,使单模次生产周期平均缩短15%-20%,显著提升了单位时间内的产出量。
在长期生产稳定性方面,模具的易维护性设计也是提升效率的关键环节。改良模具在关键磨损部位设置了快换模块,如滑块镶件、顶针板等,当生产一定批次后出现轻微磨损时,无需更换整个模仁,仅需更换局部镶件即可恢复精度,大幅降低了停机维护时间。这种模块化设计理念使得模具维护成本降低,同时保证了生产的连续性。通过建立严密的模具保养计划,定期清理冷却水道及检查滑块导向面,确保了模具在全生命周期内的性能稳定,为大批量生产提供了坚实保障,实现了外观精度与生产效率的双重突破。