
一次成型工艺的热力学挑战与材料兼容性
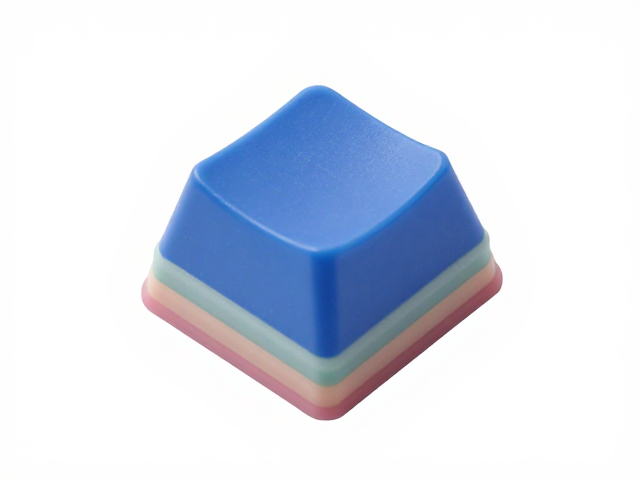
分层三色注塑键帽的核心在于将三种不同颜色的工程塑料在单一注塑周期内通过精密模具结构完成融合,这一过程对材料的热流变特性有着极高的要求。常见的解决方案多采用PBT或ABS基材,利用多层共挤或嵌件注塑技术,使色层与基体在微观层面形成物理咬合。然而,不同聚合物之间的玻璃化转变温度(Tg)和熔体流动速率(MFR)差异,极易在结合界面处形成应力集中点。若工艺参数控制不当,键帽在脱模后可能出现分层、翘曲或色彩溢出色带的现象,这直接限制了设计师在色彩过渡区域的表现空间。
为了克服材料间的排斥力,工业实践中通常需要对注塑温度、保压压力及冷却时间进行严密的数值模拟与实测校准。例如,当使用黑色作为底层以吸收光线增强对比度,再叠加半透明的中间层与高亮表层时,三层材料的收缩率必须保持高度一致。若收缩率偏差超过0.5%,键帽侧面与顶面的接缝处便会产生肉眼可见的缝隙或台阶。这种物理限制使得工艺方必须优先选择相容性良好的树脂组合,而非单纯追求视觉上的色彩丰富度,从而在源头上确立了工艺可行性的边界。
色彩搭配的光学原理与视觉干扰
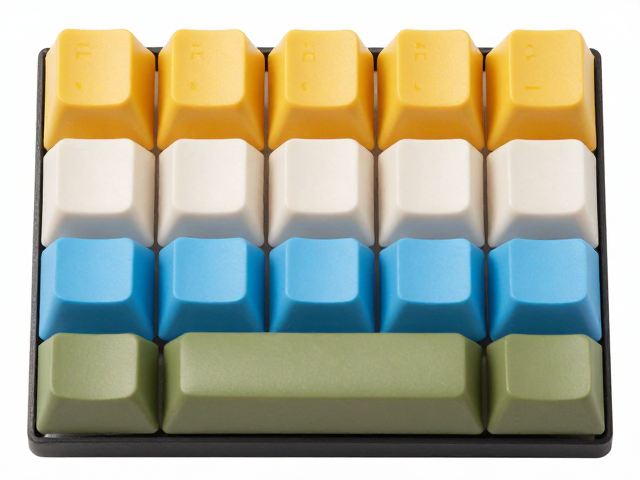
在分层注塑中,色彩的呈现并非简单的颜料混合,而是涉及光线在多层介质中的折射、反射与吸收。当表层塑料具有一定透光率时,底层颜色会通过光学穿透影响最终观感。若底层为深色(如深灰或黑色),而表层为浅色半透明材质,光线穿透路径变长,会导致表层颜色显得浑浊或发暗。因此,高对比度的色彩组合(如白底黑字或黑底白字)在分层结构中较难通过单纯的光学叠加实现清晰锐利的边缘,往往需要依赖模具中精密的遮光结构或印刷工艺辅助,这增加了设计实现的复杂度。
此外,环境光下的色彩表现会受到光源色温的影响。在暖光环境下,原本冷色调的分层边缘可能出现偏黄或发红的现象,这在精密键盘产品中会被放大为视觉瑕疵。设计师在进行色彩规划时,必须考虑PBT材料固有的色粉稳定性以及ABS材料易黄变的特性。长期使用后,不同层级材料的老化速率差异可能导致分层线处出现色差,这种因材料老化引起的视觉退化,使得某些高饱和度或特殊配色的组合在实际应用中面临寿命周期短的问题,进而限制了其在高端市场中的广泛采用。
模具结构设计对色彩边界的定义
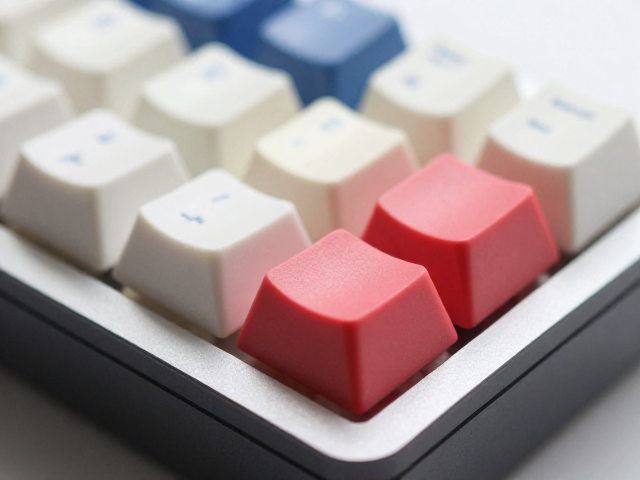
分层三色注塑对模具型腔的分流道设计提出了严苛要求,主流方案多采用旋转阀热流道或多点针阀式热流道系统。热流道板的温度控制精度需维持在±1℃以内,以确保三色熔体在注入型腔时保持稳定的粘度匹配。若某一流道温度偏高,该色层熔体流速过快,会挤压相邻色层,导致色彩边界模糊或产生流线纹。这种流动缺陷在键帽的斜面或弧度较大区域尤为明显,迫使设计师在造型上回避复杂的曲面过渡,转而采用更平直的几何切面来容纳色彩区块,从而在造型语言上形成了特定的风格限制。
模具的分型面位置也是决定色彩完整性的关键因素。在多层注塑中,分型线若穿过色彩交界处,极易在键帽表面留下明显的合模线或飞边,破坏色彩的纯净度。为解决此问题,模具设计常需将分型线避开主要可视区域,或采用隐藏式分型结构,但这会显著增加模具的加工难度和成本。复杂的模具结构限制了批量生产的效率,使得小批量定制或特殊色彩组合的生产周期延长。这种制造端的约束,使得市场上现有的分层三色键帽在造型上趋于保守,大多集中在标准O0型、SA或XDA等经典轮廓上,极少出现极其前卫或非主流的异形设计。
市场现状与长期稳定性考量
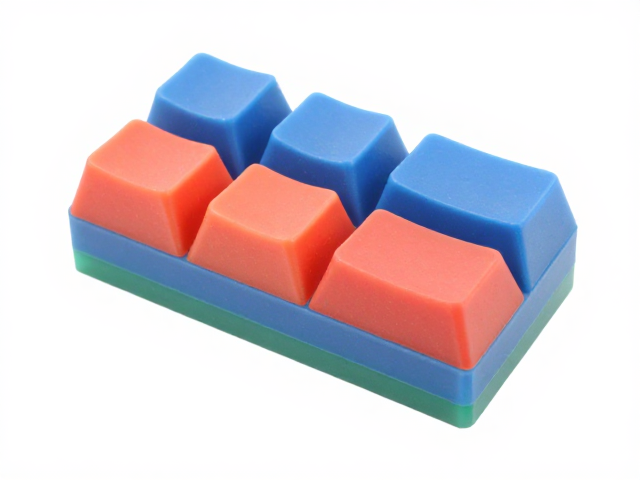
从市场流通情况来看,采用真正一次成型工艺的分层三色键帽占比相对较小,多数宣称多色键帽实为双色注塑或后期印刷拼接。真正具备三层独立色彩且无拼接痕迹的产品,通常价格区间集中在每套数百元至千元以上,具体取决于所使用的树脂等级(如进口PBT)及模具精度。由于生产工艺复杂,良品率会随色彩组合的复杂度波动,部分复杂配色产品的初期采购成本较高,且售后中因应力释放导致的分层退货率高于单色或双色产品。这种经济因素与质量控制的双重压力,使得主流厂商更倾向于在经典配色上维持稳定的产能,而非频繁推出高难度的新色彩组合。
长期使用过程中,键帽表面的耐磨性与色彩附着力是重要考量。分层注塑形成的界面在受到高频摩擦(如空格键、方向键)时,若层间结合力不足,可能出现微观层面的剥离,进而加速磨损。虽然PBT材料本身具有优异的耐磨性,但层间应力会削弱整体结构强度。因此,在高频使用场景下,分层三色键帽的长期视觉一致性会面临挑战。用户在选择时需权衡色彩视觉效果与耐用度,部分用户倾向于选择单层染色或二色成型产品以换取更长的使用寿命,这也间接影响了分层三色键帽在专业办公或重度游戏场景中的普及率。