
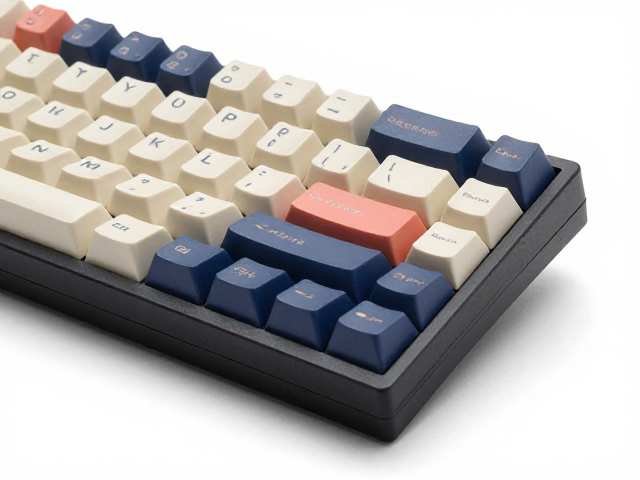
分层三色注塑的热力学挑战与材料相容性
分层三色注塑工艺的核心难点在于不同种类塑料在熔融状态下的温度窗口差异,这直接决定了成品表面的光洁度与结构完整性。在键帽制造中,常见的材料组合通常涉及PBT(聚醚醚酮衍生物)或ABS(丙烯腈-丁二烯烯)基材,配合PMMA(聚甲基丙烯酸甲酯)或PC(聚碳酸酯)作为透光或装饰层。若基材与表层材料的玻璃化转变温度及熔体流动速率匹配不当,极易在分模线处产生应力集中,进而形成肉眼可见的毛边或飞边。
解决这一问题的首要步骤并非调整机械参数,而是从材料配方源头进行兼容性测试。不同色母粒中的添加剂(如润滑剂、抗氧剂)会与基体树脂发生相互作用,若润滑剂过量,熔融塑料会在模具闭合面形成过厚的隔离膜,导致微小间隙下的溢料。因此,在开模前需通过流变仪测试各层材料的粘度曲线,确保它们在共注塑过程中能保持稳定的层间附着力,同时避免因粘度过低导致的渗漏现象,这是从物理特性上规避毛边产生的基础逻辑。
模具精密加工与合模力的动态平衡
模具的分型面加工精度是决定毛边是否产生的物理屏障,对于三色注塑而言,由于涉及多个浇口和复杂的流道设计,模具型腔的闭合精度通常要求控制在微米级别。若模具在长期使用中出现磨损或制造公差超标,高压注射下的塑料熔体便会突破封锁线。因此,选用高硬度钢材(如S136或SKD61)进行镜面抛光处理,并定期通过三坐标测量仪检测分型面的贴合情况,是维持生产稳定性的关键手段。
除了静态精度,注塑机锁模力的动态稳定性同样至关重要。三色注塑需要更高的注射压力以填充多层结构,若锁模力不足或受力不均,模具在高压下会产生微弱的胀模现象。实际操作中,需根据产品的投影面积和材料特性计算最小锁模力,并设置安全系数。同时,注射速度应采用多段控制,在熔体接近分型面前降低速度,减少冲击压力,从而降低因瞬间高压导致的溢料风险,确保每一层材料都能在严密的型腔内成型。
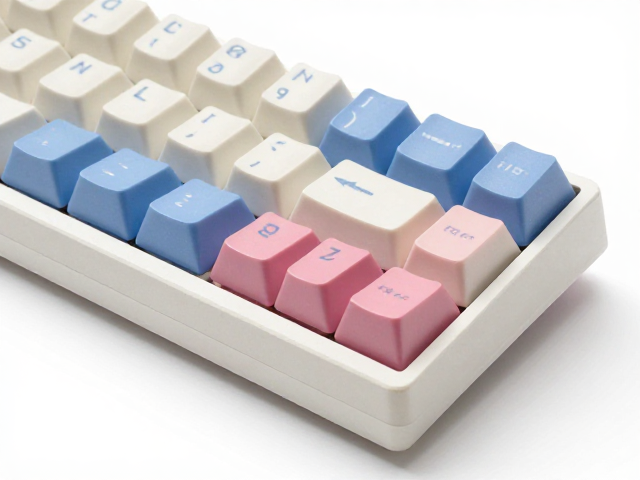
工艺参数优化与成型周期的协同
注塑过程中的温度曲线设置直接影响塑料的流动性与固化速度,过高的模具温度虽然能改善表面光泽,但会延长冷却时间并增加毛边产生的概率;相反,过低的温度可能导致熔体前锋冷却过快,形成冷料疤或填充不足。针对分层三色结构,建议采用阶梯式温度控制,即基材层保持较高的熔体温度以保证流动性,而表层装饰材料则适当降低温度以增强其刚性和定型效果,这种温差管理有助于减少层间应力引发的形变。
保压阶段的参数设定是消除毛边的一道防线。保压压力过高会将多余的熔体强行挤入分型面缝隙,形成硬质毛边;保压时间不足则会导致产品收缩不均,间接影响尺寸稳定性。通过模内传感器实时监测压力变化,结合试模数据确定最佳的保压切换点(V/P切换),确保在型腔完全填充后立即切换为压力保形模式。此外,合理的冷却时间计算需基于材料的热扩散系数,确保产品在顶出前已具备足够的刚性,避免因顶出变形或残留应力导致的后期毛边显现。
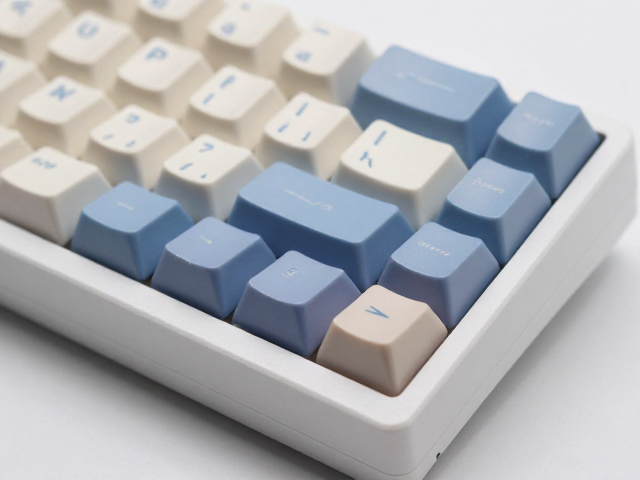
后处理工艺与表面缺陷的消除
注塑成型结束后的去毛边工序是提升成品等级的必要环节,但对于收藏级稀有配色的键帽而言,机械打磨极易破坏表面的特殊纹理或涂层。因此,采用低温冷冻去毛边技术成为行业内的优选方案。通过液氮将键帽表面毛边冷冻至脆化状态,再利用高速旋转的弹性介质进行撞击,可以有效剥离毛边而不损伤主体材质。这种方法特别适用于结构复杂、表面有精细雕刻的三色注塑产品。
除了物理去除,化学平滑处理也是一种辅助手段,但需严格控制溶剂的浓度与作用时间,以免腐蚀键帽表面的ABS或PBT基材。对于透明或半透明分层结构,还需注意去除内部残留应力,通常通过退火处理来实现。将成品置于恒温烘箱中,温度设定低于材料的热变形温度10-15摄氏度,保温一定时间后缓慢冷却,这能消除因快速冷却产生的内应力,防止键帽在后续使用中因应力释放而出现微裂纹或毛边复现,确保长期使用的稳定性。