
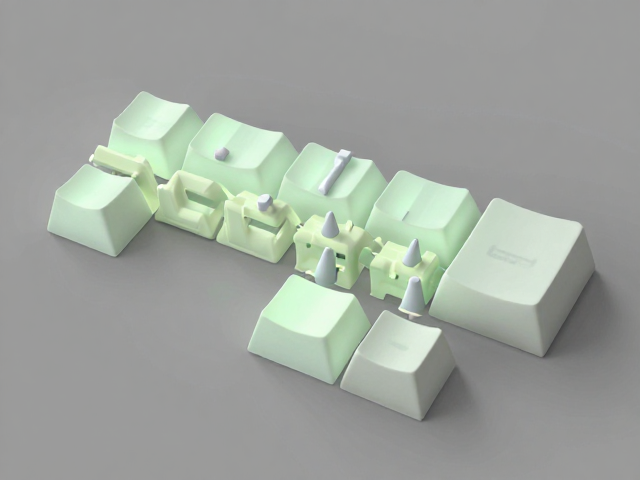
1U标准键帽透光均匀度的视觉评估方法
透光均匀度是机械键盘轴体与键帽配合效果的核心指标,直接影响视觉观感的一致性。在检查过程中,需将键帽安装至标准测试板上,置于光线柔和且无强反光的环境中,通过肉眼观察或辅助光源从侧面打光。重点关注键帽侧壁与顶面的过渡区域,优质工艺的ABS或PBT材质在此处应呈现色泽一致的半透明或全透明状态,无明显的暗斑、黑点或色差断层。若发现某几颗键帽透光不均,通常源于注塑过程中材料流动性差异或模具温度控制不稳,导致内部应力分布不均,进而影响光线折射路径。
实际操作中,可采用“白纸反射法”进行初步筛查。将一张纯白色A4纸置于键帽上方,透过纸张观察底部轴体发出的光线扩散情况。如果纸张表面出现亮度不一的光斑,说明该键帽内部的导光结构存在缺陷,如壁厚不均或表面磨砂处理过度。对于追求极致光效的用户,需特别注意键帽内侧的导光柱设计,标准的1U键帽导光柱应与轴芯中心严格对齐,任何偏移都会导致光线散射不均,形成视觉上的瑕疵。这种物理结构的检查无需依赖复杂仪器,通过严密的视觉比对即可发现大部分量产批次中的次品。
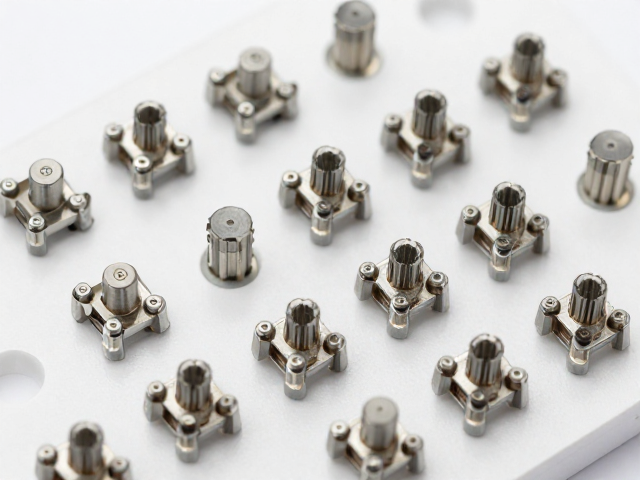
轴柱对齐精度的物理检测与误差控制
轴柱对齐是指键帽底部定位柱与机械轴体中心孔的配合状态,过大的间隙会导致键帽晃动,影响手感稳定性。检查时,手指轻压键帽边缘,感受其垂直方向的位移感。正常配合下,键帽应稳固无松动,若发现明显晃动,需排查轴体引脚是否歪斜或键帽定位柱注塑变形。对于常见的十字轴柱,需观察键帽十字孔与轴体十字柱的贴合度,理想状态为四周间隙均匀且微小,无明显透光缝隙。若间隙过大,光线会从缝隙溢出,破坏整体灯光效果,同时降低敲击时的跟手性。
在批量生产环境中,轴柱对齐误差常由模具精度或装配公差累积造成。检测时可将键帽安装在轴体上,使用标准量规或高精度游标卡尺测量轴柱中心与键帽几何中心的偏移距离。行业通用标准通常要求偏移量控制在0.2mm以内,以确保最佳手感与视觉效果。若偏移超过此范围,即便外观无破损,长期使用也可能因受力不均导致轴体引脚疲劳或键帽磨损加剧。因此,在入库前进行严格的对齐度抽检,是确保产品一致性的必要环节,而非可有可无的步骤。
常见透光与对齐缺陷的成因分析
透光不均的常见成因多源于材料特性与加工工艺。PBT材质因结晶度高,透光率普遍低于ABS,若表面处理工艺(如砂面、光面)不一致,会导致光线散射系数不同,形成视觉上的明暗差异。此外,双色键帽的注塑结合处若存在溢料或结合不紧密,会在光线穿透时形成明显的黑线或断层。对于透光键帽,内部染色剂的浓度均匀性也是关键变量,浓度过高会导致光线吸收过多,过低则可能导致轴体结构清晰可见,干扰视觉焦点。这些物理缺陷无法通过后期组装消除,必须从原材料管控和注塑参数优化入手解决。
轴柱对齐问题则更多关联于模具设计与装配流程。模具芯棒磨损或定位销松动会导致键帽定位柱尺寸波动,进而引发对齐偏差。另一方面,自动化装配设备若未设置严格的压入力度与角度校正,也可能导致轴体在安装过程中发生轻微倾斜。值得注意的是,轴体本身的引脚制造公差也会影响最终对齐效果,部分低成本轴体在引脚同心度上表现不佳,即便键帽完美无瑕,整体效果仍会大打折扣。因此,系统性排查需覆盖从材料、模具、轴体到装配的全链路,而非孤立看待单一部件。
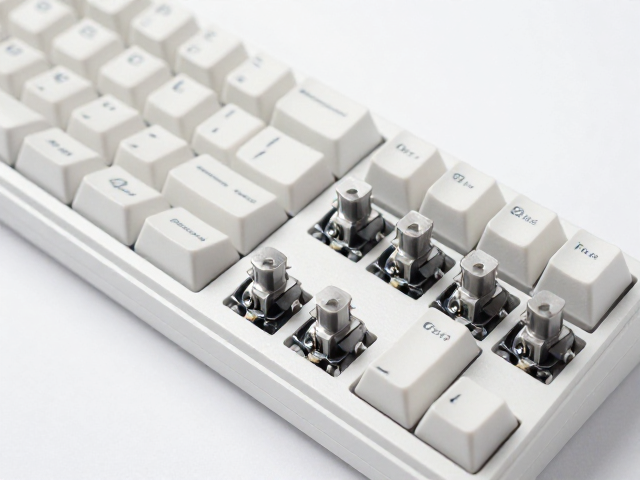
标准化检查流程的执行要点
建立标准化的检查流程有助于快速识别不良品。第一步为目视检查,在标准光源下,逐一检查键帽表面是否有杂质、气泡或色差,同时观察透光区域的亮度一致性。第二步为手感测试,轻压键帽,确认无晃动、卡顿或异响,感受轴体与键帽的配合紧密度。第三步为对齐度复核,对于重点批次,需抽取样本进行中心偏移测量,记录数据以评估生产稳定性。第四步为场景模拟,将键帽安装至完整键盘中,点亮灯光,观察整体光效是否均匀,有无局部过亮或过暗现象。
执行过程中,需保持检查环境的稳定性,避免外部光线干扰判断。检查人员应具备稳定的视觉判断能力,并定期进行校准测试,确保不同人员之间的评估标准一致。对于发现的不良品,应分类记录,区分为透光问题、对齐问题或外观缺陷,以便后续追溯生产环节的具体问题源。标准化流程的核心在于可重复性与可量化,通过固定的步骤和明确的判定标准,将主观判断转化为客观数据,从而提升质量控制的效率与准确性。