
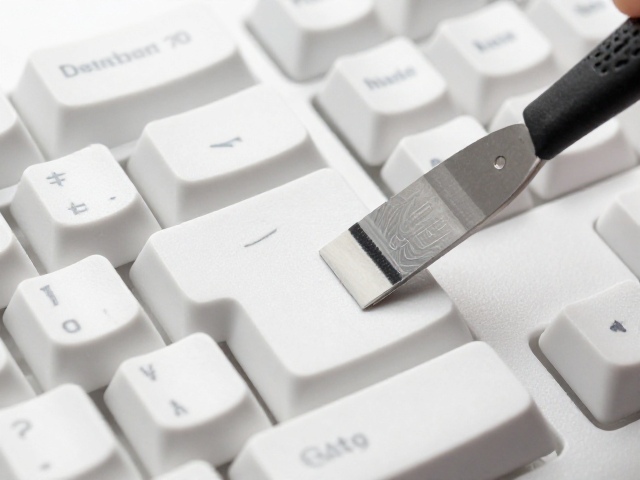
刮胶刀硬度对丝网印刷键帽效果的核心影响
在键帽丝网印刷的工序中,刮胶刀(刮板)的硬度直接决定了油墨转移的稳定性与图案边缘的清晰度。市售的刮胶刀通常依据 Shore A 硬度进行分级,常见的规格涵盖 50 度至 90 度等多个区间。对于 ABS 或 PBT 材质表面的键帽印刷,硬度较低的刮板(如 50-60 度 Shore A)触感较为柔软,接触面积大,能更好地适应键帽表面的微小起伏,适合印制大面积色块或需要柔和过渡的图案,但过软的材质可能导致油墨堆积,造成图案边缘发糊。
相反,高硬度的刮胶刀(如 80-90 度 Shore A)具备更强的刚性与锐利的边缘,能够更精准地控制油墨的挤出量,特别适合印制细线条、文字或需要极高锐度的复杂图形。高硬度刮板在刮印过程中形变极小,能确保每一刀的受力均匀,避免因刮板弯曲导致的油墨渗透不均。选择时需根据图案的精细程度进行匹配,一般建议通用型图案使用 70-75 度左右的中等硬度刮板,以平衡覆盖率与边缘锐度。
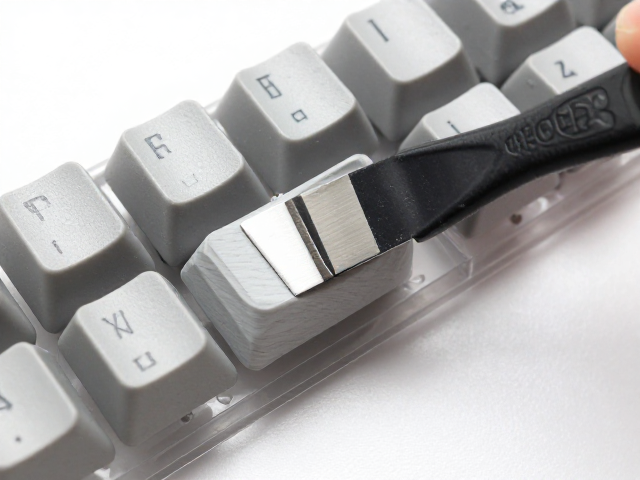
刮胶技巧中的角度、速度与力度控制
刮印过程中的刮板角度是决定油墨附着质量的关键变量。理想的刮印角度通常维持在 45 至 60 度之间,这一角度区间能在刮板前端形成有效的油墨剪切力,使油墨顺利穿透网孔并附着于键帽表面。角度过小(低于 40 度)会导致刮板与网版接触面过大,油墨难以被有效刮下,容易造成漏印或图案不完整;而角度过大(超过 70 度)则会使刮板边缘过于尖锐,容易损伤网版或导致油墨飞溅,甚至因接触点压力过大而在键帽表面留下刀痕。
速度与力度的配合需要保持连贯且均匀。刮印时应保持手腕稳定,以中等且恒定的速度划过网版,避免中途停顿或突然加速,否则会导致油墨分布不均,形成重影或断墨。力度方面,需确保刮板能完全压平网版与键帽之间的空隙,但不要过度用力挤压,以免网版变形后回弹时拉扯油墨,导致图案边缘出现毛刺。对于多色套印的情况,还需特别注意每一刀的起始与结束位置的一致性,以减小套印误差。
网版张力与油墨粘度的协同调整
丝网印刷的效果不仅取决于刮板,网版的张力状态也是基础条件之一。高张力的网版(通常建议在 25-35 N/cm 之间)能提供更清晰的图像还原度,减少油墨渗透,适合精细图案;低张力网版则油墨容量大,适合大面积填充,但容易出现网点扩大。在实际操作中,需根据网版张力调整油墨的粘度。若油墨过稀,在高张力网版下易发生渗透扩散,导致图案边缘模糊;若油墨过稠,在低张力网版下则难以透网,造成印迹浅淡或不连续。
油墨的粘度应保持在适合当前刮板硬度的范围。对于高硬度刮板,油墨粘度可适当降低,以利用刮板的刚性快速切断油墨流,获得锐利边缘;对于低硬度刮板,油墨粘度需稍高,以依靠刮板的柔软性填充图案区域。此外,环境温湿度会影响油墨的流平性,高温低湿环境下油墨干燥速度快,需适当添加慢干剂防止堵网;低温高湿环境下则需注意油墨流动性,避免因表面张力变化导致缩孔或橘皮现象。
常见印刷缺陷的排查与修正
印刷过程中若出现图案边缘毛糙或重影,通常源于刮板刃口磨损或网版定位不准。定期检查刮板刃口是否平整、无缺口,磨损严重的刮板应立即更换,因为微小的缺口会在印刷时产生额外的油墨堆积点。若重影现象明显,需检查网版夹具是否稳固,以及键帽放置是否平整,确保网版与承印物之间无相对位移。此外,刮印后网版回弹不及时也可能导致图像拖尾,此时需检查网版张力是否不足或油墨触变性是否过高。
若发现图案内部出现针孔或气泡,多因油墨中混入空气或承印物表面有油污。印刷前需确保键帽表面清洁干燥,无脱模剂残留。刮印前可对油墨进行静置消泡,或在刮印过程中保持刮板角度稳定,避免剧烈搅动引入空气。若针孔密集,需检查网版目数是否过高,导致油墨透网困难,或考虑降低油墨粘度并增加刮印压力。对于大面积色块出现的颗粒感,可能是颜料分散不均或网版清洗不彻底导致堵塞,需重新搅拌油墨并彻底清洗网版。