
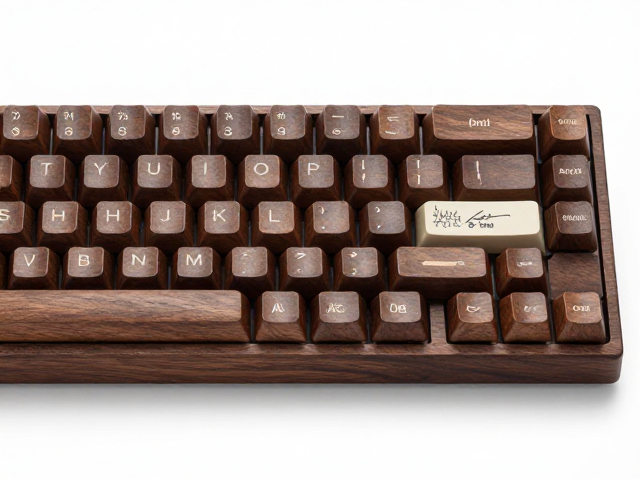
实木键帽物理特性对测量基准的影响
实木材质具有天然的吸湿性和各向异性,环境温湿度的微小变化会导致木材纤维发生膨胀或收缩,这种物理形变会直接改变键帽的几何尺寸。在进行高精度测量前,必须将键帽置于标准实验室环境下进行恒温恒湿平衡处理,通常建议在23℃±2℃、相对湿度45%-55%的环境中静置至少24小时,以消除内应力并稳定材料状态。不同木材种类如樱桃木、黑胡桃或枫木,其密度和硬度差异较大,硬质木材如枫木在受力测量下形变极小,而软质木材如松木或未经严格干燥处理的樱桃木,可能在接触测量探头时产生微米级的压痕,因此选择非接触式测量方式能最大程度保留原始数据。
测量工具的选择需严格匹配精度需求,工业级三坐标测量机(CMM)或高精度光学扫描仪是获取关键数据的核心设备,其重复定位精度需达到0.001mm级别。对于键帽顶面与侧壁的垂直度、键帽底部的定位柱直径以及侧壁的厚度,传统卡尺因接触压力导致的变形误差已无法满足高端客制化领域对极致手感的追求。光学扫描技术通过结构光或激光三角测量原理,能够完整捕捉键帽表面的复杂曲面数据,生成严密的点云模型,从而精确计算出台面倾角、侧壁夹角以及底部定位结构的配合间隙,这是评估敲击手感一致性的关键物理基础。
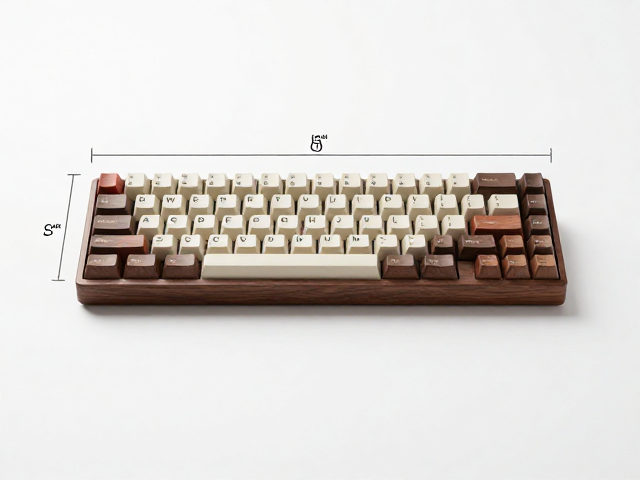
关键尺寸参数与公差控制标准
键帽尺寸测量的核心在于顶面几何形状与底部定位结构的精准对应,顶面的有效敲击面积、边缘倒角半径以及侧面过渡曲率决定了指尖接触的反馈路径。对于常见的Cherry MX轴体兼容键帽,底部十字定位柱的中心距、柱体直径以及柱体高度的一致性是决定安装稳固性的基础,任何超过0.05mm的偏差都可能导致键帽在敲击过程中产生晃动或倾斜,破坏手感的统一性。侧壁与轴体之间的间隙测量同样至关重要,过大的间隙会在敲击时因空气流动产生异响,并降低键帽的横向稳定性,而过小的间隙则可能导致轴体运动受阻,影响触发灵敏度。
木材加工过程中的切削应力释放会导致微观层面的尺寸漂移,因此在测量数据录入时,需结合木材含水率数据进行修正。实测数据应包含顶面长宽、侧壁高度、底部定位柱位置偏差以及整体对称性指标,所有数据需经过多次采样取平均值以消除随机误差。对于手工打磨的实木键帽,表面纹理的起伏不应纳入尺寸公差计算,而应作为独立的美学参数记录,但在评估手感时,需通过触觉反馈实验验证纹理高度是否影响指尖滑动的流畅度,确保功能性尺寸与表面工艺之间的平衡。
数据分析与手感一致性评估
测量所得的几何数据需转化为可量化的手感评估指标,键帽侧壁的倾斜角度直接影响手指按压时的受力分解,角度偏差会导致不同键位之间的按压力度感知不一致。通过三维建模软件将实测点云数据与标准CAD模型进行比对,可以直观显示出口径差异和曲面拟合误差,进而分析敲击过程中轴体行程受阻点或侧向摩擦力的变化趋势。对于实木键帽,还需关注木材表面处理后形成的微孔封闭层厚度,这层涂层或油蜡不仅保护木材,也改变了接触面的摩擦系数,需通过摩擦系数测试数据辅助判断手感滑润度。
一致性评估需建立严密的样本数据库,对同一批次或不同批次的键帽进行统计学分析,计算尺寸参数的标准差和过程能力指数(Cp/Cpk)。当Cp值低于1.33时,表明生产工艺稳定性不足,不同键位间的手感差异可能超出人体感知阈值,导致长时间打字或游戏时的疲劳感增加。通过数据回溯,可以识别出口径控制、打磨工序或木材预处理环节中的潜在偏差源,从而优化生产流程,确保每一枚键帽在物理尺寸和触觉反馈上保持高度一致,这是实现极致手感不可或缺的技术支撑。