
砂纸目数与木材硬度的匹配逻辑
实木键帽的打磨核心在于去除加工痕迹并建立平滑的表面过渡,这一过程高度依赖于砂纸目数与木材硬度的精准对应。对于红木、黑檀等高密度硬木,初始打磨通常从400目砂纸开始,旨在快速去除CNC加工留下的微小刀痕和毛刺。400目砂纸颗粒较粗,切削效率高,能迅速平整木材表面,但需严格控制打磨力度,避免在坚硬木材表面留下过深的划痕。若直接使用高目数砂纸,不仅效率极低,还容易因摩擦力过大导致木材局部过热或产生难以修复的深痕。
针对胡桃木、樱桃木等中等硬度木材,800目至1000目砂纸是关键的过渡阶段。此阶段的目标是消除400目砂纸留下的粗糙纹路,为后续精细打磨做准备。木材纤维在800目左右开始呈现明显的细腻感,此时需采用同心圆或单向直线打磨法,确保每一道划痕都能被后续更细的砂纸覆盖。若木材纹理较直且紧密,可适当延长800目砂纸的使用时间;若纹理疏松或带有交错纹路,需更早介入1000目砂纸,以防止粗砂纸颗粒嵌入疏松的木质导管中,造成后期抛光时的颗粒残留。
精细打磨与纹理显露的协同作用
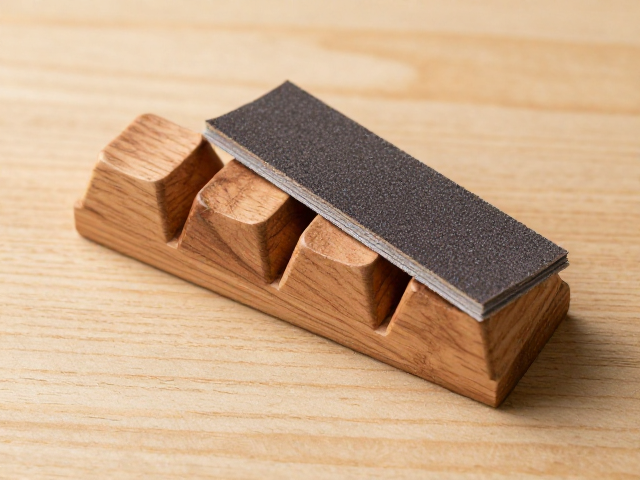
当表面达到1000目至1500目时,打磨的重点从“去痕”转向“显纹”与“预抛光”。1500目砂纸能显著降低表面粗糙度,使木材天然的油脂和色素开始显现出色泽的层次感。对于具有明显山形纹或虎皮纹的木材,如枫木或某些花梨木,1500目是纹理清晰可见的关键节点。此阶段建议使用软性打磨块包裹砂纸进行操作,以确保砂纸能贴合木材表面的微观起伏,避免硬物打磨导致纹理边缘模糊。
2000目砂纸代表着手工打磨的极致平滑度,接近镜面效果的初步形态。经过2000目打磨后的实木表面,触感已如丝绸般顺滑,光线反射均匀,几乎看不到任何人工打磨的痕迹。这一目数通常作为手工打磨的终点,若后续需进行封蜡或涂装处理,2000目能提供最佳的附着力基础。需注意,2000目砂纸切削力极弱,打磨时需保持手部稳定,避免因力度不均导致局部亮度不一致。对于追求极致手感的用户,此步骤需配合严密的清洁程序,彻底清除残留木粉,以免影响后续处理效果。
木材纹理特征的识别与应对策略
识别木材纹理是制定打磨策略的前提,直纹木材如白杨木或部分橡木,其纤维排列整齐,打磨时应严格遵循纹理方向,避免横向打磨破坏纤维结构。直纹木材在400-800目阶段易出现“拉丝”现象,表现为表面出现细长的平行划痕,此时需增加砂纸与木材的接触角度,采用轻柔的刮擦式手法,逐步磨平纤维突起。对于直纹木材,高目数砂纸的效果提升较为线性,每一目数的提升都能带来可感知的平滑度进步。
乱纹或交错纹理木材如胡桃木、柚木或某些花梨木,其纤维走向不规则,打磨难度显著高于直纹木材。此类木材在粗砂纸阶段极易因纤维硬度差异导致表面不平整,形成凹凸感。处理乱纹木材需采用“多段式”打磨法,在每一目数停留足够长的时间,确保高硬度纤维与低硬度纤维同步降低高度。识别乱纹的关键在于观察木材表面的光影变化,凹凸处会形成细微的阴影,打磨时需重点处理这些高光与阴影交界处,直至表面光影过渡均匀自然。
打磨过程中的环境控制与工具维护
打磨效果受环境湿度与温度影响显著,木材具有吸湿膨胀和干燥收缩的特性,建议在相对湿度40%-60%的环境中进行打磨作业。高湿度环境下,木材表面可能因吸附水分而变软,导致砂纸快速堵塞,打磨效率下降;低湿度环境下,木材干燥脆硬,易产生崩边或裂纹。若环境湿度过高,需提前对木材进行静置平衡处理,使其含水率与周围环境达到平衡状态,避免打磨后因环境变化导致键帽变形或开裂。
砂纸的清洁与更换是保证打磨质量的重要环节。随着打磨进程,砂纸表面会积聚大量木粉和油脂,导致切削能力急剧下降。使用木工专用砂纸清洁刷或粘尘纸,每打磨5-10分钟需清理一次砂纸表面。对于高目数砂纸,建议单独存放,避免与粗砂纸混放导致颗粒污染。若发现砂纸表面出现局部凹陷或堵塞严重,应立即更换,切勿强行使用,否则会导致打磨不均,前功尽弃。工具台的平整度也至关重要,使用大理石或高精度金属平台作为打磨基底,可确保键帽底部受力均匀,避免因台面不平导致键帽侧面出现打磨死角。