
拉丝纹形成的微观机理与表面物理特性
压铸铝合金在经历CNC切削后,表面残留的微观刀痕直接决定了后续拉丝处理的物理基础。拉丝工艺本质上是利用刚性磨料或砂带与金属表面产生定向摩擦,通过塑性变形覆盖原始切削纹,形成具有方向性特征的微观沟槽。这种沟槽在光学层面会产生漫反射,从而削弱金属原本的高光泽感,赋予材料细腻的哑光质感。对于压铸铝而言,由于材料内部存在气孔或杂质,拉丝深度和砂目粗细的选择会显著影响最终视觉效果的均匀度,过深的拉丝可能暴露基材缺陷,而过浅则难以掩盖前道加工痕迹。
表面效果的表现高度依赖于铝合金的合金成分及压铸工艺参数。常见的ADC12或A380合金在经过不同硬度的铝合金棒材或砂轮处理后,会呈现出从浅银色到深灰色的色调变化。这种变化并非单一因素导致,而是表面微观结构对光线的散射与吸收共同作用的结果。在实际生产中,工程师需要控制拉丝纹的间距和深度,使其符合光学反射定律中的漫反射模型,从而获得视觉上的柔和与高级感。这种物理特性使得拉丝表面在触摸时具有一定的摩擦力,既避免了镜面处理的滑腻感,又提供了良好的握持体验,特别适用于人体接触频繁的工业配件或消费电子外壳。
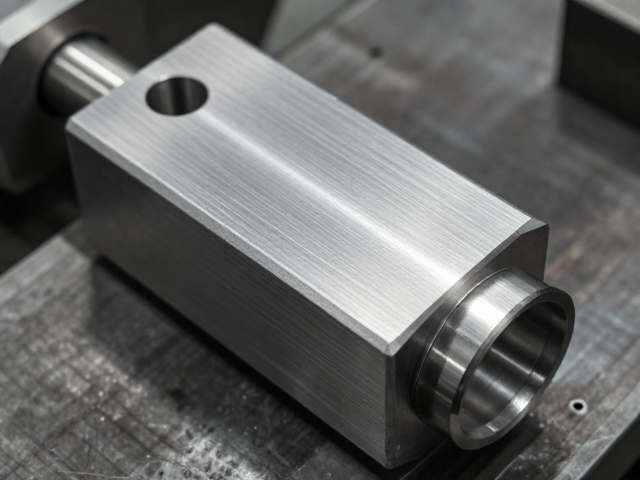
核心工艺流程与关键控制参数
标准化的拉丝作业通常遵循从粗磨到精抛的多阶段流程,每一阶段对应不同的磨具规格与运动轨迹。起始阶段多采用较粗的砂带或百洁布进行定向打磨,此时需严格控制进给压力与移动速度,以确保磨痕的一致性。随后进入中磨阶段,使用更细目数的磨具消除粗磨留下的深痕,此步骤对环境清洁度要求较高,避免不同目数的磨屑交叉污染导致表面出现黑点或杂纹。的精磨阶段则使用极细的抛光轮或软布进行去毛刺与提亮,旨在平滑微观波峰,减少应力集中,同时提升表面的致密性。
关键参数的控制直接关联着良品率与表面一致性。拉丝线的长度、宽度以及角度需根据产品设计图纸进行精确设定,通常要求线条平行且间距均匀。在自动化生产场景中,CNC机床的轨迹规划软件需与拉丝模块进行数据联动,确保刀具路径与磨具运动完全同步。对于复杂曲面或异形件,柔性拉丝技术显得尤为重要,通过自适应压力控制的磨头贴合工件表面,避免因接触角度变化导致的纹路深浅不一。此外,拉丝前的清洗工序不可忽视,残留的切削液或油污会在高温摩擦下碳化,形成难以清除的黑色斑块,因此超声波清洗或高压水射流预处理是保障表面纯净度的必要环节。
表面缺陷成因分析与质量控制策略
拉丝表面常见的缺陷包括纹路不均、色差、黑点及划痕,这些问题的根源多与磨具磨损、参数设置不当或基材质量有关。纹路不均通常由磨具表面不平整或设备振动引起,需定期检查砂带或磨轮的平整度,并及时进行修整或更换。色差问题则常源于拉丝深度不一致或不同批次铝合金成分波动,通过标准化作业指导书明确每一工序的目数与遍数,可有效降低批次间的视觉差异。黑点多由环境中的粉尘或磨屑嵌入软质铝基体造成,建立洁净室作业环境或使用粘性滚筒定期清理表面,能显著降低此类缺陷的发生频率。
质量控制体系需引入目视检查与仪器检测相结合的双重验证机制。目视检查通常在标准光源箱下进行,距离规定视角观察表面是否有明显瑕疵;仪器检测则利用表面粗糙度仪测量Ra值,或使用光学显微镜观察微观沟槽形态,确保数据落在公差范围内。对于高要求的外观件,还需进行耐磨性测试,通过标准摩擦实验评估拉丝层在长期使用中的抗划伤能力。建立完善的缺陷数据库,记录每类缺陷的产生场景与解决方案,有助于快速定位问题根源并优化工艺参数。通过持续的数据反馈与工艺迭代,可实现拉丝表面效果的高稳定性与可重复性,满足高端制造对外观品质的严苛要求。