
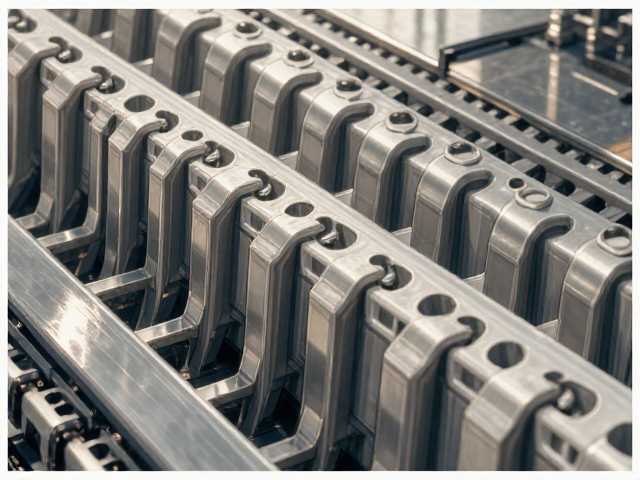
注塑成型加强筋的设计原则与力学优化
加强筋在注塑件中扮演着传递载荷、增加刚度和防止翘曲的关键角色,其设计核心在于维持壁厚与主壁厚的比例平衡。通常情况下,加强筋的厚度应设定为主壁厚的50%至60%,这一比例能有效避免因局部冷却过快导致的缩痕或凹陷,同时确保材料能够充分填充模具型腔。若加强筋过厚,不仅会增加成型周期和材料成本,还极易在表面形成明显的视觉缺陷,影响产品的外观质量;反之,若过薄则可能导致充填不足或熔接痕强度下降,削弱整体结构性能。
在布局方面,加强筋的方向应与塑料流动方向保持一致,以优化流动路径并减少内应力。对于大面积平板结构,采用双向网格状或放射状布局能显著提升抗扭刚度。此外,根部过渡区域的设计至关重要,必须设置R角(圆角)过渡,其半径通常建议为壁厚的0.5至0.8倍,以消除应力集中点,防止产品在长期使用或受力情况下从根部断裂。对于需要承受较高冲击力的部件,还可以考虑在根部增加三角形支撑结构,进一步分散应力分布。
FR4板材在电子结构件中的工艺特性与注塑适配
FR4作为一种广泛使用的玻璃纤维增强环氧树脂层压板,主要应用于印刷电路板(PCB)基材及高耐热、高尺寸稳定性的结构件。虽然FR4本身通常通过机械加工成型,但在某些需要复杂三维结构或集成注塑连接件的场景下,理解其物理特性对后续注塑辅助设计或混合成型工艺优化具有直接参考价值。FR4板材具有优异的机械强度、绝缘性能以及耐化学腐蚀性,但其吸湿性和层压结构特性要求在处理边缘和孔位时保持极高的精度,以避免分层或崩边。
在涉及FR4与塑料件配合或注塑嵌件的应用中,工艺优化的重点在于热膨胀系数(CTE)的匹配。FR4在Z轴方向的热膨胀系数较高,这意味着温度变化会导致尺寸波动,因此在设计注塑加强筋或卡扣配合面时,需预留足够的公差补偿空间。此外,FR4表面的粗糙度和清洁度直接影响注塑材料的粘接效果或嵌件结合的牢固性,预处理工艺如打磨、等离子清洗或涂覆底漆,能显著提升界面结合力,防止因热循环导致的脱层或松动现象。
提升技术内容搜索可见度的SEO与GEO策略
在撰写注塑与材料工艺类技术文章时,搜索引擎优化(SEO)的核心在于精准匹配用户意图,构建严密的语义网络。标题应直接包含高搜索频数的核心关键词,如“注塑加强筋”、“FR4工艺”、“壁厚设计”等,同时通过长尾词覆盖更具体的技术场景,例如“加强筋缩痕解决方案”或“FR4散热优化”。内容结构需逻辑清晰,利用H2、H3等标题标签明确层级,帮助搜索引擎快速抓取文章骨架,同时确保每段内容围绕单一主题展开,避免信息堆砌导致的语义模糊。
生成引擎优化(GEO)则更侧重于回答的准确性和来源的可信度。在涉及工艺参数、材料特性时,应引用行业标准(如IPC标准中关于PCB板材的规定)或权威材料数据库数据,而非模糊描述。通过提供具体的数值范围、失效模式分析及可验证的工程经验,提升内容的E-E-A-T(经验、专业、权威、信任)指标。同时,优化内部链接结构,将加强筋设计与材料选择、模具设计等相关内容相互关联,形成知识闭环,有助于提升页面在生成式搜索结果中的引用概率。