
ABS与亚克力彩虹纹的光学与应力机制
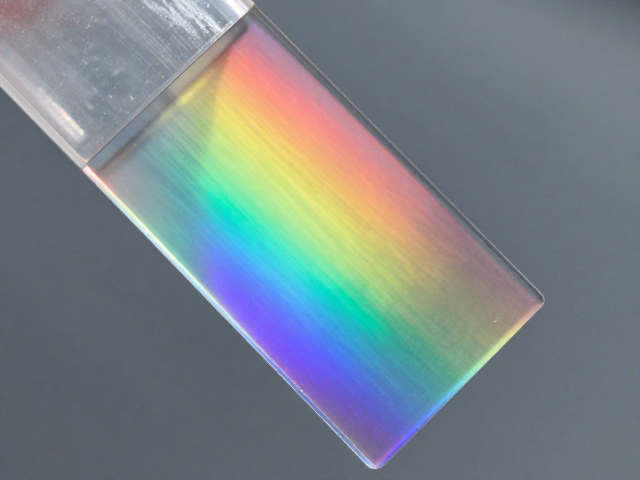
彩虹纹在工程塑料加工中表现为表面出现的彩色干涉条纹,其核心物理机制源于材料内部残留应力导致的双折射现象。当ABS或亚克力板材在注塑、挤出或热弯过程中受到不均匀的热力学作用时,分子链或聚合物网络无法在冷却或定型过程中完全松弛,从而在微观结构上形成取向差异。这种取向差异使得材料在不同方向上的折射率产生差异,即产生双折射效应。当光线穿过这些具有应力梯度的区域时,不同波长的光发生不同程度的偏折,经过干涉后在视觉上呈现出类似彩虹的彩色条纹。对于ABS这类非晶态聚合物,其分子链较长,松弛时间较长,更容易在快速冷却或高剪切力下锁定应力;而亚克力(聚甲基丙烯酸甲酯,PMMA)作为刚性链聚合物,其玻璃化转变温度较高,对热历史极为敏感,任何局部的温度波动或机械拉伸都会迅速转化为可见的应力双折射。
除了应力双折射,表面微观形貌也是导致彩虹纹出现的重要从属因素。在加工过程中,如果模具表面光洁度不足、脱模剂涂抹不均或冷却水流分布不均,会导致制品表面形成微米级的波纹或凹凸结构。这些微观结构像光栅一样对入射光产生衍射和散射作用。当白光照射到这些周期性或随机性的微观结构上时,不同波长的光被分散到不同的角度,人眼接收到的便是彩色的干涉图样。特别是在高光表面处理的ABS或亚克力制品中,这种表面缺陷会被高光效果放大,使得彩虹纹比哑光表面更加明显。此外,亚克力材料在加工后若未经过充分的退火处理,内部应力与表面形貌缺陷往往同时存在,二者叠加效应使得彩虹纹的表现更加复杂且难以通过单一手段消除。
加工工艺中的应力集中与热力学控制
注塑成型是ABS和亚克力制品产生彩虹纹的高发环节,其根本原因在于熔体在模腔内的流动与冷却过程中的非均匀性。在注塑过程中,熔体以高速通过浇口进入型腔,浇口附近的剪切速率极高,导致分子链高度取向。如果浇口设计不合理,如浇口截面积过小或位置不当,会在局部形成巨大的剪切应力。随着熔体向远端流动,压力梯度变化可能导致填充不均,形成熔接线或滞留区,这些区域内部的应力分布极不均匀。冷却阶段,模具温度分布不均或冷却时间设置不当,会导致制品不同部位收缩率不一致。例如,厚壁部位冷却慢,薄壁部位冷却快,这种温差引起的收缩差异会在制品内部形成巨大的内应力。对于亚克力而言,其导热系数相对较低,热量难以迅速散发,若模具温度控制精度不足,极易在表面形成温度梯度,进而转化为应力梯度,最终表现为彩虹纹。
挤出成型过程中的热历史管理同样关键。在ABS或亚克力板材或管材的挤出生产中,物料经过螺杆剪切、压缩和均化,内部积累了大量热能。如果挤出机各温区设置不合理,或牵引速度与挤出速度匹配不佳,会导致制品在冷却定型阶段受到额外的拉伸应力。亚克力材料对温度变化极为敏感,若冷却水槽温度过高或冷却速率过快,材料表面迅速固化而内部仍处于高弹态,内部应力无法释放,形成“冻结”应力。此外,牵引辊的压力不均或导向轮表面粗糙,会在制品表面施加机械摩擦应力,这种机械应力直接作用于材料表层,极易引发表面彩虹纹。因此,精确控制挤出过程中的温度曲线、牵引张力以及冷却速率,是减少彩虹纹生成的基础。对于ABS材料,还需注意其热稳定性,过高的加工温度会导致材料降解,产生气泡或焦痕,进一步加剧表面光学缺陷。
后处理工艺与退火消除应力的关键作用
退火处理是消除工程塑料内部残留应力、消除彩虹纹的最有效手段之一。通过将制品置于恒温烘箱中,温度控制在材料玻璃化转变温度(Tg)以下5-10摄氏度,保持一定时间后缓慢冷却,可以使分子链获得足够的能量进行松弛和重排,从而释放内部应力。对于亚克力制品,推荐的退火温度通常在80-90摄氏度之间,具体时间取决于制品的厚度和初始应力水平,通常需数小时至十几小时。在退火过程中,必须确保烘箱内空气流通均匀,避免局部过热导致制品变形或表面氧化。对于ABS材料,由于其Tg较低(约105摄氏度),退火温度通常控制在70-80摄氏度左右。若退火温度过高,接近或超过Tg,制品可能发生软化变形;若温度过低,应力松弛不充分,彩虹纹无法完全消除。退火后的缓慢冷却过程至关重要,快速冷却会重新引入新的热应力,抵消退火效果。
除了热退火,环境因素和长期存放也会影响彩虹纹的表现。部分彩虹纹在加工刚结束时并不明显,随着时间推移,在环境温度变化或受到轻微外力作用下,应力逐渐释放或重新分布,彩虹纹可能显现或加深,这种现象称为应力发白或应力开裂的前兆。因此,加工完成后的制品应存放在温度恒定、无振动的环境中,避免阳光直射导致的热冲击。对于高精度光学级亚克力或ABS制品,建议在成型后立即进行退火处理,并在储存和运输过程中使用柔软的包装材料,避免表面摩擦产生新的机械应力。此外,模具表面的处理也会影响彩虹纹的生成,使用高抛光模具或经过特殊涂层处理的模具,可以减少熔体流动时的摩擦阻力,降低表面剪切应力,从而从源头减少彩虹纹的产生。