
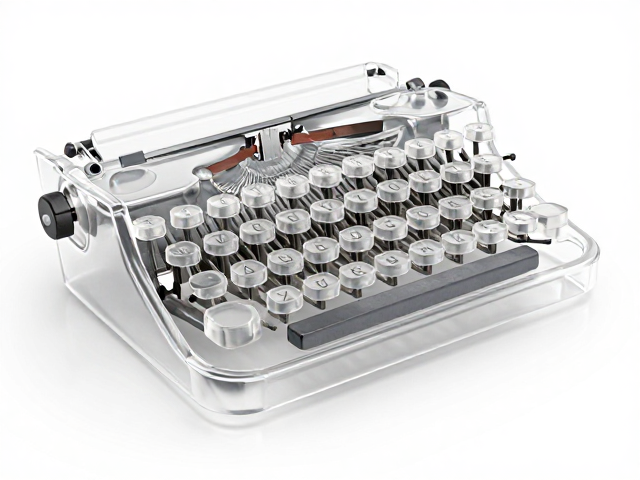
3D打印复古打字机键帽的视觉还原逻辑
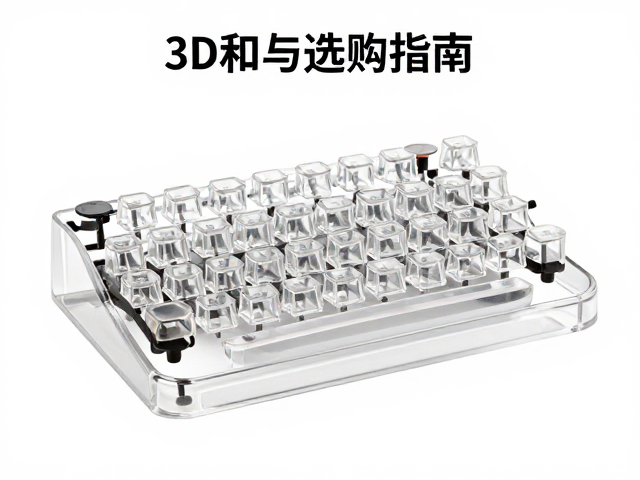
复古打字机键帽的核心魅力在于其独特的几何形态与材质质感,这种设计语言源于机械结构对人体工学的早期探索。键帽通常呈现倒梯形或圆柱形,顶部表面带有明显的凹陷弧度,边缘则保留着因长期摩擦形成的圆润过渡。在3D打印场景中,这种复杂的双曲面结构对建模精度提出了较高要求,简单的拉伸命令难以还原原始设计中那种带有微妙张力的饱满感。
透明树脂材质在表现这一经典造型时,能够通过光线的折射与透射,模拟出老式塑料或玻璃键帽在自然光下的通透感。不同于传统ABS或PLA材料的哑光或半哑光效果,高透光树脂能清晰展示键帽内部的支撑结构或层纹细节,甚至可以通过后期处理模拟出版面印刷油墨的厚重感。这种视觉上的“去塑料感”是提升作品复古韵味的关键,也是区别于普通功能性打印件的核心特征。
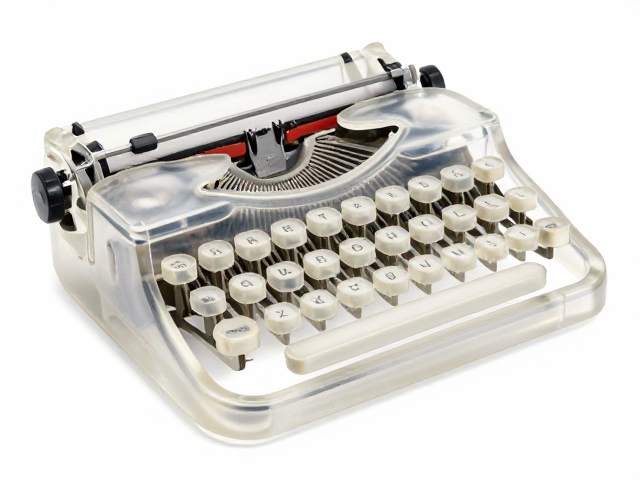
透明树脂材质的物理特性与打印挑战
透明树脂并非普通的塑料,它是一类经过特殊配方优化的光敏聚合物,主要成分包括环氧丙烯酸酯或聚氨酯丙烯酸酯预聚物以及光引发剂。这类材料在紫外光照射下会发生快速交联反应,形成致密的网状结构,从而获得极高的透光率。然而,高透明度也意味着材料对内部缺陷极为敏感,气泡、杂质或未完全固化的区域都会像透镜一样扭曲光线,导致打印件出现浑浊或发白的现象。
打印过程中,层纹是影响透明树脂视觉效果的最大敌人。每一层树脂的固化界面都会形成微小的折射面,当层纹过粗时,成品表面会呈现出类似磨砂的质感,完全破坏复古键帽应有的光滑如镜的效果。因此,控制曝光时间与层高至关重要,通常需要使用支持精细分层的高精度DLP或LCD光固化打印机,并将层高设定在20-50微米之间,以尽可能削弱层纹对光线的干扰,确保成品具备类似玻璃或硬塑料的顺滑触感。
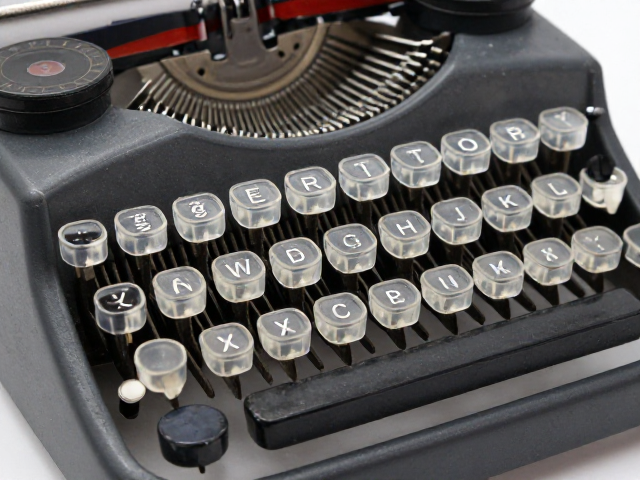
后处理工艺对质感的影响与操作细节
打印完成后的清洗与固化是决定最终成品质感的关键环节,这一步骤直接决定了键帽能否摆脱“3D打印感”并接近工业制品的标准。清洗过程中,需使用高纯度异丙醇彻底去除表面残留的未固化树脂,任何残留物在后续固化下都会形成永久性污渍或粘腻手感。清洗时间通常建议控制在3-5分钟,并配合超声波清洗机能更有效地清除键帽内部凹陷处的积液。
二次固化需要使用专业的紫外线固化箱,确保键帽各部位接受均匀且足量的紫外光照射。对于透明树脂,固化时间通常比不透明树脂更长,因为树脂需要足够的能量来完成深层分子的交联,否则内部可能发粘且容易发黄。固化后,部分玩家会选择使用透明指甲油或专用抛光剂对键帽表面进行薄涂处理,这不仅能填补微米级的层纹瑕疵,还能增加表面的硬度与耐磨性,使键帽在长期使用中保持晶莹剔透的状态。
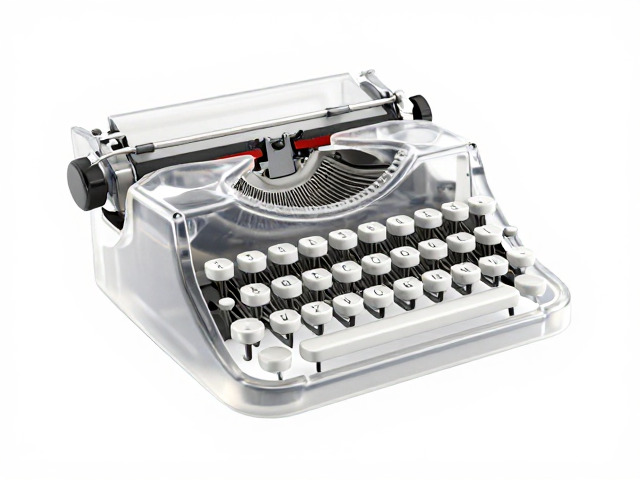
建模文件的选择与结构适配性分析
获取高质量的3D模型是制作复古键帽的前提,目前主流的设计平台提供多种基于原始打字机规格复刻的STL文件。这些模型通常严格遵循ISO标准或原始机械图纸的尺寸,例如经典的QWERTY布局中,键帽宽度多为18.9毫米,间距为20.3毫米。选择模型时,需特别注意键帽底部的十字轴或蘑菇头结构的尺寸精度,因为3D打印的热缩率可能导致微小偏差,过紧的轴位会导致键帽难以安装,过松则会在敲击时产生晃动。
为了获得最佳的打印效果,模型通常需要进行翻转与支撑优化。透明树脂对支撑痕迹较为敏感,因此在设计支撑点时,应尽量将接触面设置在键帽内侧或非视觉中心区域。此外,部分模型允许调整键帽的壁厚,对于透明材质,建议壁厚保持在1.5-2.0毫米之间,过薄容易在打印过程中因应力释放而变形,过厚则会增加重量并可能导致光线折射不均,影响视觉上的轻盈感。
常见缺陷的识别与规避策略
在批量制作或单件精品打印中,常见的缺陷主要集中在气泡聚集和边缘发白两个方面。气泡通常源于树脂液中混入的空气或打印过程中树脂液面的波动,使用真空脱泡机处理树脂液是基础且有效的解决方案,同时保持打印平台水平,避免在打印中途移动设备,能显著减少因震动产生的气泡。
边缘发白现象常由固化过度或清洗不彻底导致,过长的固化时间会使树脂表面发生氧化或应力开裂,形成白色雾状层。此外,如果清洗后未完全干燥即进行固化,残留的溶剂也会干扰树脂反应。对于已经出现轻微发白的成品,部分用户会使用细目砂纸(如1000-2000目)进行局部打磨,再配合塑料抛光膏进行镜面处理,但这需要极高的手工技巧,以免破坏键帽原有的几何形态。