
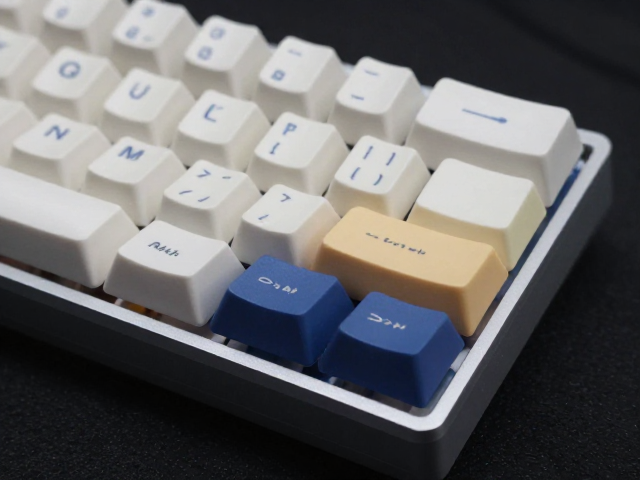
分层三色注塑键帽的成型原理与结构解析
分层三色注塑技术,常被称为“双色注塑”的进阶形态,其核心在于通过精密的模具设计与多次注射过程,将不同颜色的塑料材料融合为单一的物理结构。与常见的PBT双色键帽相比,三色注塑在基底层与字符层之外,引入了中间过渡层或额外的色彩层,从而在视觉上呈现出更丰富的层次感。这种工艺通常涉及三个独立的注塑步骤:首先注入键帽主体或基底颜色,随后在预定区域注入第二层材料,通过高温高压或化学粘合技术完成第三层的贴合或共注射。
该工艺对材料的相容性有着极高的要求。ABS、PBT或PES等高分子材料必须具备良好的粘接强度,以确保各层之间不会因日常敲击或温度变化而分层。在实际生产中,工程师会计算不同塑料的热膨胀系数,避免因冷热交替导致键帽表面出现细微裂纹或气泡。这种结构上的复杂性使得键帽在保持轻盈手感的同时,能够承载更复杂的色彩逻辑,例如在白色字符边缘包裹一层极薄的彩色边框,从而提升视觉的锐度。
字符与基底层分离工艺的技术实现路径
字符与基底层分离并非简单的物理拼接,而是通过模具型芯的精密避让实现。在双色或三色注塑模具中,第一色材料注射后,模具会旋转或开合,暴露出预留给第二色材料的型腔。对于三色工艺,可能需要经过三次以上的模具动作或多套模具的协同作业。字符部分通常由高透光或高对比度的材料制成,如透明ABS或特殊染色的PBT,通过注塑时的压力填充进基底预留的凹槽中。
这种分离工艺的关键在于“包边”效果的控制。高质量的分离工艺要求字符与基底之间没有明显的溢胶或毛刺,接缝处应呈现平滑的过渡。为了实现这一点,注塑机的射嘴压力和速度需要经过精确计算,确保第二色材料能完美包裹第一色材料的边缘,同时不产生内应力。内应力过大会导致键帽在长期使用中发生翘曲,因此,退火处理成为该工艺中不可或缺的后道工序,用于消除材料内部的分子应力,稳定键帽尺寸。
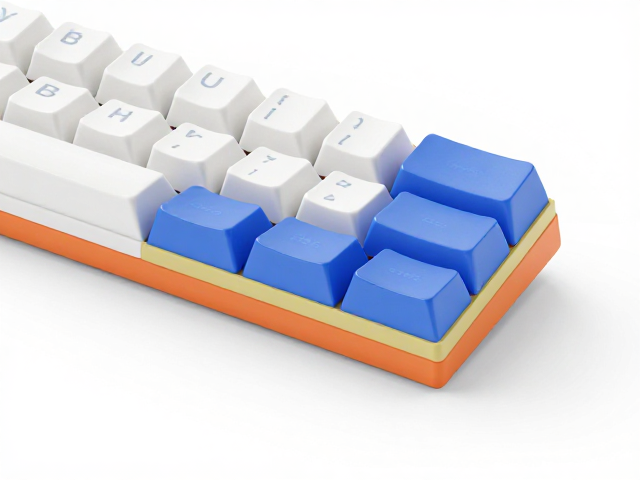
视觉呈现与电竞场景下的功能优势
在电竞外设领域,视觉反馈的即时性与清晰度直接影响玩家的操作效率。三色注塑键帽通过色彩的层叠,能够在单一键位上呈现更细腻的光效层次。当配合RGB背光系统时,光线穿过不同厚度和材质的层级,会产生独特的漫反射效果。例如,字符边缘的彩色层可以像导光条一样勾勒出按键轮廓,使背光更加均匀且富有立体感,这在昏暗的游戏环境中有助于快速定位关键技能键。
此外,这种工艺在耐磨性与美观度的平衡上表现优异。由于字符层与基底层通过物理注塑结合,而非后期丝印或激光雕刻,因此字符不会像印刷字体那样随着键程摩擦而脱落。三色注塑形成的紧密物理连接,使得键帽表面在经历数百万次敲击后,依然能保持色彩的鲜艳和边缘的清晰。对于需要高频互动的竞技玩家而言,这种持久且稳定的视觉反馈,减少了因键帽磨损导致的识别延迟,提升了整体交互的跟手性。
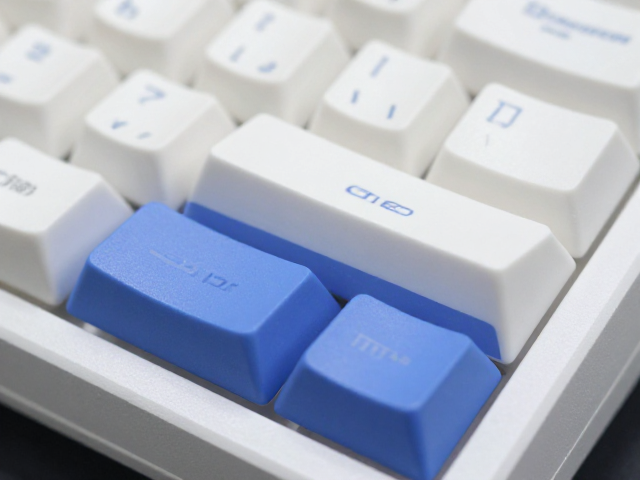
生产工艺中的质量控制与缺陷规避
尽管三色注塑能带来卓越的视觉效果,但其生产过程中的良品率控制极具挑战性。最常见的缺陷是层间分离或气泡,这通常源于注塑温度曲线设置不当或材料干燥不充分。如果基底材料未完全干燥,水分在高温注塑过程中气化,会在层间形成微小气泡,削弱结构强度。因此,生产前对塑料颗粒进行严格的烘干处理是必要的前提,含水量通常需控制在极低水平,以保障最终产品的致密度。
另一大难点在于模具的精度维护。三色注塑需要模具具备极高的同心度和配合精度,任何微小的错位都会导致字符偏移或颜色溢出。随着生产周期的增加,模具型腔的磨损可能导致注塑压力分布不均,进而引发缺料或飞边。定期检测模具尺寸稳定性,监控注塑机的合模力变化,是维持产品质量一致性的关键。通过自动化视觉检测系统筛选出色差超标或结构缺陷的产品,能够有效降低不良品率,确保每一枚键帽都符合精密制造的标准。