
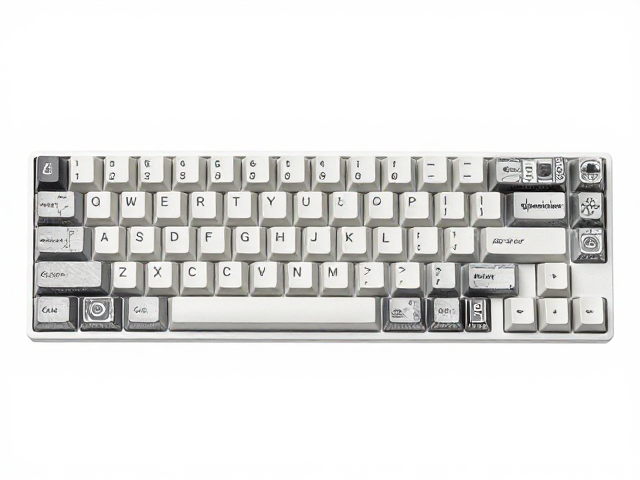
丝网印刷的底层逻辑与键帽表面处理
单色丝网印刷(Screen Printing)在机械键盘配件领域代表着一种极致的简洁美学,其核心在于通过丝网版将单一颜色的油墨精准转移至ABS或PBT塑料表面。与双色注塑或热升华印刷不同,丝网印刷完全依赖物理网孔的漏印原理,这意味着油墨层具有明显的物理厚度,触感上能提供类似传统机械打字机的微凸反馈。这种工艺对基材的表面平整度要求极高,任何细微的凹凸不平都可能导致油墨渗透不均,形成所谓的“溢墨”或边缘毛糙现象。
在键帽制造的生产流中,丝网印刷通常作为后期加工的关键环节出现在注塑成型之后。键帽主体需要先经过喷砂或类肤涂层处理,以增强油墨附着力并提升视觉质感。由于仅使用一种色浆,设计时的视觉重心完全依赖于留白与实色的对比关系。印刷过程中的张力控制、刮刀角度以及油墨粘度必须经过严密的计算,以确保在批量生产中每一颗键帽的字符边缘锐利,不会出现重影或断墨,这是维持单色设计纯净视觉表现的基础。
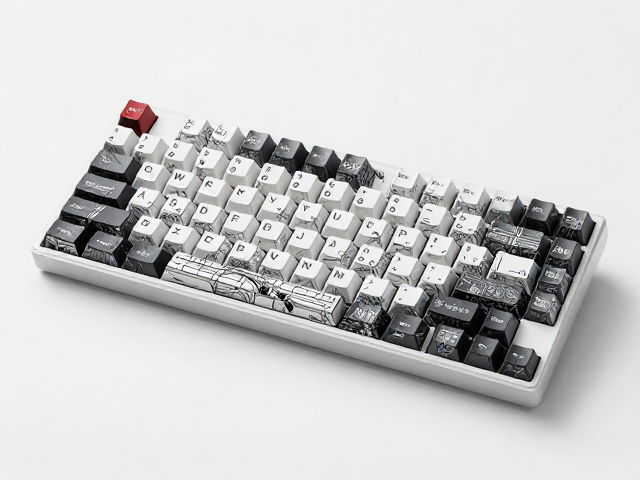
机械结构对印刷定位与视觉平衡的影响
机械键盘键帽的几何结构直接决定了丝网印刷的视觉呈现效果。以常见的Cherry MX轴位兼容键帽为例,其顶部表面通常带有微小的弧度或斜面,这种结构在印刷时会产生光学上的透视变形。设计师必须考虑到人眼在自然使用视角下,字符会发生轻微的拉伸或压缩。因此,图稿在矢量化过程中需要进行严密的透视校正,确保字符在贴合曲面后,视觉上依然保持等距和水平,避免出现因曲面导致的字符倾斜或比例失调。
键帽侧壁的厚度与顶部字符区域的宽度也是结构设计中的隐形变量。较厚的PBT键帽侧壁会改变字符相对于侧边的视觉比例,而ABS键帽则因材质特性在印刷后更容易出现长期磨损导致的字符模糊。在结构图解析中,字符距离键帽边缘的安全间距(Safe Area)至关重要。过近的距离会导致印刷时油墨受挤压流向边缘,形成难看的“胡须”状瑕疵。因此,标准的设计规范通常要求字符中心点距离键帽物理边缘至少保留1.2mm至1.5mm的有效安全区,以容纳丝网印刷的公差范围。
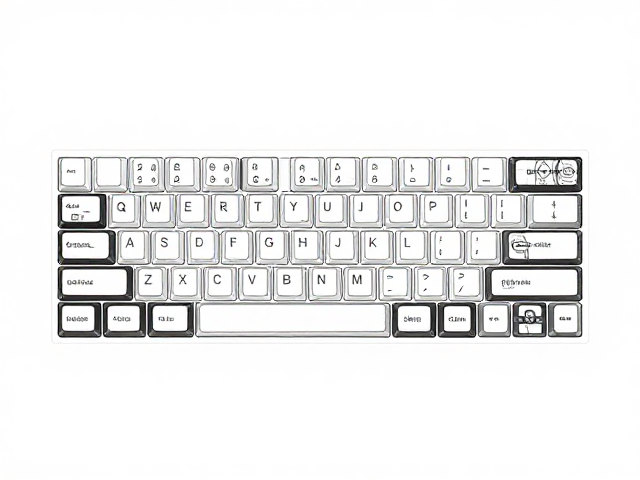
图稿分色设计与矢量数据规范
在单色丝网印刷的流程中,“分色”并非指多色套印,而是指将设计稿转化为高对比度的黑白矢量数据。原始设计稿必须经过严密的去色处理,仅保留纯黑与纯白区域,任何带有灰度或透明度的像素都会导致菲林版(Film)曝光失败,进而造成印刷品的模糊或残缺。设计师需确保所有线条闭合,字符笔画粗细符合印刷网版的最小线宽要求,通常建议最小笔画宽度不低于0.3mm,以防止油墨在网孔中堵塞或渗透过度。
矢量数据的导出格式需严格遵循印刷行业标准,通常使用Adobe Illustrator生成的AI或EPS文件,并嵌入高精度字体轮廓。在处理特殊符号或非常规字符时,必须核对字形文件,确保在转换为轮廓后,字符的每一个锚点路径清晰无误。对于带有衬线的字体,衬线的末端处理需经过放大检视,避免在低分辨率预览下看似正常,但在实际菲林输出时出现断点。此外,设计稿中的负空间(留白部分)也需要像实体图形一样被精确界定,因为丝网印刷是通过阻挡油墨来形成白色背景,负空间的形状直接决定了最终视觉的呼吸感。
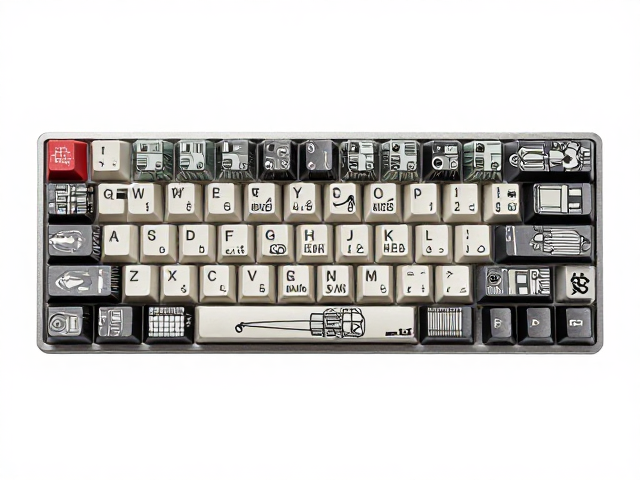
菲林制版与印刷公差控制
菲林制版是连接数字图稿与实体键帽的核心桥梁,其清晰度直接决定了最终产品的品质上限。高分辨率的菲林片(通常要求1200-2500dpi)能够精确还原矢量图稿的边缘细节。在制版过程中,感光膜的涂布均匀性、曝光时间的计算以及显影液的浓度都会影响网版的开孔率。对于单色印刷,网版的目数(Mesh Count)通常选择在120-160目之间,这一区间能在油墨覆盖率与边缘锐度之间取得最佳平衡,既保证了油墨有足够的量覆盖塑料表面,又避免了因网孔过大导致的边缘锯齿。
印刷过程中的压力控制是维持一致性的关键变量。刮刀与网版之间的夹角通常固定在60-75度,刮刀压力需根据键帽的材质硬度进行微调。ABS材质较软,压力过大会导致键帽变形或油墨过厚;PBT材质较硬,需适当增加压力以确保油墨充分转移。在实际生产数据中,单色丝网印刷的套印精度(尽管是单色,仍需控制字符内部笔画的相对位置)通常可控制在±0.1mm以内。然而,由于塑料注塑本身的模具公差以及印刷时的轻微位移,完全零误差是不现实的,因此在设计阶段预留的容错空间显得尤为重要,任何过于纤细或间距过小的设计元素都极易在量产中暴露出版式瑕疵。