
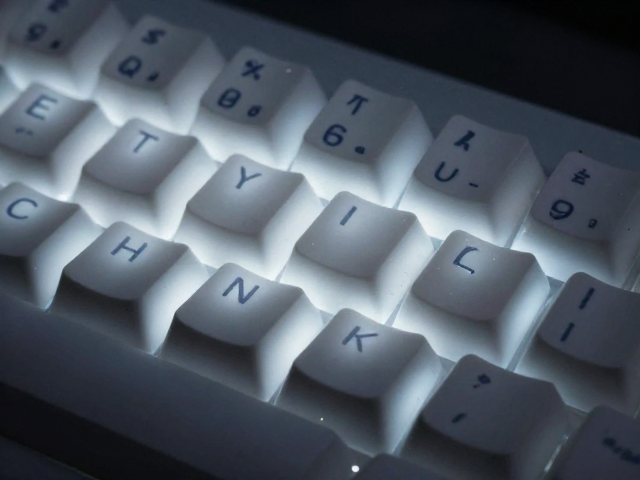
侧面透光键帽的光学设计原理
侧面透光键帽的核心在于其材质选择与模具工艺的结合,通常采用经过特殊处理的PBT或ABS工程塑料。这种材料在注塑过程中需要精确控制冷却速率,以确保键帽内部形成均匀的半透明结构。光线从底部LED光源发出后,并非直接穿透整个键帽实体,而是通过键帽侧壁的微小纹理或磨砂处理发生漫反射,进而向四周均匀散射。这种设计避免了传统透光材料常见的“漏光”或中心过亮边缘过暗的光斑现象,使得字符区域能够承接足够且柔和的光线。
字符边缘的锐利感主要源于高精度的激光雕刻或双色注塑工艺。在双色注塑中,字符部分由不透明或高透光性的异色塑料注入,与底座塑料形成严密的物理界限;而激光雕刻则是通过高能激光束瞬间气化表面材料,形成微米级的凹槽。当光线从侧面进入并撞击这些凹槽时,会发生强烈的折射和反射,勾勒出清晰的边界。这种物理结构上的差异,使得字符与背景之间形成了极高的对比度,从而在视觉上呈现出锐利、干净的视觉效果,而非模糊晕染的色块。
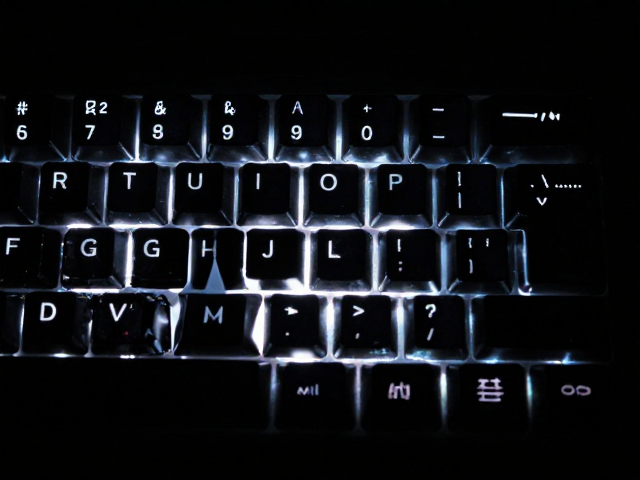
透光率对字符清晰度的具体影响机制
透光率并非越高越好,过高的透光率往往伴随着光线散射角的不可控,导致字符边缘出现光晕或重影。侧面透光键帽通常将透光率控制在一个特定的区间,既保证了足够的亮度,又限制了光线的过度发散。当光线穿过键帽侧壁到达字符区域时,如果材料透光率过高,光线会像水一样“流淌”过字符边界,削弱字符与底色的界限感。因此,优秀的侧面透光设计会在字符接触区设置微弱的遮光层或调整材料密度,强行约束光线走向,使其严格停留在字符轮廓内部。
字符边缘的清晰度还与键帽侧壁的厚度均匀性密切相关。在工业化生产中,模具的精度决定了侧壁厚度的公差范围。如果侧壁厚度不均,光线在不同位置的传播路径长度和散射程度就会产生差异,导致同一行字符中,有的字边缘清晰,有的边缘模糊。高精度的模具能够确保侧壁厚度的一致性,使得光线以相同的物理路径到达字符表面,进而通过相同的折射角度反射至观察者眼中。这种物理层面的均一性,是字符边缘保持锐利且视觉一致性的基础保障。
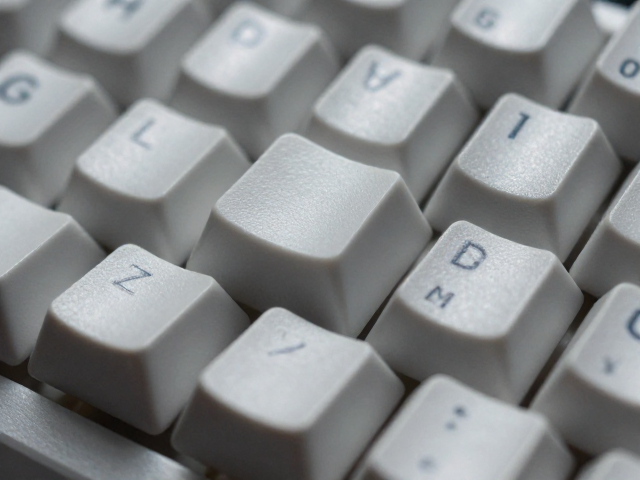
表面处理工艺对视觉效果的最终呈现
键帽表面的磨砂或类肤质感处理,会直接影响光线的散射效率。光滑的表面虽然透光效率高,但容易形成镜面反射,导致在强光下字符边缘产生刺眼的高光点,掩盖细节。相比之下,经过精细磨砂处理的侧面透光键帽,其表面微观结构呈不规则分布,能够将入射光线打散为多个小角度的光束。这种漫反射效应使得光线更加柔和地包裹字符边缘,消除了生硬的明暗分界线,让字符看起来既有立体感又不失清晰锐利。
此外,字符雕刻后的二次处理也是决定边缘质感的关键环节。部分工艺会在激光雕刻后进行去毛刺或抛光处理,去除因高温气化产生的微小塑料残渣。这些残渣如果残留在字符边缘,会在透光时形成不规则的光斑,破坏字符的完整性。经过严格后处理的键帽,字符边缘呈现出平滑的几何切面,光线在切面上的反射遵循严格的几何光学定律,使得字符线条笔直、转折分明。这种工艺细节的把控,确保了即使在长时间使用后,字符边缘依然能保持初始的锐利与清晰,不会因磨损或老化而变得模糊不清。