
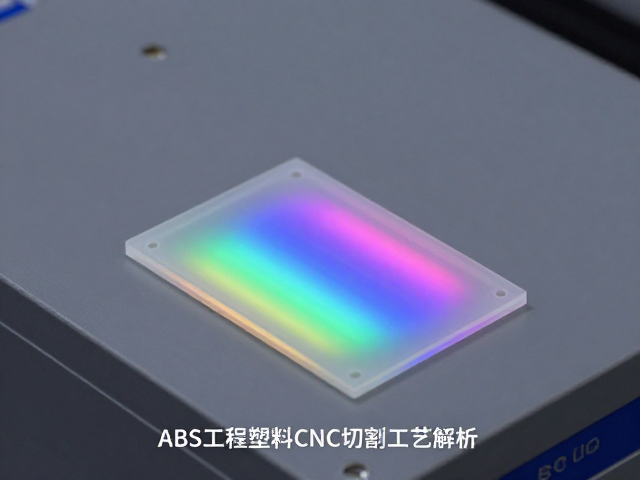
ABS工程塑料的理化特性与CNC加工适配性分析
ABS(丙烯腈-丁二烯-苯乙烯共聚物)因其优异的机械强度、耐热性及易加工性,成为高精度模型与展示道具制作的主流材料。在CNC(计算机数控)加工环境中,ABS表现出独特的切削行为,其分子结构中的丁二烯成分提供了良好的韧性,避免了像PMMA(亚克力)那样在高速切削或应力集中时极易产生的脆性开裂。这种物理特性使得ABS能够承受较深的铣削和复杂的曲面加工,为内部灯腔的精细化构建提供了物质基础。
相较于金属或木材,ABS的热变形温度较低,通常在90°C至100°C左右,这一特性在CNC高速切削时会引发摩擦热积聚。若冷却与排屑策略不当,工件表面可能出现熔结或毛刺,进而影响后续光学组件的安装精度。因此,在工艺规划阶段,必须根据ABS的热传导系数调整主轴转速与进给率,通常采用分段切削策略,配合压缩空气吹扫或微量冷却,以维持材料尺寸稳定性,确保灯腔内壁的光洁度,为光线均匀漫反射奠定物理基础。
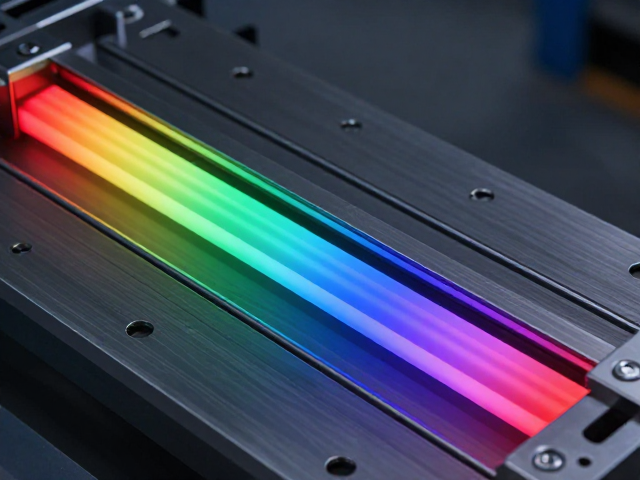
高精度灯腔结构设计与刀具路径规划
实现极致RGB灯效的核心在于光线的控制与分布,这要求CNC加工出的灯腔具备严密的几何公差。在结构设计阶段,需预先计算LED灯珠的发光角度与灯腔内壁的反射系数,通过CNC编程软件规划出无死角的光路通道。对于需要柔和光晕的效果,内壁通常设计为微弧面或磨砂纹理处理,而非绝对光滑平面,以避免出现刺眼的点光源直射或难看的亮斑。刀具路径的选择至关重要,半精加工与精加工需分步进行,精加工阶段常选用球头铣刀进行等高线或平行线切削,以保留最佳的表面完整性。
刀具的选择直接决定了灯腔内壁的光学表现。对于ABS材料,推荐使用涂层硬质合金球头铣刀,刃数通常为2到4刃,锋利的刃口能减少切削阻力,降低表面粗糙度。在加工细小灯槽或复杂内部结构时,需采用小直径刀具进行分层铣削,每层切削深度控制在0.1mm至0.3mm之间,以减小径向切削力,防止ABS材料因受力过大发生形变或分层。此外,刀具的磨损监测不可或缺,钝化的刀具会在ABS表面留下细微划痕,这些划痕在RGB灯光照射下会产生散射光斑,严重破坏灯效的纯净度与一致性。
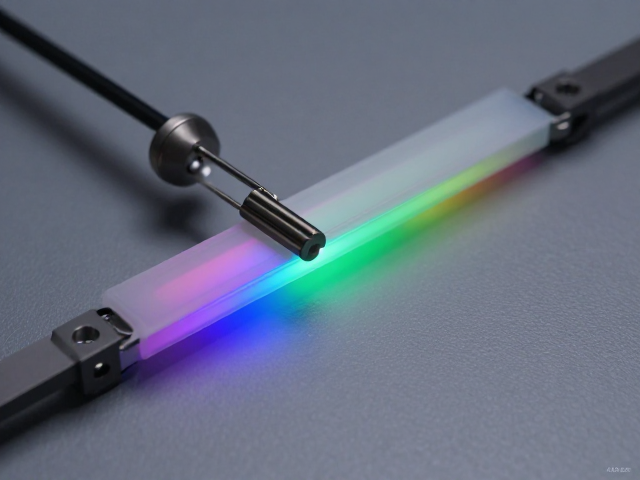
表面后处理技术与光学增强策略
CNC加工完成后的ABS工件表面通常带有细微的刀纹,直接安装LED灯珠会导致光线折射不均,形成视觉上的杂乱感。因此,表面后处理是提升RGB灯效渲染质量的关键环节。常用的处理方式包括溶剂抛光与物理打磨。溶剂抛光利用丙酮或二氯甲烷等溶剂蒸汽对ABS表面进行轻微溶解,使微观凸起流平,从而获得类似玻璃般的镜面效果。此过程需严格控制溶剂浓度与暴露时间,过久会导致表面发白或过度塌陷,影响结构尺寸。
若追求漫反射的柔光效果,则需采用多级物理打磨工艺。从600目砂纸逐步过渡到2000目甚至更高目数的水砂纸进行湿磨,消除CNC刀痕。打磨过程中需保持力度均匀,避免局部凹陷造成光线聚集。部分高端工艺还会在打磨后喷涂透明的消光或高光漆面,漆膜的厚度需精确控制在微米级别,以不影响内部光路结构。对于多层叠加的ABS灯体,接缝处的处理尤为精细,需使用专用胶水粘合后,再通过原子灰填补缝隙并打磨平整,确保整体结构在通电发光时无漏光黑边,呈现浑然一体的视觉效果。
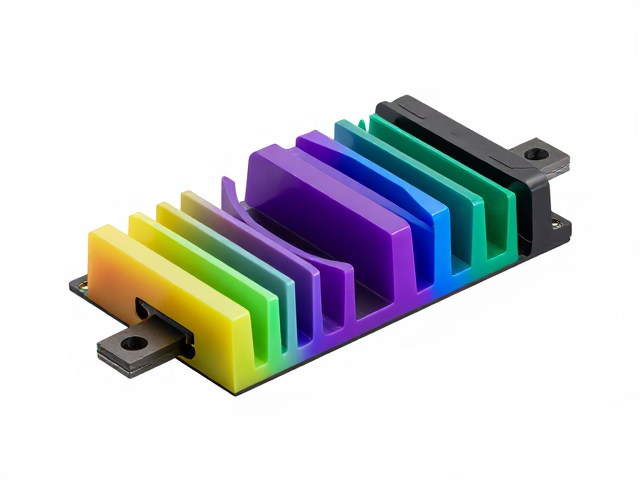
光学组件集成与散热管理
RGB灯效的稳定性与色彩表现高度依赖于LED灯珠的固定方式与电路布局。在CNC加工预留的安装位中,需精确匹配LED灯条或模组的外形尺寸,通常采用卡扣或微型螺丝固定,确保灯珠发光面与ABS内壁保持设定的距离。这一距离决定了光线的混合程度,距离过近会导致色彩分离明显,过远则降低亮度。为了应对RGB灯珠全开时产生的热量,ABS灯腔内部常设计有散热鳍片结构或预留通风孔,利用ABS本身的导热性能将热量传导至外壳散发,防止高温导致LED光衰或ABS材料长期受热变形。
电路布线需隐藏在ABS内部的走线槽中,这些走线槽通常在CNC加工阶段一次性成型,保证内部空间的整洁与美观。连接线需选用耐高温、柔韧性好的硅胶线,并通过热熔胶或专用固定件进行应力释放处理,避免长期震动导致接触不良。在组装完成后,需进行严格的光学测试,检查是否存在因安装倾斜导致的偏色或亮度不均。通过调整LED灯珠的角度或增加导光板,可以进一步优化RGB混合效果,实现从单色到动态渐变的平滑过渡,确保灯光渲染的极致细腻与真实感。