
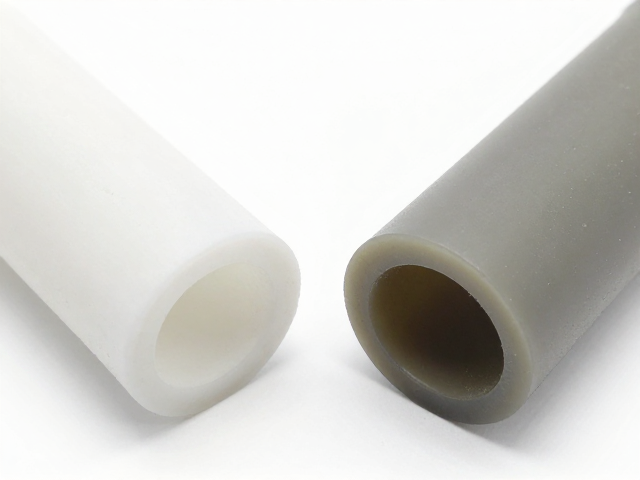
ABS工程塑料表面特性与干涩成因解析
ABS工程塑料由丙烯腈、丁二烯和苯乙烯三种单体共聚而成,其分子结构中苯环的存在使得材料表面具有较高的刚性和硬度。在实际加工过程中,如果注塑温度控制不当或模具表面光洁度不足,ABS制品表面容易形成微观粗糙结构,导致光线散射,视觉上显得暗淡,触感上则表现为干涩、发乌,缺乏应有的温润感。这种干涩感并非ABS材料的固有缺陷,而是加工工艺与表面处理技术尚未完全匹配的结果。
从材料化学角度来看,丙烯腈提供了耐化学性和刚性,丁二烯贡献了韧性,而苯乙烯则影响着加工流动性。当丁二烯相分布不均或填料比例过高时,材料内部的应力释放不完全,表面容易出现应力发白或细微裂纹,进一步加剧了手感的干涩。此外,脱模剂的使用过量或残留也是常见诱因,油性脱模剂若未完全挥发或均匀涂覆,会在表面形成一层不均匀的隔离层,使得触摸时产生明显的阻滞感和干燥感,影响整体质感体验。
PBT材质表面特性与ABS的差异化表现
PBT(聚对苯二甲酸丁二醇酯)作为一种半结晶型工程塑料,其分子链排列规整,结晶度高,这赋予了PBT优异的光泽度和平滑度。与ABS相比,PBT在常规注塑条件下更容易获得镜面效果,表面摩擦系数相对较低,因此触感通常更为滑爽、细腻。然而,PBT的吸湿性较强,若未经充分干燥处理,水分残留会导致制品表面出现银纹或气泡,严重影响外观和手感,这一点在对比实验中表现明显。
在耐候性和尺寸稳定性方面,PBT表现优于ABS,不易因环境湿度变化而发生明显的形变,从而保持了表面形态的持久稳定。但是,PBT的低温冲击强度较弱,在寒冷环境下容易变脆,且加工温度范围较窄,对工艺控制要求较高。ABS则在综合机械性能和加工便利性上更具优势,但其表面质感的提升往往需要依赖额外的后处理步骤,如喷涂、电镀或化学抛光,而PBT则更多依赖基材配方优化和精密模具设计来维持其优良手感。
提升ABS手感的工艺优化方案
针对ABS表面干涩问题,物理抛光与化学抛光是两种有效的改善手段。物理抛光通过机械摩擦去除表面微观凸起,适用于大面积平面件,但可能产生划痕或降低尺寸精度。化学抛光则利用溶剂(如酮类或酯类溶剂)对ABS表面进行轻微溶解和流平,使表面分子重新排列,形成光滑层。这种方法能显著提升光泽度和滑爽感,但需严格控制溶剂浓度和浸泡时间,以避免过度溶解导致变形或应力开裂。
模具表面处理技术也是关键环节。采用激光纹理或电镀镍处理模具型腔,可以复制出高光洁度的表面,减少脱模时的摩擦阻力。同时,优化注塑工艺参数,如提高熔体温度以改善流动性,降低注射速度以减少剪切应力,以及延长保压时间以补偿收缩,都能有效减少表面缺陷。此外,使用无残留脱模剂或水性脱模剂,并确保模具温度均匀,有助于消除因脱模剂不均导致的干涩感,使ABS制品获得更接近金属或高级塑料的温润触感。
表面涂层与后处理技术的应用
对于对手感要求极高的场景,表面涂层是提升ABS质感的常用方法。水性聚氨酯(PU)涂层具有优异的环保性能和触感调节能力,可通过调整配方实现从哑光到丝滑的不同效果。涂层厚度控制在微米级别,既能改善干涩感,又不影响尺寸精度。喷涂工艺需确保涂层均匀,避免流挂或橘皮现象,后固化过程有助于涂层交联,提升耐磨性和附着力。
另一种方法是真空镀膜或PVD(物理气相沉积)技术,可在ABS表面形成金属或陶瓷质感薄膜。这些薄膜不仅提供独特的视觉效果,还能显著改变表面摩擦系数,带来冰凉、顺滑的触感。然而,镀膜工艺成本较高,且对基材清洁度要求极高,任何油污或灰尘都会导致镀层脱落或瑕疵。因此,预处理阶段的清洗和活化步骤至关重要,需确保表面无杂质,以保障镀层质量和长期稳定性。